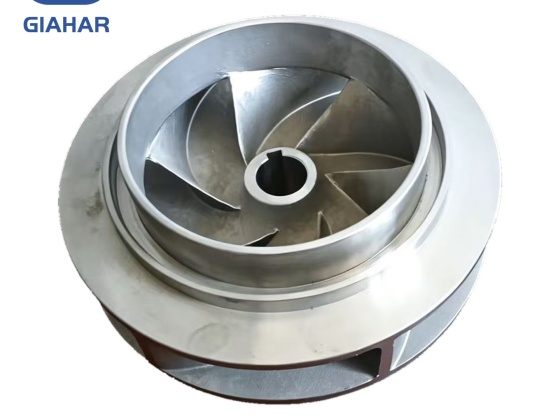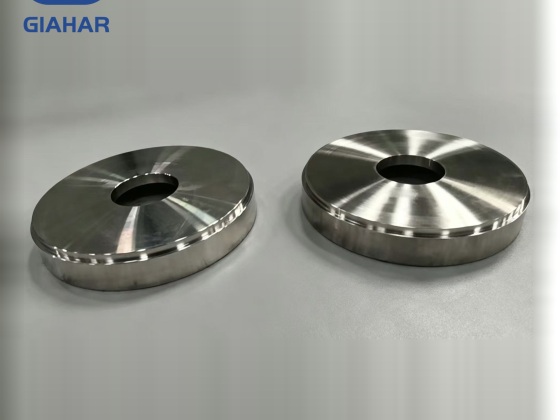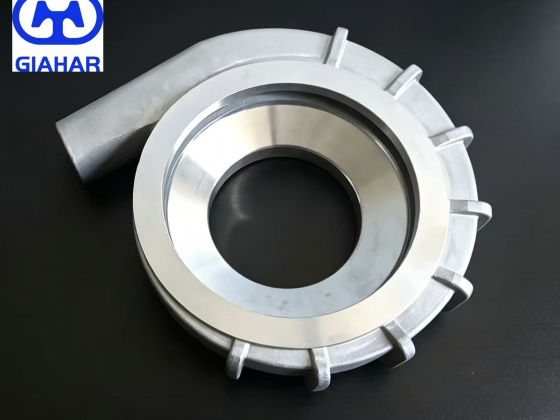
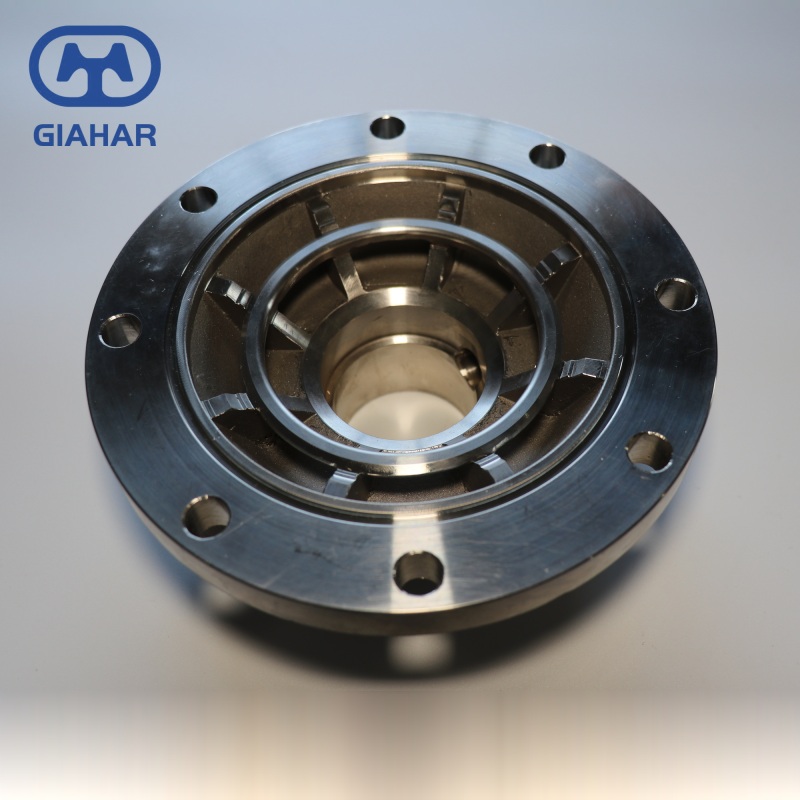
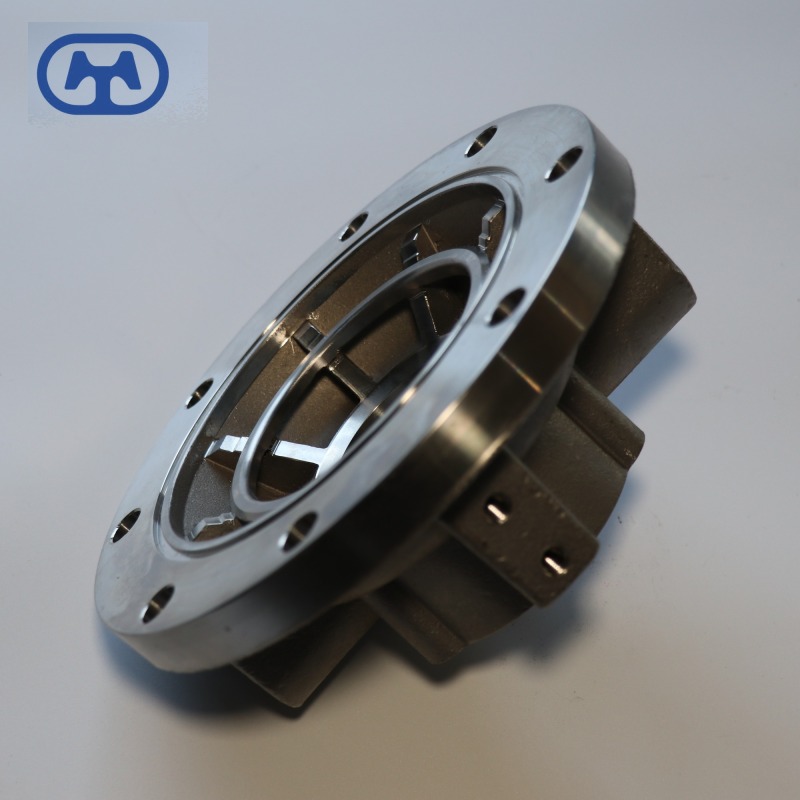
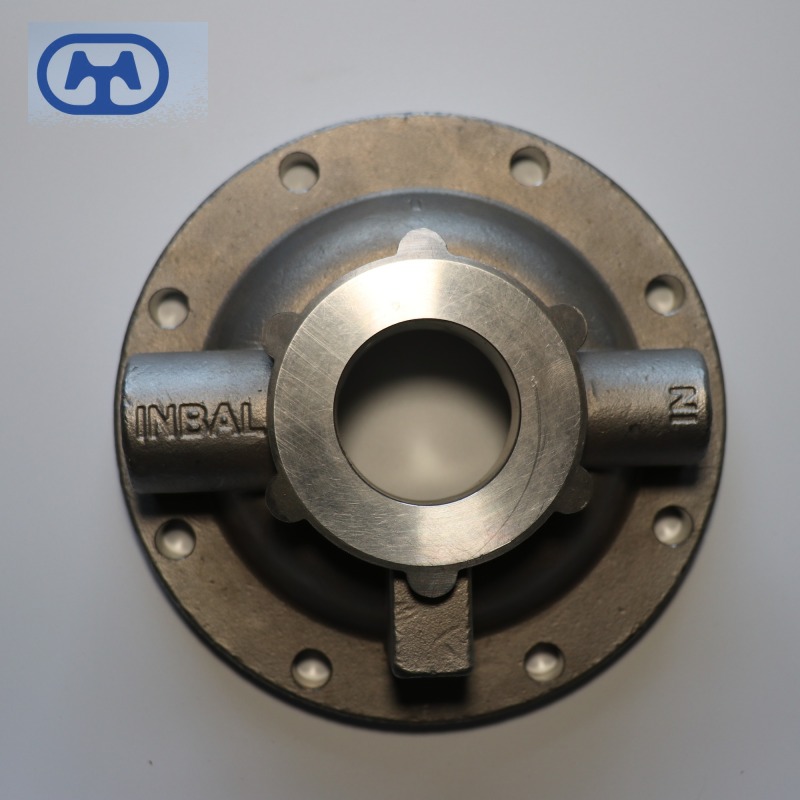
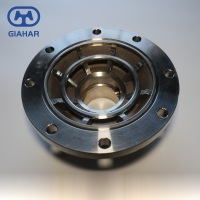
ポンプエンドカバー
・ポンプエンドカバーは304/316L、炭素鋼、または耐熱合金製
・シリカゾル精密鋳造、CNC加工による端面、スピゴット、シールシート
・外径60~580mm、重量0.8~45kg
・静水圧試験および材料証明書をご用意しております。
- 中国
- 新製品開発:2ヶ月、精密鋳造生産:1.5ヶ月。スケジュールは生産状況に応じて調整可能です。
- 年間1,000トン(精密鋳造)
- 情報
ポンプエンドカバー
製品概要
ポンプシャフトエンドカバーは、ポンプケーシングの背面または後部に取り付けられ、ポンプチャンバーの蓋として機能し、内部のシャフトとシール部品を保護します。金型の鋳造とCNC加工は工場内で完結するため、お客様は中間業者や販売業者を介さずに、製品を製造する工場に直接連絡することができます。
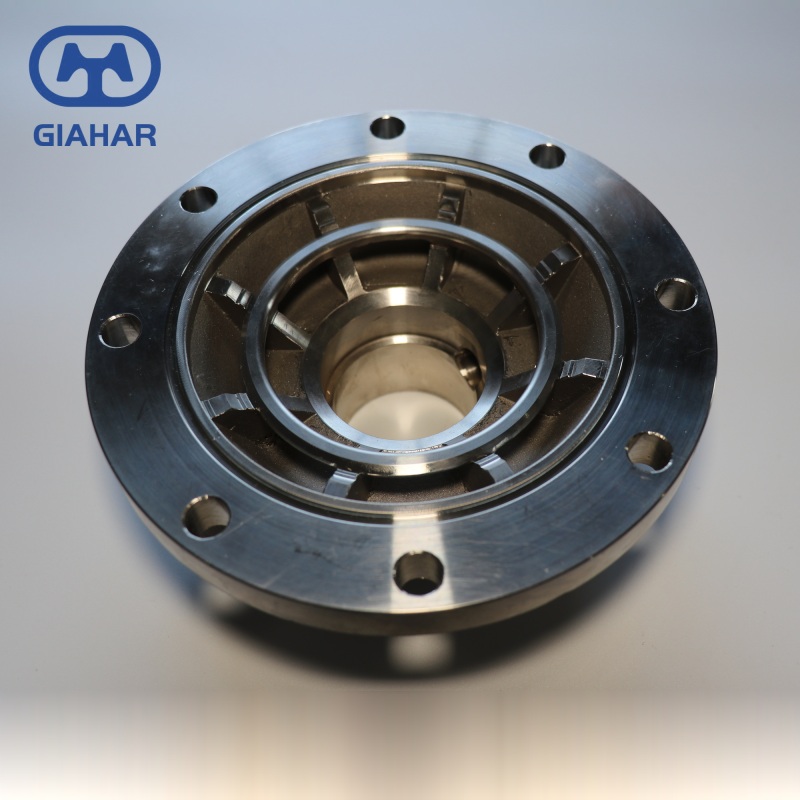
下の表は、このエンドカバーの通常の動作範囲を示しています。最終的なフランジ、スピゴット、ボア、シールの寸法は図面から確認します。加工は承認済みの図面に従って行われ、金型製作前に図面が確認されます。加工図面、加工手順、鋳造図面はまとめて検討されます。
外観上、リアカバーまたはポンプエンドカバーは一体型に見えますが、実際には、端面とスピゴットの嵌合精度が非常に重要です。これらの部品の取り付けが不十分または不注意だと、機械の振動が過剰になり、漏れが増加し、耐用年数が著しく短くなります。
| パラメータ | 価値 |
| 材料 | ステンレス鋼/炭素鋼/合金鋼(ご要望に応じて) |
| プロセス | シリカゾル精密鋳造+CNC加工 |
| 外径 | 60~580mm |
| 1個あたりの重量 | 0.8~45kg |
| 仕上げと梱包 | 仕上げる:鋳造状態、機械加工状態、不動態化処理状態、または酸洗処理状態。 パッケージ:機械加工面には防錆液を塗布し、加工面をさらに保護するとともに、輸送中の損傷を防ぐための衝撃保護処理を施しています。梱包は輸出用カートン、燻蒸処理済み木箱、非燻蒸処理木箱、EU規格ボックス、またはパレットからお選びいただけます。お客様のご要望に応じて梱包をカスタマイズすることも可能です。 環境コンプライアンス:当社の製品パッケージは、包装及び包装廃棄物に関する規則(EU)2025/40(PPWR)に準拠しており、この規則は2026年8月12日からEU加盟国で直接適用されます。 |
製造工程
最終工程では、シリカゾル精密鋳造法を用いて鋳造品を製作します。砂型鋳造と比較して、表面ははるかに滑らかで、内部構造はより緻密になり、気孔率や介在物も少なくなります。鋳造後、内部応力を解放するために、さらに熱処理を行います。
精密CNCマシンを用いて、端面、スピゴット、シール面をすべて加工します。これらの部品は密接に連携しているため、ポンプのシール機能が損なわれないよう、これらの表面には厳しい公差を設定しています。
素材オプション
比較的きれいな水を扱う場合、炭素鋼はほぼ唯一の選択肢と言えるでしょう。腐食性の媒体をポンプで送る場合は、304または316Lステンレス鋼を使用するのが安全で、さらに優れています。高温での使用に関しては、耐熱合金鋼が必要です。設置予定のポンプの種類と送液する媒体の種類をお知らせいただければ、最適な金属グレードをご提案いたします。また、ASTM、DIN、ISO規格など、お客様のご要望にもお応えできます。
当社の強み
他では手に入らない、鋳造と機械加工がスムーズに行われ、中間業者を介さず、材料をある作業場から別の作業場へ移送する必要もありません。寸法変更が必要になった場合でも、当社の熟練スタッフがすぐに対応いたしますのでご安心ください。ボルト穴、シール溝、位置決めピンなどを1セットで作成するのに必要な工程は1つだけで、標準がプロセス中にずれることがないため、同心位置決めと位置精度が実現します。
品質管理
端面振れとスピゴット寸法は、すべてのロットで検査されます。ご要望に応じて、シール性能を確認するための静水圧試験を実施し、出荷時に材料のミル証明書を提供いたします。
カスタムサービス
エンドカバーは、お客様の2D図面、3Dモデル、あるいは古いポンプから採取した摩耗サンプルに基づいて製作いたします。交換部品の場合は、古い部品をお送りいただければ、リバースエンジニアリングで設計いたします。鋳造や機械加工に問題が生じる可能性のある設計上のポイントがあれば、早期に指摘し、実用的な修正案をご提案いたします。
カスタム製造プロセス
1. 要件伝達
図面、用途、注文数量から始めます。見積もりを作成する前に、材質、寸法、公差、使用条件、梱包や書類に関する要件などを記録します。
2. 技術評価
エンジニアリングチームは、壁面形状、加工材料、鋳造の実現可能性、および重要な嵌合条件を検討します。鋳造または加工が困難な箇所がある場合は、金型製作を開始する前にその箇所を特定します。
3.工程およびサンプル確認
製造工程が確定したら、プロジェクトでサンプルが必要になった際にサンプルが製造され、そのサンプルが図面と照合されます。サンプルが確認されて初めて量産が開始されます。
4. 大量生産
生産は確定した仕様と注文数量に基づいて計画されます。鋳造、機械加工、仕上げの各工程における進捗状況が追跡されます。
5. 品質検査
寸法検査および外観検査は、合意された要件に従って実施されます。検査記録は、製造ロットごとに保管されます。
6. 梱包と配送
完成した部品は輸出用に梱包され、合意されたとおりにラベルが貼られ、必要な書類とともに出荷準備が整えられます。
リアポンプカバーはシャフトエンドカバーと一体成形され、ポンプカバープレートは同じ治具で検査される。
会社概要とよくある質問
| 概要 | |||
| 設立 | 2010 | ||
| 工場エリア | 遼寧省カズオ県にある約60,000平方メートルの土地 | ||
| スタッフ | エンジニアや品質管理担当者を含め、約120名 | ||
| 経験 | シリカゾル精密鋳造の16年の歴史 | ||
| 輸出市場 | 日本、韓国、ヨーロッパ、北米 | ||
| 容量 | 年間1,000トンの精密鋳造品 | ||
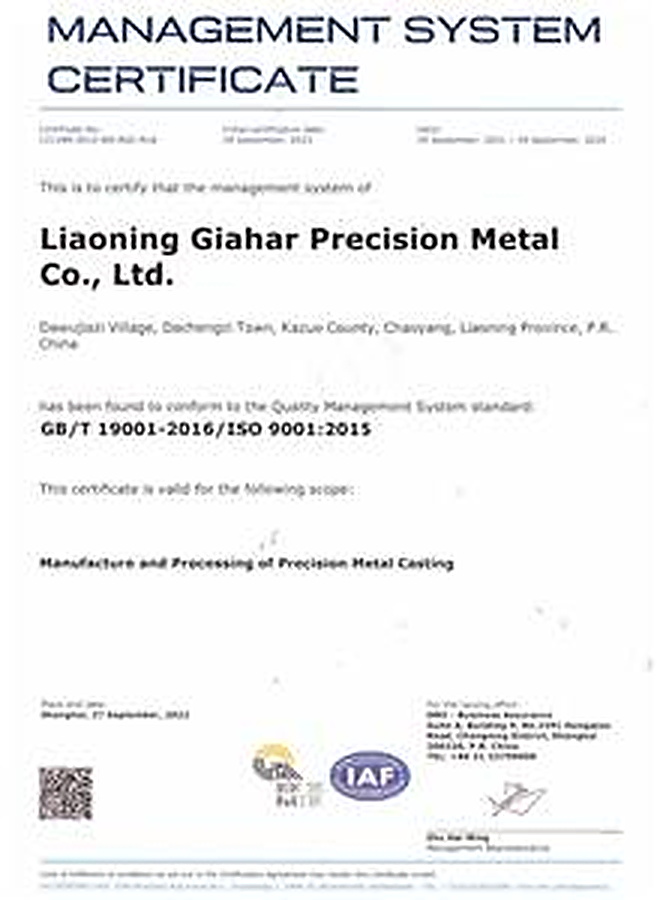
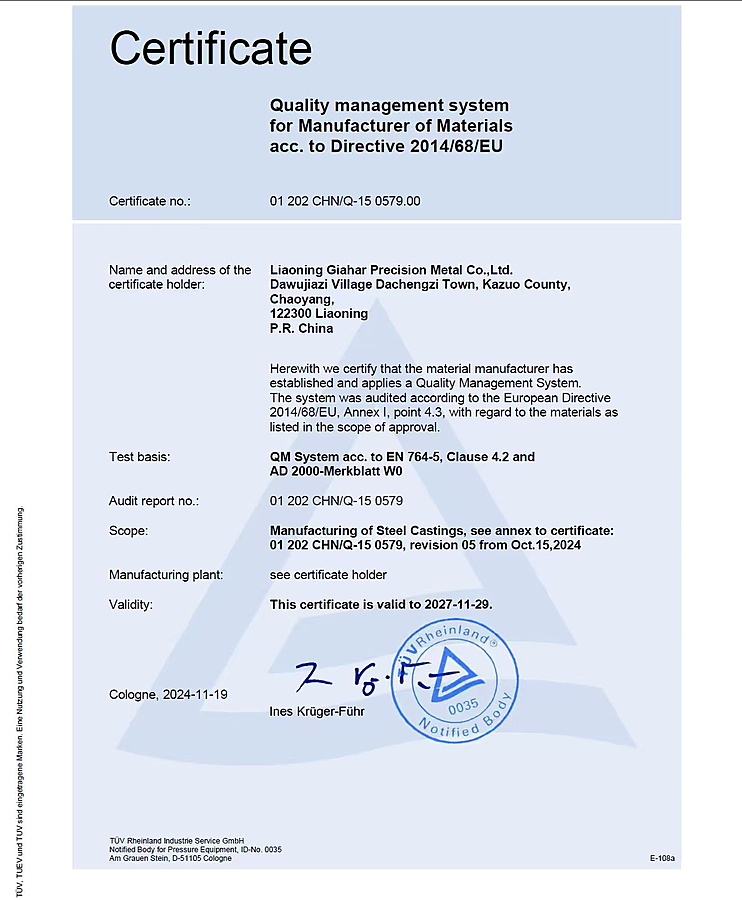
| 資格認定 | DNV ISO 9001品質マネジメントシステム認証、TUV PED 2014/68/EU圧力機器認証
| ||
| よくある質問 | |||
| Q:私の図面やサンプルに基づいて部品を製作できますか? | |||
| はい。2D図面、3Dモデル、または実物サンプルをお送りください。弊社のエンジニアが壁面形状、公差、加工材料などを確認してからお見積もりいたします。リスクについてはサンプル作成前にご説明いたします。 | |||
| Q:材料証明書や検査報告書は提供していますか? | |||
| EN 10204 3.1規格に基づくミルシート、熱処理記録、寸法報告書をご提供できます。PED 2014/68/EU関連文書が必要な場合は作成し、RoHS指令およびREACH規則に関する宣言書もご提供可能です。文書パッケージの内容は、お見積もり時に合意いたします。 | |||
| Q:機械加工、熱処理、表面仕上げは社内で行っていますか? | |||
| はい。鋳造品は当社の鋳造工場からCNC加工工場へ搬送されます。鋳造後に応力除去処理を行い、材料仕様によっては制御炉で溶体化処理を行うことができます。不動態化処理と酸洗処理も社内で行っています。鋳造、熱処理、仕上げ工程を同一チームが管理しているため、部品が複数のサプライヤー間を移動する必要がなく、取り扱いによる損傷を軽減し、生産工程を短縮できます。 | |||
| Q:最小注文数量(MOQ)と納期はどれくらいですか? | |||
| 新規金型の場合、最小発注数量(MOQ)は通常100~500個ですが、リピート注文の場合は数量が少なくても構いません。新製品開発には約2ヶ月、精密鋳造生産には約1.5ヶ月かかります。最終的な納期は、図面、注文数量、現在の生産負荷に基づいて確定されます。 | |||
ポンプエンドカバーに関するよくある質問
| 製品別FAQ | |
| Q:ポンプのエンドカバーは何のために使用されますか? | |
| ポンプケーシングの後部を密閉し、シャフトとシール部分を保護します。端面とスピゴットの嵌合により、振動と漏れを抑制します。 | |
| Q:どの素材を選べば良いですか? | |
| 腐食性媒体には304または316Lが使用されます。炭素鋼は清浄な水に適しており、高温用途には耐熱合金を検討することができます。 | |
| Q:カバーの耐圧試験は行っていますか? | |
| はい。シール性能を確認するための静水圧試験を実施することができ、試験記録は出荷時に同梱いたします。 | |
| Q:使い古したカバーを複製できますか? | |
| はい。古い部品、または3Dスキャンデータをお送りください。お見積もり前にフランジの形状、スピゴット、シールシートを確認し、一致しない場合はご注文前にご連絡いたします。 |