- ホーム
- >
- 製品
- >
- ポンプ保護プレート 904L 300 mm
- >
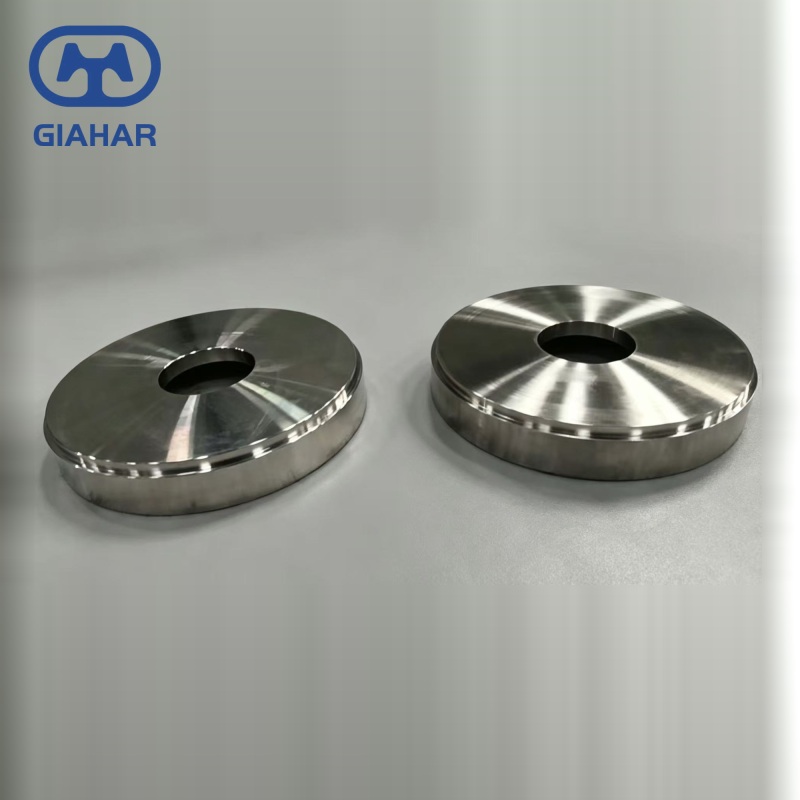
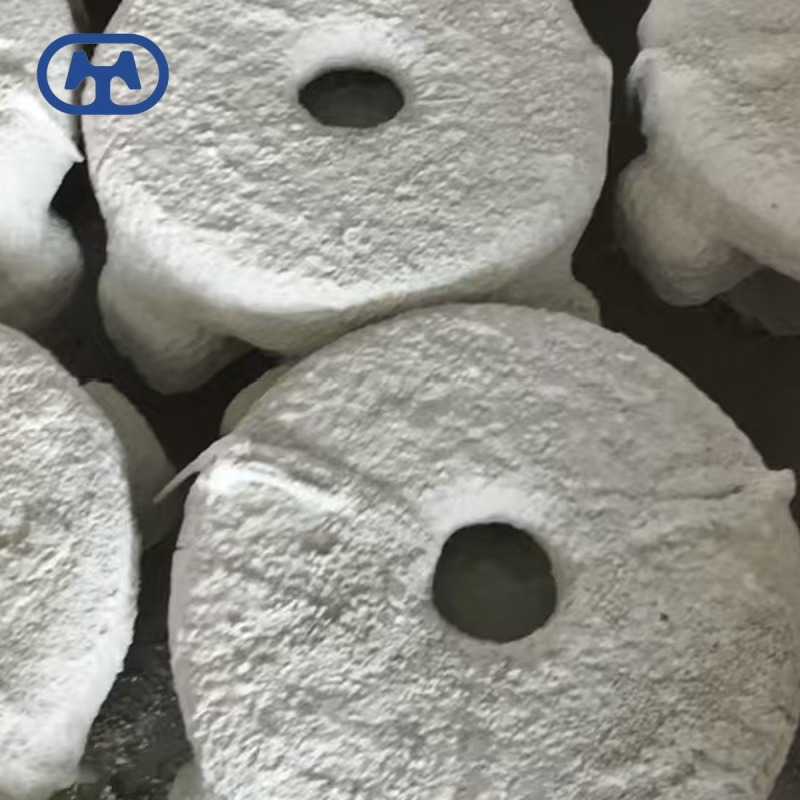
ポンプ保護プレート 904L 300 mm
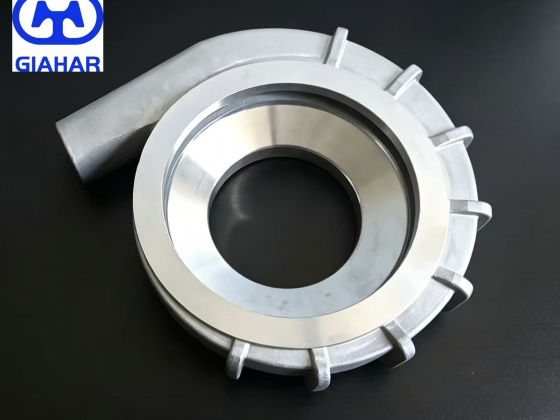
・904Lポンプ保護プレート、標準300mm
• 100~600mmのカスタムサイズ
・CNCシール面およびレジスターボアを備えたシリカゾル精密鋳造
・鋳造のまま、表面は機械加工済み、コーティングなし
- 中国
- 新製品開発:2ヶ月、精密鋳造生産:1.5ヶ月。スケジュールは生産状況に応じて調整可能です。
- 年間1,000トン(精密鋳造)
- 情報
904L ポンプ保護プレート 300 mm
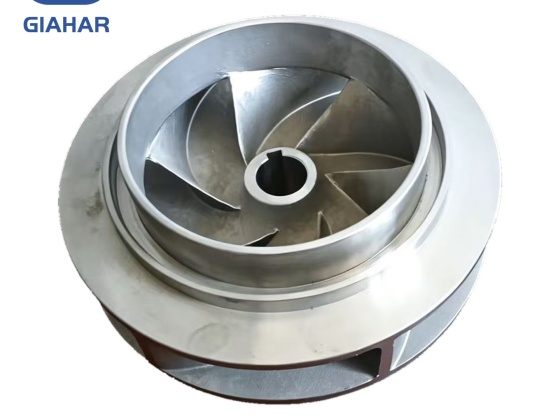
ポンプ保護プレートは、インペラのすぐ後ろ、回転アイとケーシング背面壁の間に配置されています。高価な渦巻きケーシングの鋳造を摩耗させるはずの浸食や衝撃を、このプレートが受け止めます。当社では、シリカゾルラインで904Lを精密鋳造し、自社のCNC加工ステーションでシール面を仕上げています。加工済みのプレートは鋳造工場から直接お届けするため、鋳造現場からお客様の荷受けドックまでの間に商社が介在することはありません。塩化物含有量の多い化学薬品や海水を使用するお客様は、316Lプレートよりもこのプレートを優先的に指定しています。316Lの摩耗面は1シーズン以内にピットが発生し、ポンプ全体が早期に停止してしまうためです。
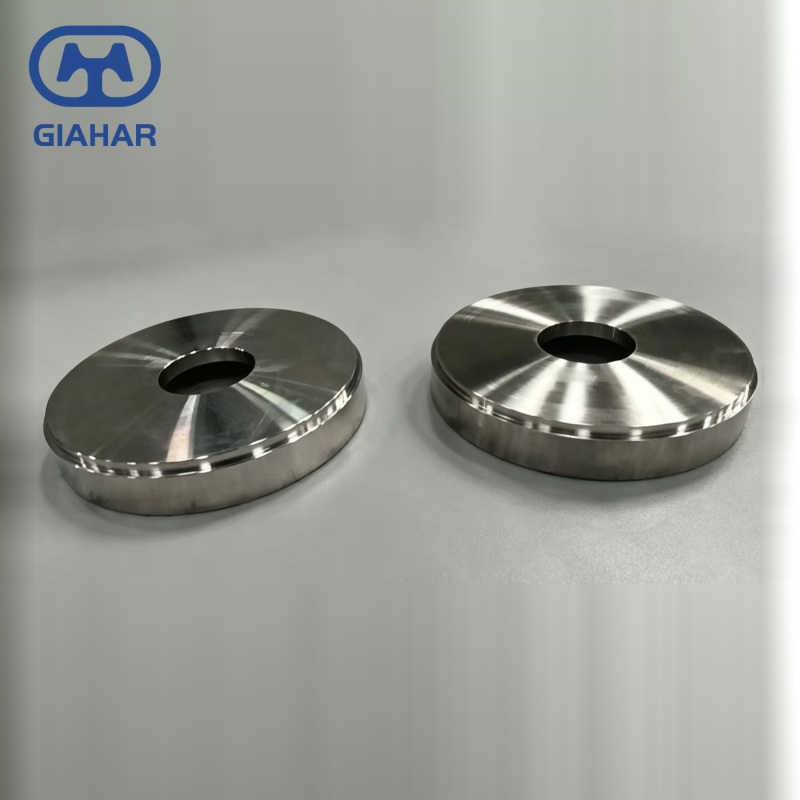
下の表は、この保護板の通常の動作範囲を示しています。最終的な外径、穴径、ボルトパターン、平面度は図面から確認できます。
| 材料 | 904Lステンレス鋼(UNS N08904) |
| プロセス | インベストメント鋳造+CNC加工 |
| サイズ | 300mm(100~600mmの特注サイズも承ります) |
| 応用 | 遠心ポンプ、ダイヤフラムポンプ、プログレッシブキャビティポンプ |
| 表面仕上げ | 鋳造ままの素地+機械加工されたシール面 |
| 仕上げと梱包 | 仕上げる:鋳造状態、機械加工状態、不動態化処理状態、または酸洗処理状態。 パッケージ:機械加工面には防錆液を塗布し、加工面をさらに保護するとともに、輸送中の損傷を防ぐための衝撃保護処理を施しています。梱包は輸出用カートン、燻蒸処理済み木箱、非燻蒸処理木箱、EU規格ボックス、またはパレットからお選びいただけます。お客様のご要望に応じて梱包をカスタマイズすることも可能です。 環境コンプライアンス:当社の製品パッケージは、包装及び包装廃棄物に関する規則(EU)2025/40(PPWR)に準拠しており、この規則は2026年8月12日からEU加盟国で直接適用されます。 |
インペラの後ろにあるこのプレートの役割
インペラが回転し、流体をケーシング壁に押し出します。この流れは、砂利、混入ガス、および吸込ストレーナーを通過した微粒子を運びます。摩耗プレートがない場合、流れはケーシングを直接侵食します。壁が薄くなると、ケーシングから漏れが生じ、ポンプをスキッド上で分解する必要があります。この 300 mm のプレートは、インペラのアイが掃引するまさにその場所で、ケーシングの背面に平らにボルトで固定されます。その背後にある高価な鋳造部品はそのまま残ります。摩耗するのはプレート自体であり、棚に置いておくための安価なスペアです。ポンプを取り外し、古いプレートのボルトを外し、新しいプレートのボルトを締めます。渦巻きケーシングを再構築する必要はありません。ダイヤフラムまたはメカニカルシールが直径全体にわたって不均一な負荷を受けないように、シール面を十分に平らに保ちます。
316ではなく904Lを選ぶ理由
お客様から、なぜ316L耐摩耗プレートを使用しないのかというご質問をいただくことがあります。淡水、密閉式冷却、および定期的な洗浄であれば、メンテナンスが容易なため316Lプレートで十分です。しかし、河川に塩化物イオンが混入すると、316プレートは1シーズン以内に表面にピット(腐食痕)が現れ始め、ボルトヘッド直下の隙間が最初に開きます。一方、904Lプレートは同じ条件下でも平坦な状態を保ち、ピットや浮き上がりは発生しません。運転停止後にプレートを取り外しても、表面の状態を確認できる状態を維持しています。
キャストが当店を駆け抜ける様子
図面と加工要件をお送りください。金型にワックスパターンを作成し、ランナーにセットし、ツリー全体をセラミックスラリーに浸し、シェルが十分に厚くなるまで何層にも重ね塗りします。一晩置いて乾燥させます。蒸気オートクレーブでワックスを除去します。シェルを炉で焼成し、まだ熱いうちに904Lステンレス鋼を流し込みます。シェイクアウトでシェルをはがします。ショットブラストで鋳造された表面からセラミックを除去します。粗いプレートは、機械テーブルに触れる前に応力除去処理を受けるため、切削中に平面がねじれることはありません。
CNCテーブル上で
加工ブースでは、オペレーターがシール面を図面で指定された公差に合わせて平面に仕上げ、ボルト穴をまっすぐにドリルで開けます。レジスターボアはインペラの直径に合わせて切削されます。治具を取り外した後、ダイヤルゲージを使用して面を一周します。平面度がずれている場合は、ニードルに干渉する必要がないため、プレートはすぐに機械に戻されます。外径の周囲に小さな面取りが残されているため、プレートは無理なくケーシングのレジスターに収まります。
店を出る前に
すべてのプレートは、梱包前に図面に基づいて加工後、目視検査と寸法検査が行われます。表面プレートの平面を測定し、穴をチェックし、ボルト穴の数を数えます。合格したら、表面を拭き、ヒート番号をタグ付けし、輸送用に梱包します。表面は鋳造されたままの素地と機械加工された面です。塗装もコーティングもありません。904L にはコーティングは必要ありません。必要な平面度とボルトパターンを記載した図面をお送りください。鋳造と機械加工をまとめて見積もり、1 つのリードタイム、バッチごとに 1 つのヒート番号で対応します。このリストのサイズは 300 mm ですが、ダイヤフラムポンプ、遠心ポンプ、プログレッシブキャビティユニット用に、直径 100 mm から 600 mm までのプレートを鋳造しています。
交換用プレートの寸法測定
交換用保護プレートの見積もりを出す前に、外径、位置決め穴、ボルト円周、面の平面度の4つの寸法を確認する必要があります。ボルト穴の数を数えるだけでは不十分です。なぜなら、2枚のプレートが同じボルトパターンを共有していても、位置決め部分で異なる場合があるからです。古いプレートが摩耗している場合は、外径だけでなく、位置決め穴の深さと残りの面厚も測定してください。プレートがケーシング内に収まっている写真も、インペラに面する面を確認するのに役立ちます。これらの詳細は、型を作る前に鋳造および機械加工工程と合わせて検討されます。
カスタム製造プロセス
1. 要件伝達
まず、図面、用途、注文数量を確認します。見積書を作成する前に、材質、寸法、公差、作業条件、梱包や書類に関する要件などをすべて書き出します。
2. 技術評価
エンジニアリングチームは、壁面形状、加工材料、鋳造の実現可能性、および重要な嵌合条件を検討します。鋳造または加工が困難な箇所がある場合は、金型製作を開始する前にその箇所を特定します。
3.工程およびサンプル確認
製造工程は固定されており、プロジェクトでサンプルが必要な場合にサンプルが作成される。サンプルは図面と照合され、量産前に確認される。
4. 大量生産
生産は、確定した仕様と注文数量に基づいて計画されます。鋳造、機械加工、仕上げの各工程を経て進捗状況が追跡され、全工程を通して品質管理が実施されます。
5. 品質検査
寸法検査および外観検査は、合意された要件に従って実施されます。検査記録は、製品ロットとともに保管されます。
6. 梱包と配送
完成した部品は輸出用に梱包され、合意されたとおりにラベルが貼られ、必要な書類とともに出荷準備が整えられます。
904L摩耗プレートはポンプ摩耗プレートとして供給され、ポンプバックプレートが同梱されています。
会社概要とよくある質問
| 概要 | |||
| 設立 | 2010 | ||
| 工場エリア | 遼寧省カズオ県にある約60,000平方メートルの土地 | ||
| スタッフ | エンジニアや品質管理担当者を含め、約120名 | ||
| 経験 | シリカゾル精密鋳造の16年の歴史 | ||
| 輸出市場 | 日本、韓国、ヨーロッパ、北米 | ||
| 容量 | 年間1,000トンの精密鋳造品 | ||
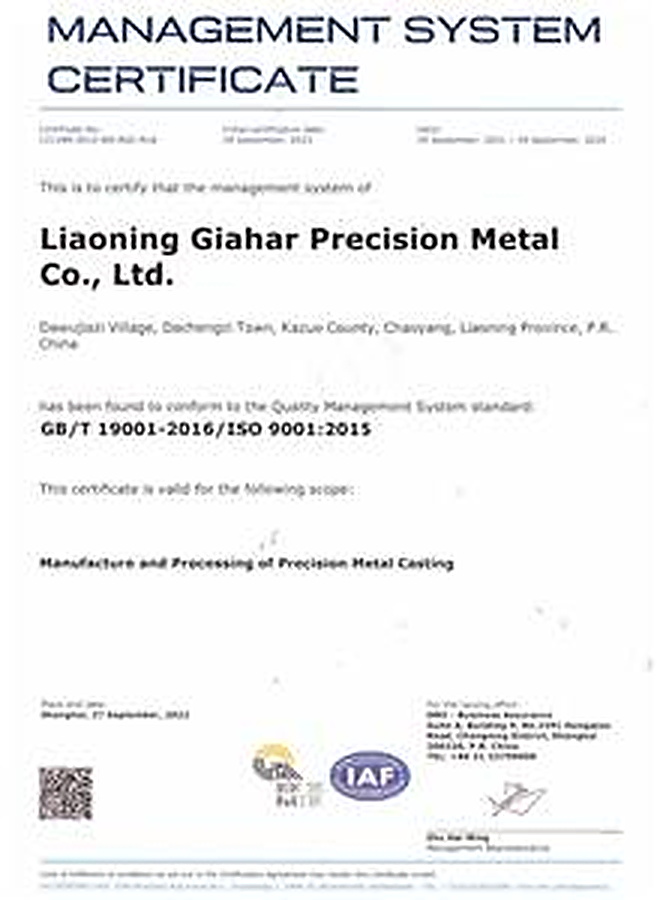
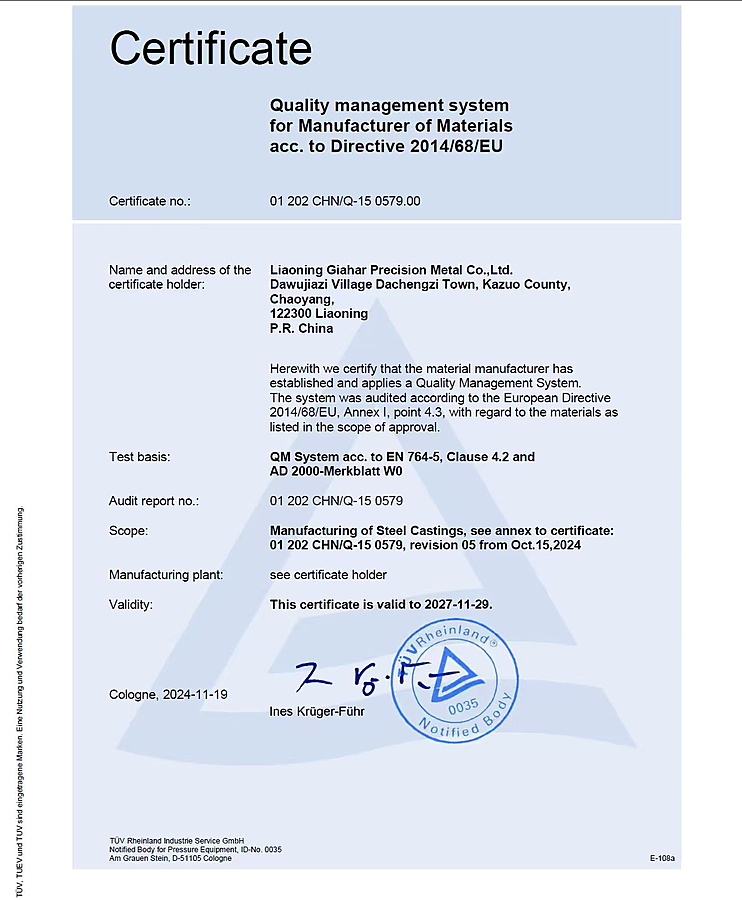
| 資格認定 | DNV ISO 9001品質マネジメントシステム認証、TUV PED 2014/68/EU圧力機器認証
| ||
| よくある質問 | |||
| Q:私の図面やサンプルに基づいて部品を製作できますか? | |||
| はい。2D図面、3Dモデル、または実物サンプルをお送りください。弊社のエンジニアが壁面形状、公差、加工材料などを確認してからお見積もりいたします。リスクについてはサンプル作成前にご説明いたします。 | |||
| Q:材料証明書や検査報告書は提供していますか? | |||
| EN 10204 3.1規格に基づくミルシート、熱処理記録、寸法報告書をご提供できます。PED 2014/68/EU関連文書が必要な場合は作成し、RoHS指令およびREACH規則に関する宣言書もご提供可能です。文書パッケージの内容は、お見積もり時に合意いたします。 | |||
| Q:機械加工、熱処理、表面仕上げは社内で行っていますか? | |||
| はい。鋳造品は当社の鋳造工場からCNC加工工場へ搬送されます。鋳造後に応力除去処理を行い、材料仕様によっては制御炉で溶体化処理を行うことができます。不動態化処理と酸洗処理も社内で行っています。鋳造、熱処理、仕上げ工程を同一チームが管理しているため、部品が複数のサプライヤー間を移動する必要がなく、取り扱いによる損傷を軽減し、生産工程を短縮できます。 | |||
| 質問:どのような基準に基づいて業務を行っていますか? | |||
| 欧州での業務においては、通常ISO規格が適用されます。図面に顧客固有の規格が指定されている場合は、図面と照合し、注文が発行される前に検査規格が確認されます。 | |||
| Q:最小注文数量(MOQ)と納期はどれくらいですか? | |||
| 新規金型の場合、最小発注数量(MOQ)は通常100~500個ですが、リピート注文の場合はそれよりも少ない数量となります。新製品開発には約2ヶ月、精密鋳造生産には約1.5ヶ月かかります。最終的な納期は、図面、注文数量、現在の生産負荷に基づいて確定されます。 | |||
保護プレートに関するよくある質問
| 製品別FAQ | |
| Q:316Lではなく904Lを使用する理由は何ですか? | |
| 904Lは、316Lでは腐食してしまうような塩化物や過酷な環境下での使用に適しています。シール面を平坦に保ち、ボルトヘッド下の隙間からの腐食を防ぎます。 | |
| Q:どのようなサイズの鋳造が可能ですか? | |
| 標準プレートのサイズは300mmです。100mmから600mmまでの特注サイズについては、図面とポンプのモデルに基づいて検討されます。 | |
| Q:シール面はどの程度平坦ですか? | |
| 面は図面通りの平面度に加工され、定盤上で確認される。同時に、位置決め穴とボルト穴も確認される。 | |
| Q:既存のナンバープレートをコピーできますか? | |
| はい。サンプルまたは3Dスキャンデータをお送りください。お見積もり前に、外径、穴径、ボルトパターン、面の平面度を確認いたします。 |