ポンプ本体鋳造
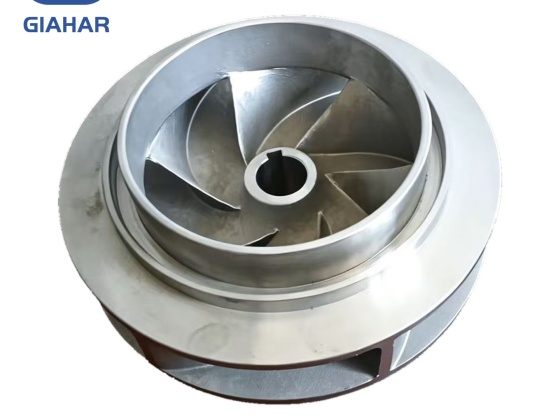
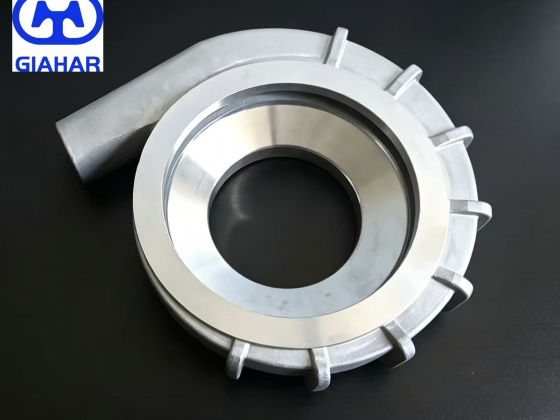
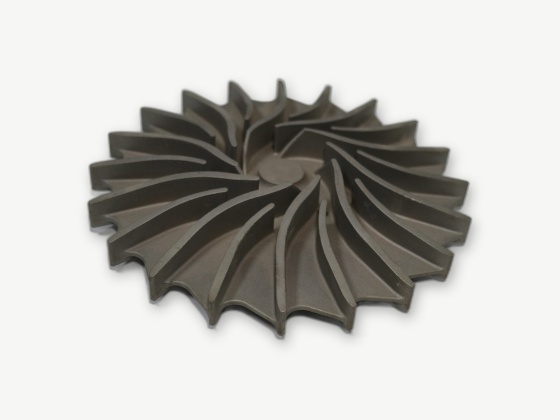
・シリカゾル精密鋳造によるステンレス鋼製ポンプ本体
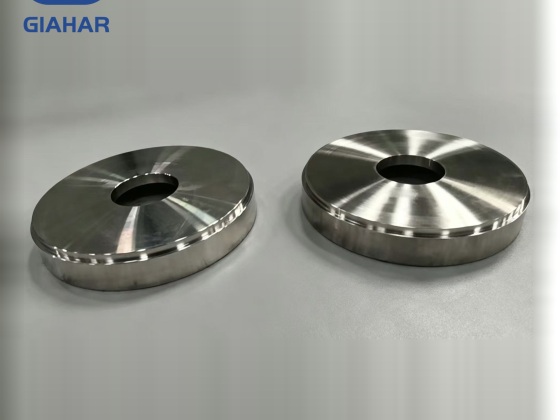
・フランジ、ボア、シール面は社内で機械加工
• 304 / 316 / 316L、その他グレードはご要望に応じて対応いたします。
・指定されている場合は圧力試験または漏れ試験を実施
鋳造状態、半製品、または完成品
- 中国
- 新製品開発:2ヶ月、精密鋳造生産:1.5ヶ月。スケジュールは生産状況に応じて調整可能です。
- 年間1,000トン(精密鋳造)
- 情報
ポンプ本体鋳造
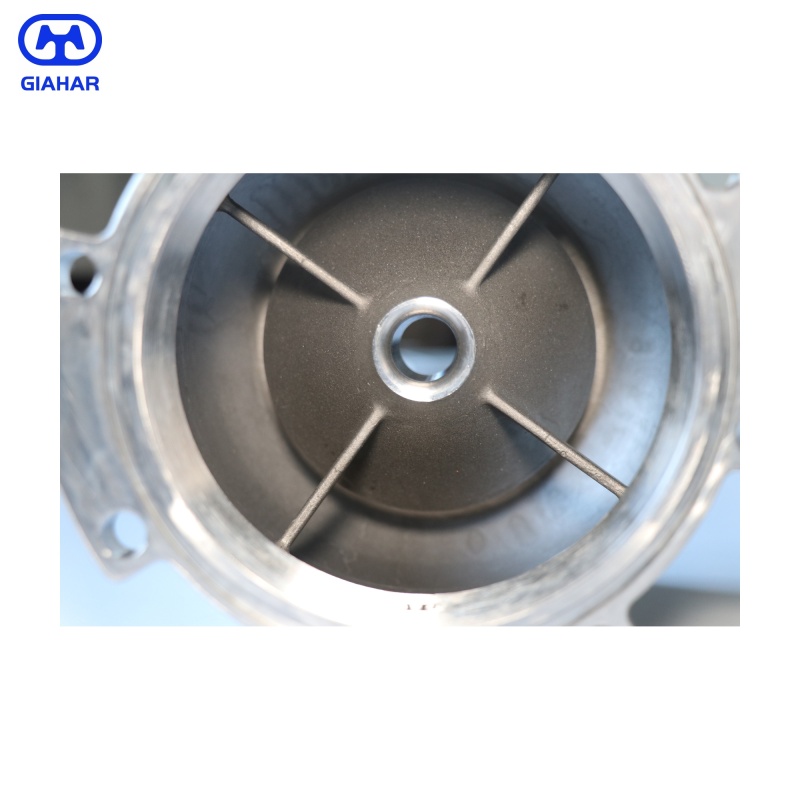
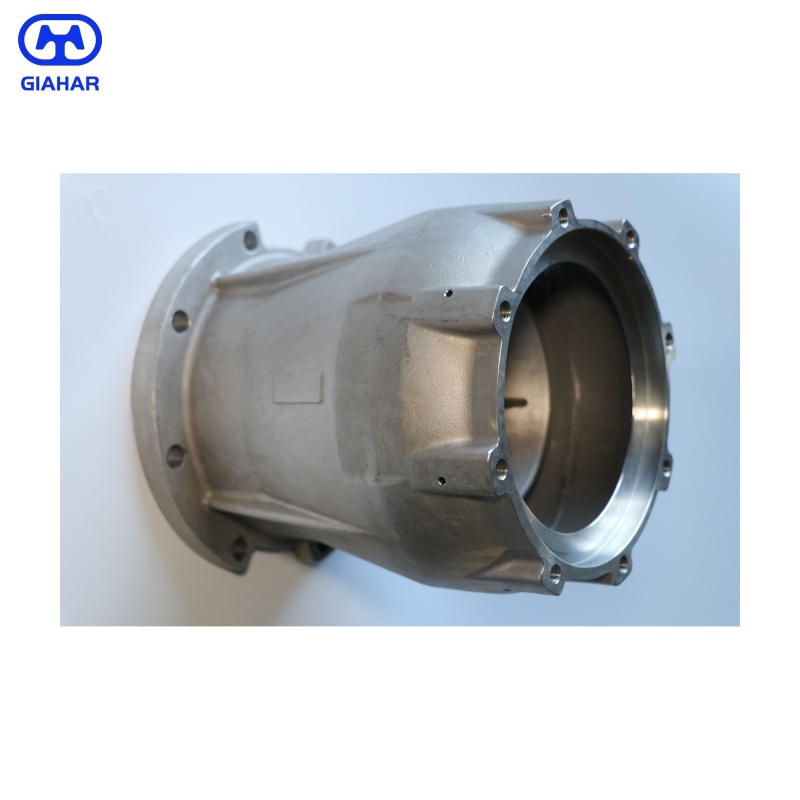
ポンプ本体は、圧力境界と取り付けインターフェースを兼ねています。シールを保持し、内径をシャフトと同心に保ち、フランジとねじ山を歪みなく支える必要があります。本製品は、シリカゾル精密鋳造で製造され、シール面、内径、接続部が機械加工されたステンレス鋼製ポンプ本体を対象としています。
鋳造品は外形だけで判断されるものではありません。壁面は健全でなければならず、フランジは機械加工後も平坦でなければならず、内部通路はきれいでなければなりません。鋳造工場と機械加工工場は、型を切削する前にこれらの点を共同で確認します。
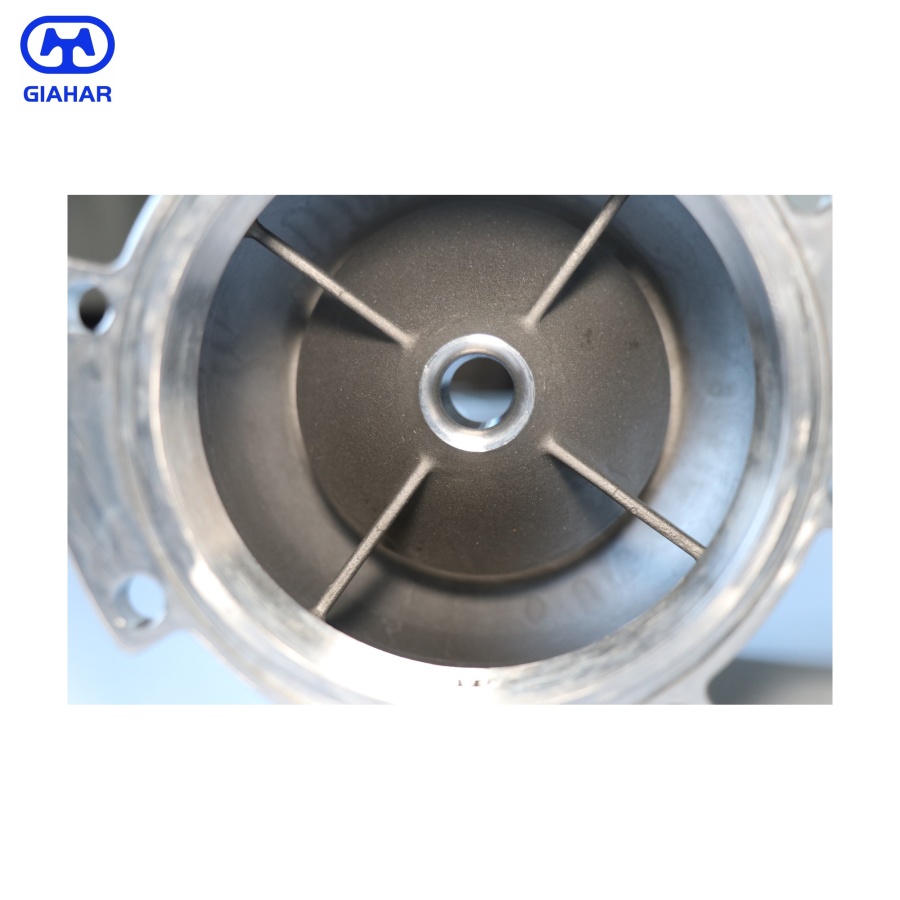
製品概要
| アイテム | 範囲 |
| 一部 | ポンプ本体/フランジ、ボア、シール面を備えたポンプケーシング |
| 材料 | 304、316、316Lステンレス鋼。炭素鋼および合金鋼はご要望に応じて対応いたします。 |
| 鋳造 | シリカゾル精密鋳造、溶液処理、または必要に応じて応力除去処理 |
| 機械加工 | フランジ面、穴、シール面、ねじ山、および取り付け穴 |
| テスト | 寸法チェック、指定があれば圧力テストまたは漏れテストを実施。 |
キャスティングが保持しなければならないもの
まず第一に、シール面が重要です。シール面が平坦でなければ、鋳造の仕上がりがどれほど良くてもガスケットから漏れが生じます。第二に、ボア径が重要です。ボア径がフランジと同心円状でなければ、シャフトとインペラが一直線に並びません。第三に、壁面が重要です。多孔質の壁面は工場での圧力試験には合格しても、実際の使用環境では不合格となります。
パターンとシェルは、シール面の裏側に収縮空洞を残さずにフランジと厚肉部を搬送できるように設計されています。鋳造品は機械加工前に応力除去処理が施されているため、フランジ面を切削した後もフランジが動くことはありません。機械加工治具は図面と同じ基準面を使用するため、穴、面、および取付穴の位置関係が維持されます。
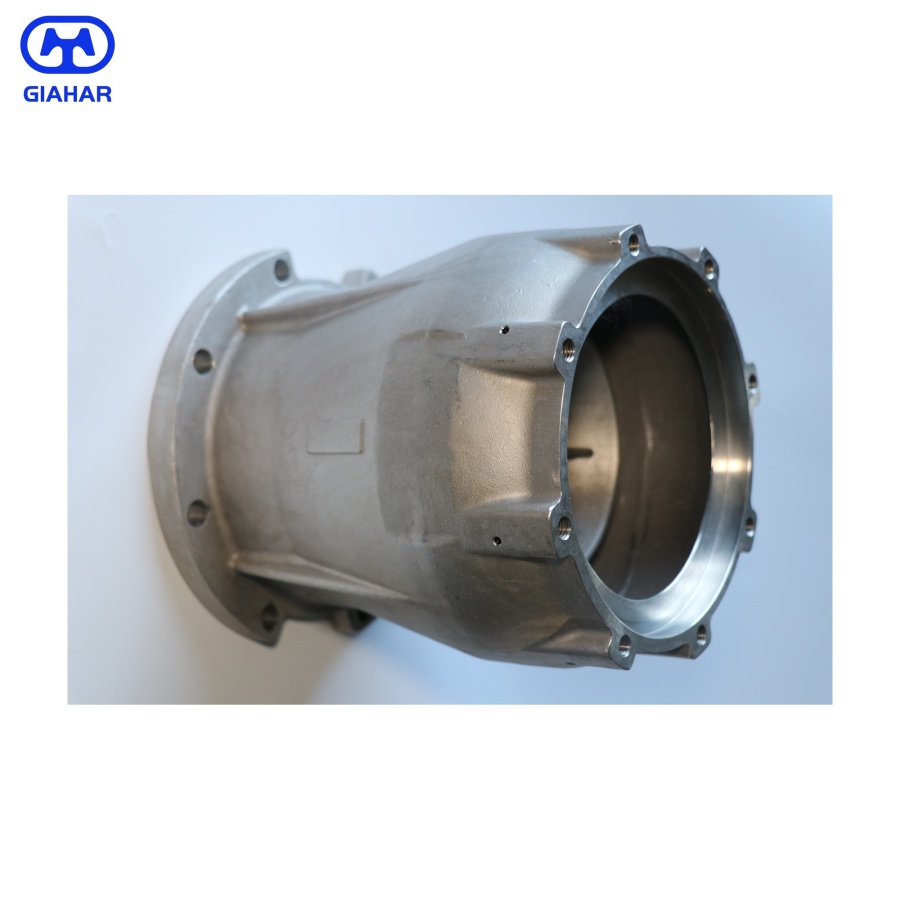
鋳造および機械加工
本体はロストワックス法で鋳造されます。ワックスパターンにセラミックを注入し、脱ロウ後、ステンレス鋼を流し込みます。型抜き後、鋳物をランナーから切り離し、洗浄、熱処理を行います。その後、フランジ面、内径、シール面、ねじ山をCNC加工機で仕上げます。
加工用ストックは鋳造時に計画されます。シールが必要な面には、仕上げ加工のための十分なストックが残され、加工が不要な面は鋳造状態のままになります。部品は鋳造状態、半製品、または完成品として供給可能で、図面には最終仕上げとなる面が明記されています。
検査
各ロットは分光計で検査されます。鋳造品は機械加工前に表面と寸法の問題がないか検査されます。完成した本体は、CMMまたは定盤でフランジの平面度、内径、シール面、穴の位置、ねじの深さが検査されます。仕様で要求されている場合は、圧力試験または漏れ試験が追加されます。ロット番号は部品に紐づけられ、梱包まで引き継がれます。
アプリケーション
ポンプ本体は、給水、化学処理、食品・飲料、船舶、および一般的な流体処理に使用されます。使用する流体の種類によってステンレス鋼のグレードが決まり、ポンプの設計によってフランジ、内径、接続部が決まります。図面またはサンプルに基づいて、特注の本体の見積もりも可能です。
会社概要とよくある質問
| 概要 | |||
| 設立 | 2010 | ||
| 工場エリア | 遼寧省カズオ県にある約60,000平方メートルの土地 | ||
| スタッフ | エンジニアや品質管理担当者を含め、約120名 | ||
| 経験 | シリカゾル精密鋳造の16年の歴史 | ||
| 輸出市場 | 日本、韓国、ヨーロッパ、北米 | ||
| 容量 | 年間1,000トンの精密鋳造品 | ||
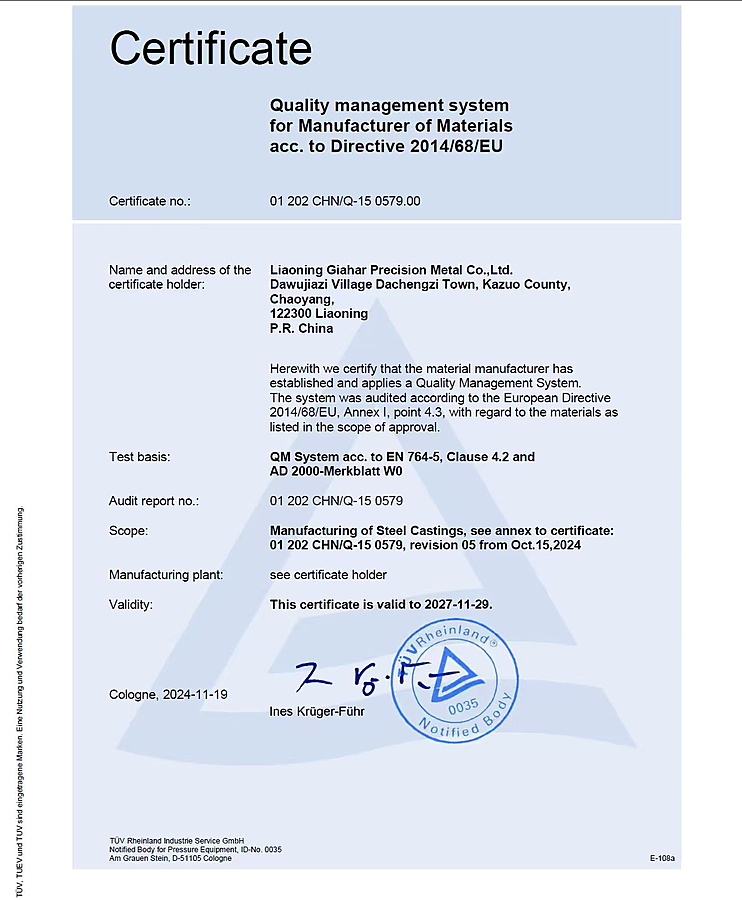
| 資格認定 | DNV ISO 9001品質マネジメントシステム認証、TUV PED 2014/68/EU圧力機器認証
| ||
| よくある質問 | |||
| Q:私の図面やサンプルに基づいて部品を製作できますか? | |||
| はい。2D図面、3Dモデル、または実物サンプルをお送りください。弊社のエンジニアが壁面形状、公差、加工材料などを確認してからお見積もりいたします。リスクについてはサンプル作成前にご説明いたします。 | |||
| Q:材料証明書や検査報告書は提供していますか? | |||
| EN 10204 3.1に準拠したミルシート、熱処理記録、寸法報告書をご提供できます。PED 2014/68/EU関連文書、RoHS指令およびREACH規則に準拠した有害物質不使用宣言書もご用意可能です。必要な書類一式は、お見積もり時に確認させていただきます。 | |||
| Q:機械加工、熱処理、表面仕上げは社内で行っていますか? | |||
| はい。鋳造品は当社の鋳造工場からCNC加工工場へ搬送されます。鋳造後に応力除去処理を行い、材料仕様によっては制御炉で溶体化処理も可能です。不動態化処理と酸洗処理も社内で行っています。鋳造、熱処理、仕上げまで全て同じチームが担当するため、部品が複数の業者を経由する必要がありません。これにより、取り扱い時の損傷を軽減し、輸送経路を短縮できます。 | |||
| 質問:どのような基準に基づいて業務を行っていますか? | |||
| ヨーロッパにおける業務は概ねISO規格に準拠しています。顧客固有の規格は図面と照合され、発注前に検査規格が確認されます。 | |||
| Q:最小注文数量(MOQ)と納期はどれくらいですか? | |||
| 新規金型の場合、最小発注数量(MOQ)は通常100~500個ですが、リピート注文の場合はそれよりも少ない数量となります。新製品開発には約2ヶ月、精密鋳造生産には約1.5ヶ月かかります。最終的な納期は、図面、注文数量、現在の生産負荷に基づいて確定されます。 | |||
見積もりとレビュー
図面またはサンプル、材質、接続規格、圧力要件、供給状況、年間数量をお送りください。お見積もりには、図面で要求される鋳造、熱処理、機械加工、検査が含まれます。初回生産ロットの前に初回品検査を実施いたします。
ポンプボディ鋳造に関するよくある質問
| この製品に関する質問 | |
| ポンプ本体にはどのような材料が使用されていますか? | |
| 304、316、316Lステンレス鋼が一般的なグレードです。炭素鋼、合金鋼、その他の耐食性グレードについては、図面または材質に応じて見積もりいたします。 | |
| ポンプ本体は鋳造と機械加工が同一工程で行われるのですか? | |
| はい。本体は精密鋳造され、洗浄後、必要に応じて熱処理が施され、その後フランジ、穴、シール面、ねじ部が機械加工されます。鋳造および機械加工の記録はバッチごとに保管されます。 | |
| 本体の耐圧試験はできますか? | |
| 図面またはポンプ仕様書で要求されている場合は、圧力試験または漏れ試験を含めることができます。試験圧力、試験時間、および合否判定基準は、見積もり時に合意されます。 | |
| 見積もりには何が必要ですか? | |
| 図面またはサンプル、材料、接続の詳細、圧力要件、供給状況、および年間数量。 |