股関節および膝関節コンポーネント用医療用インプラント鋳造
・真空溶解によるTi-6Al-4V ELIおよびCo-Cr-Moインプラント鋳造品
・薄肉整形外科部品用シリカゾル精密鋳造
鋳造状態、半製品、または完成品
・股関節、膝関節、およびカスタム関節部品の図面
・認可を受けた医療機器会社向けの受託鋳造
- 中国
- 新製品開発:2ヶ月、精密鋳造生産:1.5ヶ月。スケジュールは生産状況に応じて調整可能です。
- 年間1,000トン(精密鋳造)
- 情報
股関節および膝関節コンポーネント用医療用インプラント鋳造
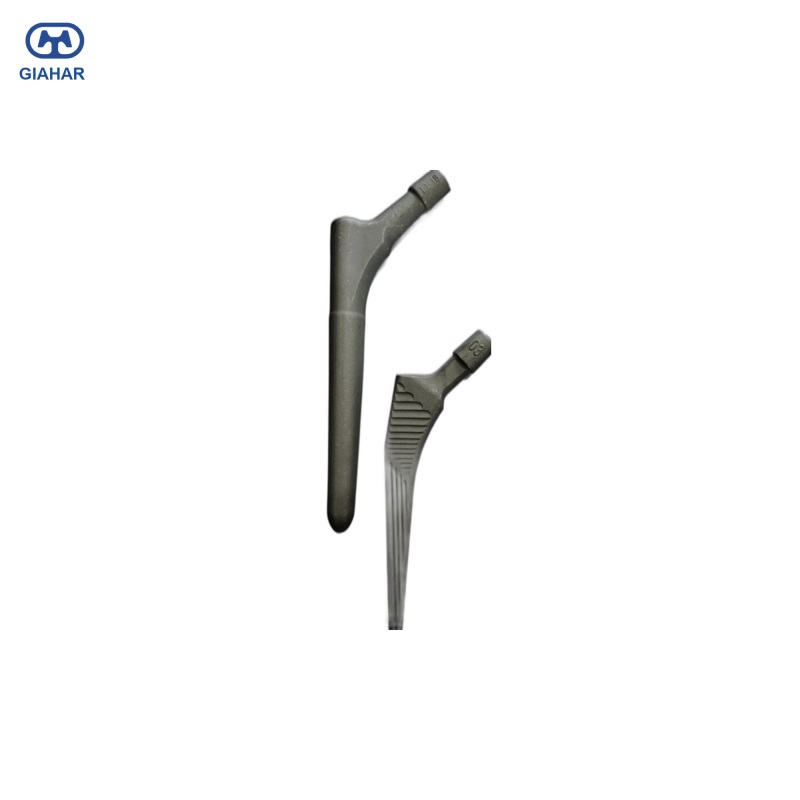
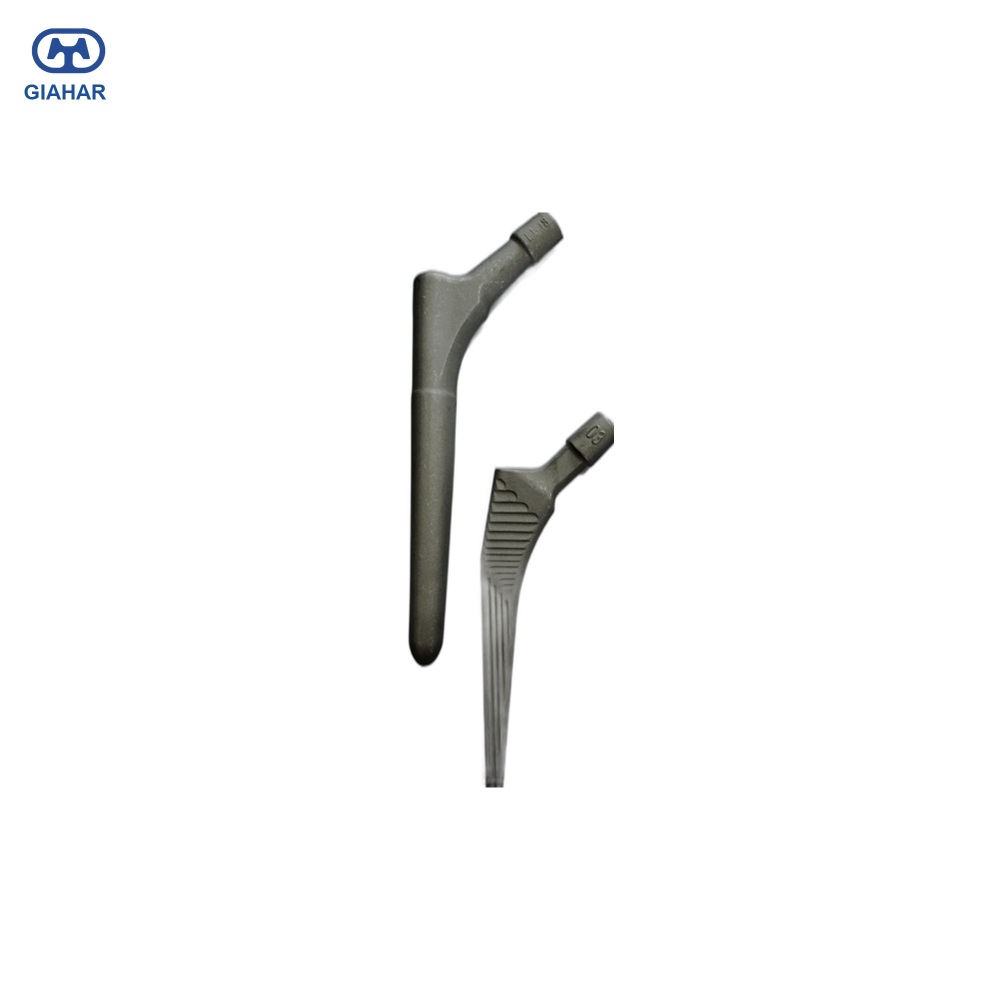
インプラント鋳造品は、形状だけでなく、金属内部の構造によっても評価されます。股関節ステムや膝関節コンポーネントは外見上はシンプルに見えるかもしれませんが、断面は薄く、合金は反応性が高く、検査記録も部品に付随していなければなりません。この製品群は、整形外科用医療機器メーカー向けの真空溶解チタン合金およびコバルト合金鋳造品を網羅しています。部品は、顧客の調達ルートに応じて、鋳造品、半製品、または完成品として供給されます。
GIAHARは鋳造パートナーです。医療機器メーカーは医療機器登録を保有し、臨床および商業流通を担当しています。当社の役割は、部品の鋳造、機械加工、検査です。このような分離はインプラントサプライチェーンでは一般的であり、規制上の責任はライセンス保有者が負うことになります。
製品概要
| アイテム | 範囲 |
| コンポーネント | 股関節ステム、大腿骨頭、寛骨臼カップ、膝関節大腿骨コンポーネント、脛骨トレイ、単顆型コンポーネント、およびカスタム器具 |
| 材料 | Ti-6Al-4V ELI(ASTM F136 / ISO 5832-3準拠)、Co-Cr-Mo(ASTM F75 / ISO 5832-4準拠)、その他医療用合金はご要望に応じて対応いたします。 |
| 鋳造 | シリカゾルを用いた真空溶解精密鋳造(ロストワックス法) |
| 供給状況 | 鋳造状態、機械加工後の半製品、または図面通りの仕上げ |
| リリース | 材料および寸法に関する記録は、ライセンスを受けた機器製造業者向けに作成され、最終的な機器のリリースは当該企業が行います。 |
真空溶解の理由
チタンは通常の空気溶解には適さない金属です。酸素や窒素を急速に吸収し、それらが硬い介在物として現れたり、延性が低下したりします。真空溶解では溶融物から雰囲気を取り除き、制御された条件下で合金を鋳造できます。医療機器部品にとって、これは贅沢なことではなく、化学組成を仕様の範囲内に保つための必須手段なのです。
コバルトクロム合金も、炭化物の分布と炭素含有量が耐摩耗性と強度に影響するため、厳密に管理された方法で溶解・鋳造されます。真空溶解は空気溶解よりもコストがかかります。チタン原料、るつぼ、溶解時間などすべてが製品価格に加算されるため、医療用鋳造品は一般的な価格表ではなく、図面を検討した上で見積もりが出されるのです。
インベストメント鋳造ルート
製造工程はワックスパターンから始まります。股関節ステムや膝関節コンポーネントの場合、ワックスを鋼鉄製の金型に注入し、ランナー上で組み立て、セラミックシェルでコーティングします。シェルは複数の層を重ねて作られ、乾燥後、脱ロウされます。その後、空のシェルを焼成し、真空炉に送ります。
合金は真空下で溶融され、予熱された鋳型に流し込まれる。凝固後、鋳型が取り外され、鋳物がランナーから切り離され、ゲートが研削される。図面で指定されている場合は、熱処理または熱間等方圧プレスが行われる。その後、部品は機械加工工程に進み、治具上でステムテーパー、ねじ穴、または関節面が切削される。
仕上げ工程は供給状態によって異なります。鋳造品は洗浄と検査で工程が終了します。半製品品は重要な面が機械加工されていますが、最終的な研磨は機器メーカーに委ねられます。完成品は図面に基づいて機械加工、研磨、洗浄、マーキングが行われます。滅菌と滅菌包装は機器メーカーが担当します。これらの工程は機器の出荷プロセスの一部だからです。
薄片と歪み
整形外科用部品は、分厚い塊ではありません。股関節ステムは細長い部分を持ち、膝関節部品は前部フランジが薄く、顆部が厚くなっています。断面サイズの違いにより冷却が不均一になり、部品が歪んだり、意図した形状から収縮したりする可能性があります。ワックスダイとシェルは、薄い部分が先に凝固する間に、より厚い部分に金属が供給されるように設計されます。このチームは長年にわたり薄肉部品や高合金部品の鋳造を行っており、シェルとワックスダイは、炉を操作する担当者と同じ担当者によって検査されます。
歪みは加工段階でも制御されます。部品は未加工の表面にクランプされて一度に切削されるのではなく、図面上の基準面に合わせて治具が設計され、重要なテーパー面や関節面は鋳造品の応力除去後に切削されます。鋳造品が動いた場合は、加工代でその動きが補正されます。動きが加工代よりも大きい場合は、次のロットの前にワックスダイが修正されます。
材料および医療基準
Ti-6Al-4V ELIは、延性を高めるために格子間元素を極めて少なくした標準的なチタンインプラント合金です。その化学組成と機械的特性は、ASTM F136またはISO 5832-3に準拠しています。Co-Cr-Moは、耐摩耗性部品としてASTM F75またはISO 5832-4に準拠しています。その他の医療用合金については、機器メーカーが有効な仕様と認定ルートを有している場合に検討可能です。
当社はインプラントの自己認証は行っておりません。材料証明書、熱分析結果、機械的結果、寸法報告書は医療機器メーカー向けに作成され、メーカーは自社の品質システムに基づいて機器を出荷します。これは一般的な委託鋳造の形態であり、鋳造工場が工程と記録を管理し、ライセンス保有者が医療機器を管理します。
関節が違えば、姿勢も変わる
同一の鋳造プラットフォームは、股関節ステム、大腿骨頭、寛骨臼カップ、膝関節大腿骨コンポーネント、脛骨トレイ、または単顆型インプラントに使用できます。位置とサイズはデバイスの設計によって変化し、壁の断面形状もそれに合わせて変化します。股関節ステムには長いテーパーと滑らかなステム表面が必要であり、脛骨トレイには平らなベースと安定したロック機構が必要であり、膝関節大腿骨コンポーネントには機械加工後の滑らかな関節面が必要です。
特注部品の見積もりは、図面またはオリジナル部品のオリジナルデータに基づいて行います。写真だけでは不十分です。内部断面、合金の種類、公差などは写真からは読み取れないからです。お客様が摩耗または故障した部品をお持ちの場合は、寸法と使用状況から、鋳造と機械加工のどちらを行うべきか、あるいは新しい型を作成するべきかを判断します。
半製品または完成品
医療機器メーカーの中には、自社で機械加工と研磨のラインを保有しているところもあります。鋳造品や半製品を購入し、自社で仕上げ加工を行うのです。一方、組み立てと滅菌が可能な完成品を求めるメーカーもあります。弊社ではどちらの状態でも供給可能ですが、図面と検査計画書には、どの面が最終仕上げで、どの面が在庫として残され、どの寸法が弊社工場で検査されるのかを明記する必要があります。
半製品の場合、重要な接合部は機械加工され、重要でない表面は鋳造されたままの状態になります。完成品の場合、梱包前に最終的な機械加工、研磨、洗浄が行われます。どちらの場合も、ロット番号とヒート番号は部品に紐づけられているため、製造会社は部品を溶融状態まで遡って追跡することができます。
契約鋳造、デバイス販売ではない
当社のお客様は、認可を受けた医療機器メーカーです。お客様は機器登録と病院との取引関係を保持しており、当社は鋳造および機械加工プロセスを担当しています。当社はインプラントを市場に投入したり、医療機器として販売したりすることはありません。当社の業務は、真空溶解、シェル、鋳造、機械加工、検査記録といった構成要素の提供のみです。
その境界線は医療機器プロジェクトにとって重要です。機器メーカーは工程監査を行い、図面を承認し、完成品を出荷します。当社は、材料証明書、工程記録、寸法データを提供することで、その監査を支援します。顧客が必要としているのは、機器メーカーを自称する鋳造所ではなく、鋳造工程と記録を保持できる鋳造所なのです。
会社概要とよくある質問
| 概要 | |||
| 設立 | 2010 | ||
| 工場エリア | 遼寧省カズオ県にある約60,000平方メートルの土地 | ||
| スタッフ | エンジニアや品質管理担当者を含め、約120名 | ||
| 経験 | シリカゾル精密鋳造の16年の歴史 | ||
| 輸出市場 | 日本、韓国、ヨーロッパ、北米 | ||
| 容量 | 年間1,000トンの精密鋳造品 | ||
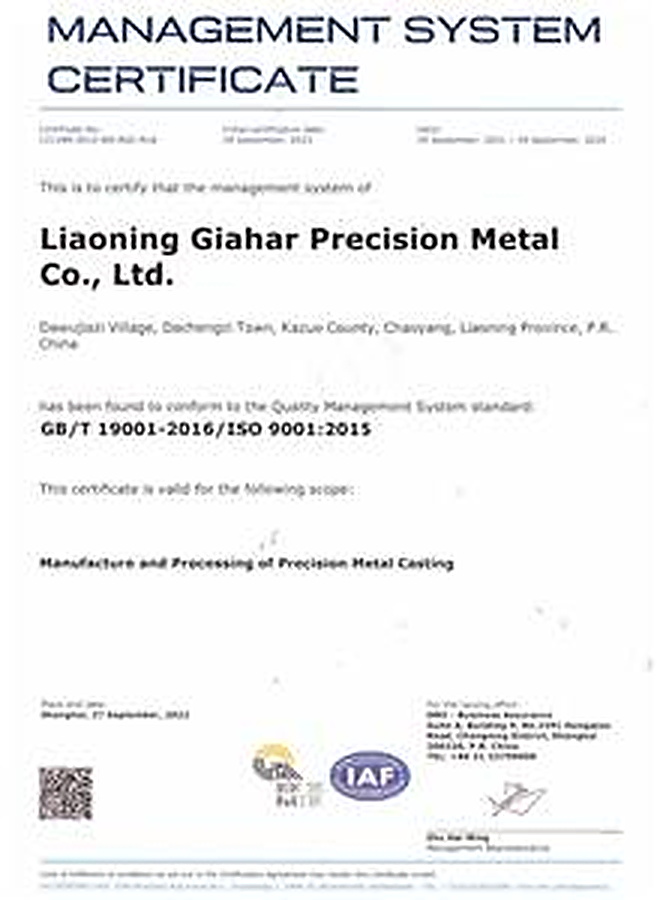
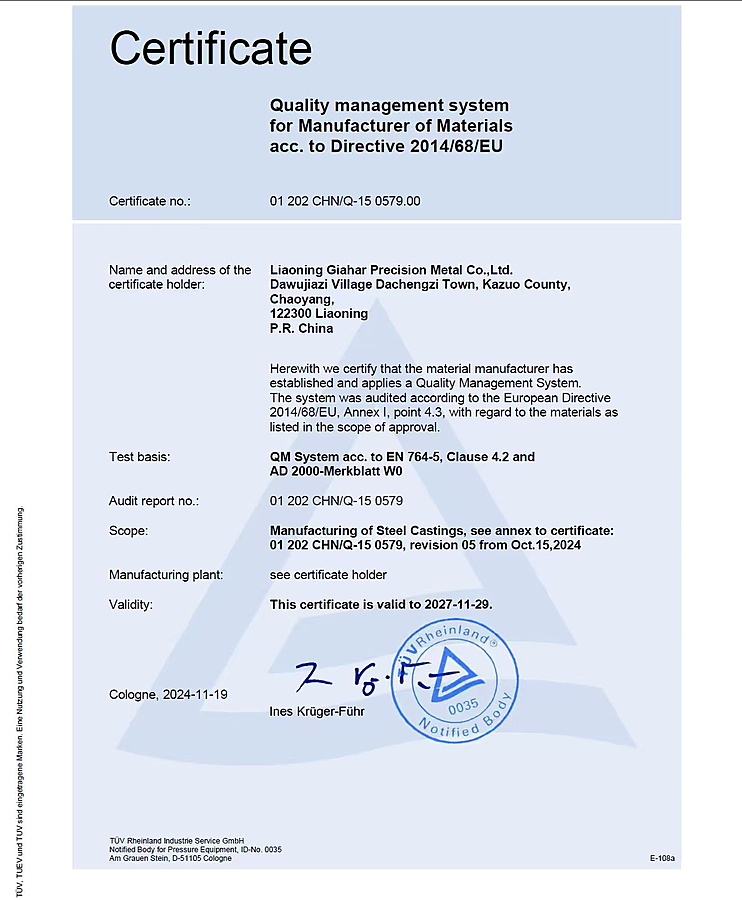
| 資格認定 | DNV ISO 9001品質マネジメントシステム認証、TUV PED 2014/68/EU圧力機器認証
| ||
| よくある質問 | |||
| Q:私の図面やサンプルに基づいて部品を製作できますか? | |||
| はい。2D図面、3Dモデル、または実物サンプルをお送りください。弊社のエンジニアが壁面形状、公差、加工材料などを確認してからお見積もりいたします。リスクについてはサンプル作成前にご説明いたします。 | |||
| Q:材料証明書や検査報告書は提供していますか? | |||
| EN 10204 3.1に準拠したミルシート、熱処理記録、寸法報告書をご提供できます。PED 2014/68/EU関連文書、RoHS指令およびREACH規則に準拠した有害物質不使用宣言書もご用意可能です。必要な書類一式は、お見積もり時に確認させていただきます。 | |||
| Q:機械加工、熱処理、表面仕上げは社内で行っていますか? | |||
| はい。鋳造品は当社の鋳造工場からCNC加工工場へ搬送されます。鋳造後に応力除去処理を行い、材料仕様によっては制御炉で溶体化処理も可能です。不動態化処理と酸洗処理も社内で行っています。鋳造、熱処理、仕上げまで全て同じチームが担当するため、部品が複数の業者を経由する必要がありません。これにより、取り扱い時の損傷を軽減し、輸送経路を短縮できます。 | |||
| 質問:どのような基準に基づいて業務を行っていますか? | |||
| ヨーロッパにおける業務は概ねISO規格に準拠しています。顧客固有の規格は図面と照合され、発注前に検査規格が確認されます。 | |||
| Q:最小注文数量(MOQ)と納期はどれくらいですか? | |||
| 新規金型の場合、最小発注数量(MOQ)は通常100~500個ですが、リピート注文の場合はそれよりも少ない数量となります。新製品開発には約2ヶ月、精密鋳造生産には約1.5ヶ月かかります。最終的な納期は、図面、注文数量、現在の生産負荷に基づいて確定されます。 | |||
見積もりと注文内容の確認
医療用鋳造品の見積もりは、図面、合金、断面形状、検査計画を検討した後に行われます。真空溶解、チタン原料、および関連書類の作成により、一般的な工業用鋳造品よりもコストが高くなります。見積もりはカタログ価格ではなく、製造工程を反映したものです。部品がまだ設計段階にある場合は、図面が確定する前に鋳造の実現可能性を検討できるため、肉厚や加工材料が後になって確定してしまうことを防ぐことができます。
見積もりには、図面またはデータ付きの原品、材料仕様、供給状況、年間数量、検査基準が必要です。これらの情報に基づいて、シェル、ワックスダイ、加工工程、検査手順を確認できます。初回品は量産ロットの前に検査され、量産ロットは同じ工程で検査されます。
医療用インプラント鋳造に関するよくある質問
| この製品に関する質問 | |
| インプラント鋳造にはどのチタングレードが使用されますか? | |
| Ti-6Al-4V ELIは標準的な選択肢であり、ASTM F136またはISO 5832-3に準拠しています。耐摩耗部品には、ASTM F75またはISO 5832-4に準拠したCo-Cr-Moが利用可能です。その他の医療用合金については、お客様の仕様に基づいて検討いたします。 | |
| 真空溶解が用いられる理由は? | |
| チタンは空気中で溶解すると酸素と窒素を取り込む。真空溶解は溶融物を大気から隔離し、格子間化学組成を仕様範囲内に維持するのに役立つ。 | |
| 半完成品の供給は可能ですか? | |
| はい。鋳造状態のまま、精密機械加工後の半製品、または図面通りの完成品として供給いたします。図面には、どの面が最終仕上げで、どの面がストック状態のままかが明記されています。 | |
| 見積もりには何が必要ですか? | |
| 図面またはデータが記載されたオリジナル部品、合金仕様、供給状況、年間数量、検査基準が必要です。医療用鋳造品の見積もりには、写真だけでは不十分です。 |