- ホーム
- >
- 製品
- >
- ターボ機械用高温鋳造ブレード
- >
ターボ機械用高温鋳造ブレード
・真空鋳造ニッケル基タービンブレード
・固体型、ガイド型、方向性型、単結晶型
・鋳造ままのブランク、シングルブレード、またはマルチブレードセグメント
・インコネル713LC、713/713LC、625
- 情報
ターボ機械用高温鋳造ブレード
タービンブレードは、小さな部品でありながら、非常に高い耐久性が求められます。肉厚は薄く、形状は湾曲しており、鋳造、熱処理、機械加工後も、ブレードの根元と先端は形状を維持する必要があります。この製品群では、発電、航空宇宙、ガスタービン、推進、自動車用コンプレッサー用途向けに、ニッケル基超合金を用いて精密鋳造されたブレードが製造されています。外形は等軸晶構造で、最高温度用途向けには単結晶構造も用意されており、別途お見積もりとなります。違いは金属表面ではなく、内部構造にあります。
Blade Scopeの概要
| アイテム | 範囲 |
| ブレードの種類 | ソリッドブレード、ガイドブレード、方向制御ブレード。ローター外輪用のマルチブレードセグメント。 |
| 材料 | インコネル713LC、713/713LCファミリー、およびインコネル625。その他のニッケル基合金についてはお問い合わせください。 |
| 鋳造 | シリカゾルを用いた真空溶解精密鋳造(ロストワックス法) |
| 供給状況 | 鋳造ままのブランク、機械加工後のシングルブレード、またはマルチブレードセグメント |
| 構造 | 等軸粒組織;粒組織および検査方法は図面で合意されている。 |
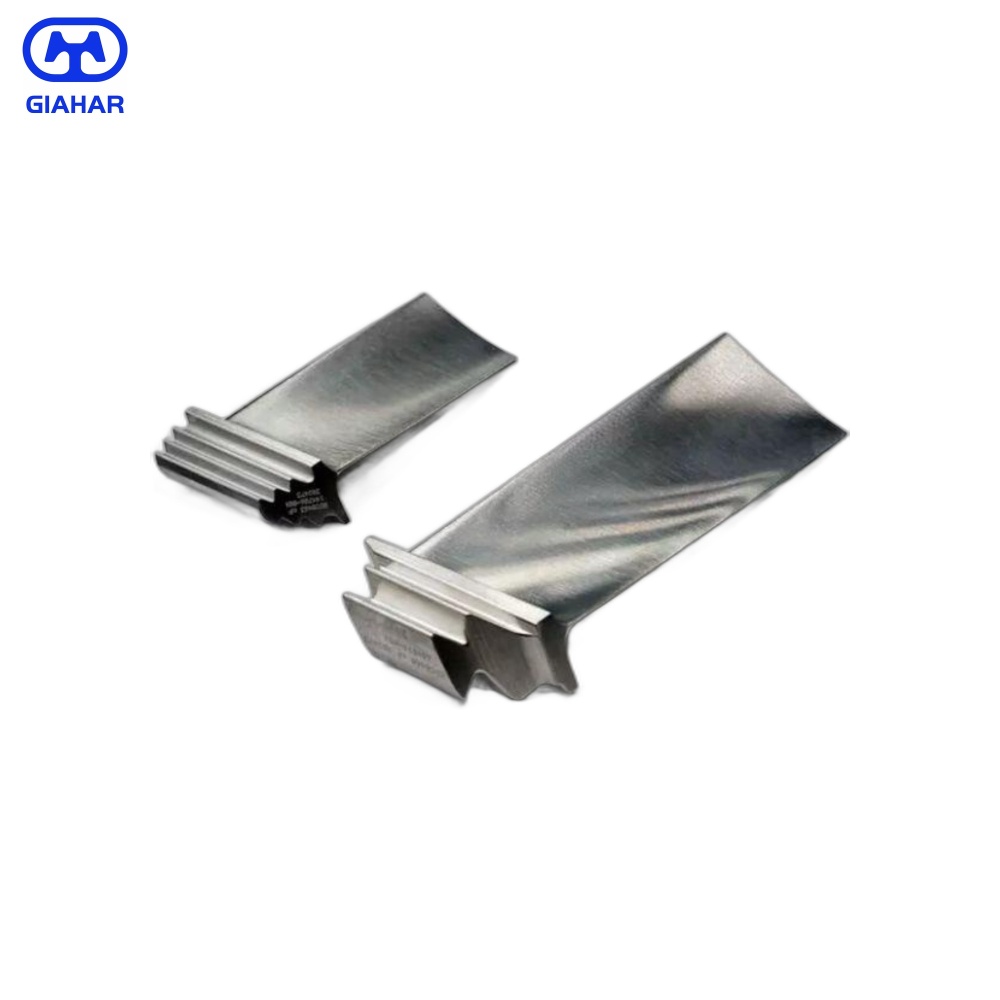
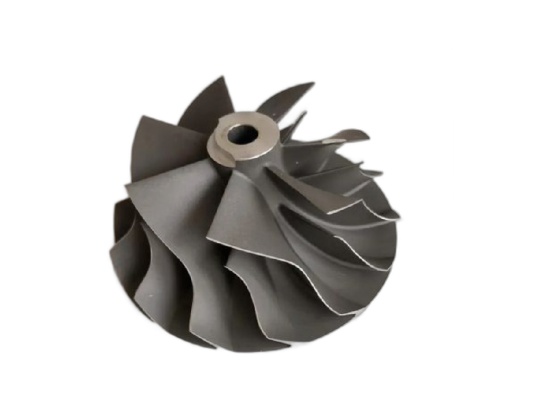
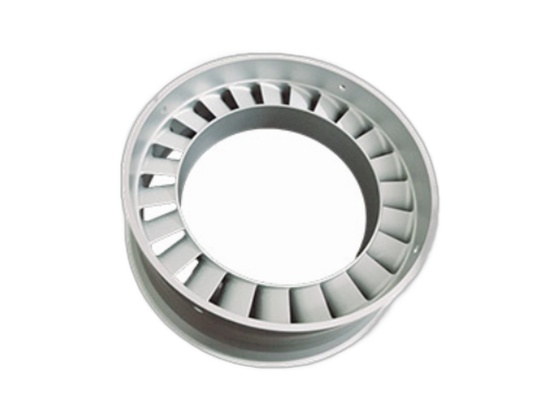
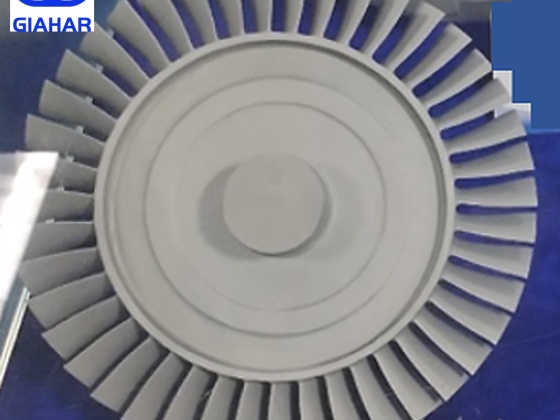
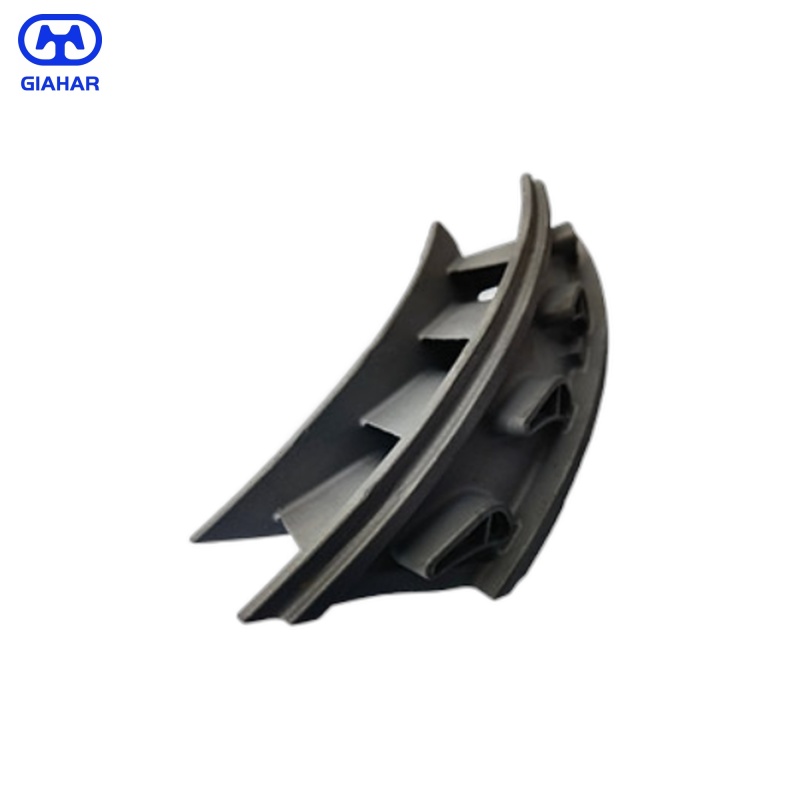
3枚の写真が示すもの
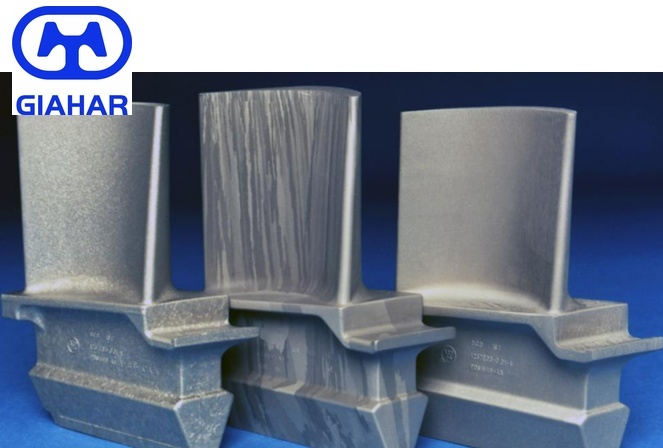
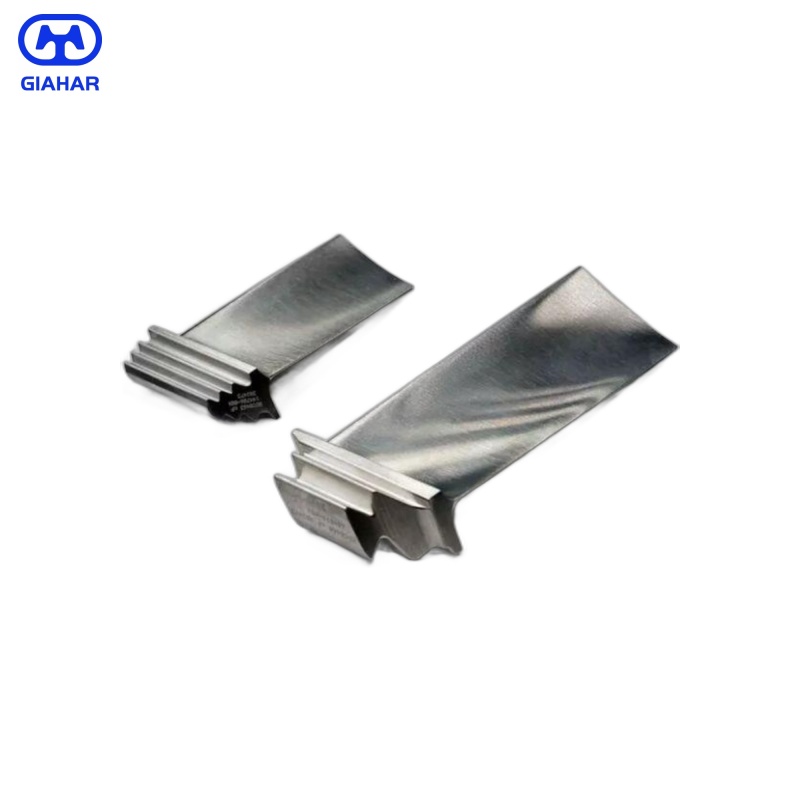
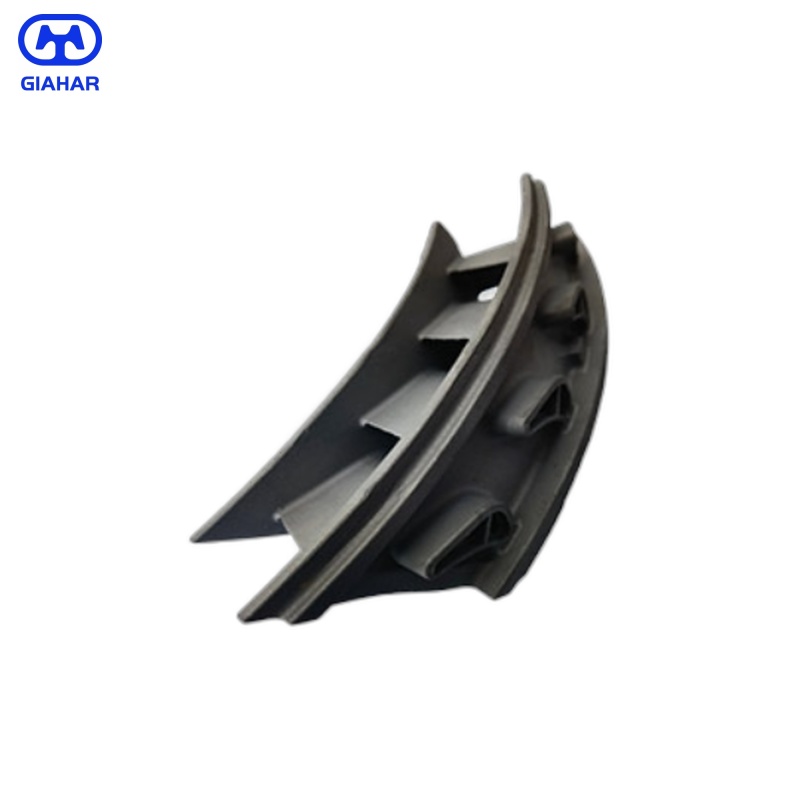
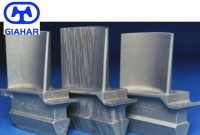
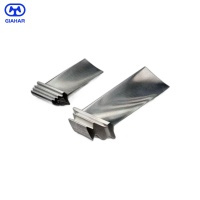
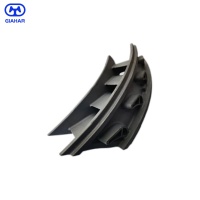
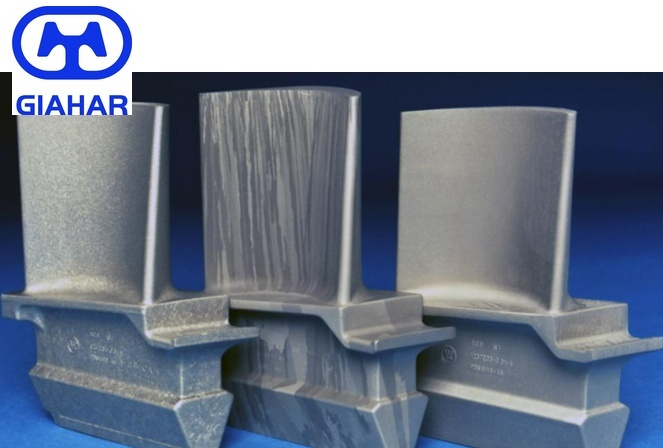
最初の写真は鋳造状態です。翼型は形成されていますが、根元と先端にはまだ加工残材が残っています。2枚目の写真は、加工後の単板で、根元は治具に合わせて切断され、翼型は仕上げられています。3枚目の写真は、同じブレードの別の仕上げではなく、ローター外輪用の多板セグメントです。複数のブレードが特殊な機械でリングセクションに接合されています。
2枚の刃は外見が同じでも、内部構造は異なる場合があります。結晶構造は鋳造工程によって決まり、この製品は等軸晶構造を採用しています。構造は表面から推測するのではなく、試験片または顧客と合意した断面で確認されます。
外観形状、内部構造
外形はワックスダイとセラミックコアによって決まります。内部構造は合金、注湯温度、凝固経路によって決まります。等軸晶ブレードでは、金属が冷却されるにつれて結晶粒が複数の方向に成長します。外見は同じように見えても、結晶粒構造はクリープや熱疲労に影響を与えます。そのため、図面には合金だけでなく構造も記載する必要があります。
木目構造は、表面から推測するのではなく、試験片または顧客と合意した断面で確認されます。
真空溶解および精密鋳造
ブレードはロストワックス法で鋳造される。ワックスパターンを射出成形し、ランナー上に組み立て、セラミックシェルでコーティングする。シェルは乾燥、脱ロウ、焼成される。ニッケル合金は真空下で溶解され、予熱されたシェルに注ぎ込まれる。真空溶解により、溶融物から酸素と窒素が排除されるため、薄肉化と結晶構造の維持に重要となる。
鋳造後、外殻を取り外し、ブレードをランナーから切り離し、ゲートを研削する。図面に従って熱処理を行う。次に、ルート面、チップ面、シュラウド面を治具上で機械加工する。翼型をプロファイルと比較し、図面に示された箇所で肉厚を検査する。外形は良好でも、肉厚が薄い箇所が不適切なブレードは不合格となる。
材料と化学
| 学年 | 化学組成(重量%) | 使用 |
| インコネル713LC | バランスが取れています。Cr 11.0~13.0、For 3.8~5.2、Nb+Ta 1.50~2.50、At 5.5~6.5、O 0.40~1.00、C 0.03~0.07、Co ≤1.0、Fe ≤5.0、B 0.005~0.015、Zr 0.005~0.015 | 鋳造タービンブレードおよび高温構造部品 |
| インコネル625 | Ni ≧58.0; Cr 20.0–23.0; 8.0 ~ 10.0 の場合。 Nb+Ta 3.15–4.15; Fe ≤5.0; C≦0.10; Co ≤1.0; Mn≦0.5; Si ≤0.5 | コンプレッサーブレード、ケーシング、耐腐食性部品 |
713LCは鋳造ニッケル基超合金です。高温で肉厚が薄いブレードに使用され、高温下でも強度を維持しながら鋳造時の充填性を損なうことがありません。713/713LCシリーズは、高温タービンブレードの一般的な選択肢です。インコネル625は異なる材料で、固溶強化型であり、溶接が容易で耐食性にも優れているため、圧縮機や低温段に使用されます。最終的なグレードは、図面と熱処理分析によって決定されます。
出荷前検査
各ヒートは鋳造前に分光計で検査されます。ブレードは洗浄後および機械加工後に表面と寸法の問題がないか検査されます。根元、先端、シュラウド、および取り付け面は、CMMまたは定盤で測定されます。壁厚は、図面にマークされた箇所で検査されます。図面で結晶構造の検査が必要な場合は、試験片または断面が作成され、合意された基準と比較して検査されます。
検査記録には、ヒート番号とロット番号が記載されています。ブレードが機械加工されている場合、記録には鋳造品と加工ロットが紐付けられているため、組み立て時の問題は溶融金属とシェルにまで遡って特定できます。
刃が使用される場所
これらのブレードは、発電、航空宇宙、ガスタービン、推進システム、自動車用コンプレッサーシステムなどに使用されます。鋳造工程と動作温度によって、合金の種類、肉厚、結晶構造が決まります。同じ鋳造セルで、社内で機械加工を行う顧客向けのブランク、完成品のシングルブレード、または特殊機械用のマルチブレードセグメントを製造できます。納品される状態は、顧客の図面によって決定されます。
Because some of these parts are used in restricted programs, the case does not name the end application or the customer. The technical description is limited to the casting route and the material grade. That is enough for a foundry review without disclosing a program that the customer has not released.
Company Profile & FAQ
| At a Glance | |||
| Founded | 2010 | ||
| Factory Area | About 60,000 m² in Kazuo County, Liaoning | ||
| Staff | Around 120 people, including engineers and QC | ||
| Experience | 16 years of silica sol investment casting | ||
| Export Markets | Japan, South Korea, Europe and North America | ||
| Capacity | 1,000 tons per year of precision castings | ||
| Certifications | DNV ISO 9001 Quality Management System Certificate; TUV PED 2014/68/EU Pressure Equipment Certificate
| ||
| FAQ | |||
| Q: Can you produce parts from my drawing or sample? | |||
| Yes. Send a 2D drawing, a 3D model or a physical sample. Our engineer will review the wall sections, tolerances and machining stock before quoting. Any risk is raised before the sample stage. | |||
| Q: Do you provide material certificates and inspection reports? | |||
| Mill certificates to EN 10204 3.1, heat treatment records and dimensional reports can be supplied. PED 2014/68/EU documentation and a hazardous-substance-free declaration covering RoHS and REACH are also available. The required document package is confirmed at quotation. | |||
| Q: Can you do machining, heat treatment and surface finishing in-house? | |||
| Yes. Castings move from our foundry to our CNC shop. Stress relief is carried out after casting, and solution annealing can be done in our controlled furnace when the material specification calls for it. Passivation and pickling are also handled on site. Machining, heat treatment and finishing are kept in-house. The castings go from the foundry to our CNC shop, stress relief is done after casting, and solution annealing is carried out in our controlled furnace when the specification calls for it. Passivation and pickling are also done on site. Keeping the same team on the whole route avoids the damage and delay that come from moving parts between vendors. | |||
| Q: Which standards do you work to? | |||
| European work generally follows ISO. Some customers work to ISO, others to a national standard or their own specification. We do not assume one from the market: the drawing is read, the inspection clause is confirmed, and the standard is written into the inspection plan before the order is released. | |||
| Q: What are the MOQ and lead times? | |||
| 新規金型の場合、最小発注数量(MOQ)は通常100~500個で、リピート注文の場合はそれより少ない数量となります。新規金型の製作には通常約2ヶ月かかり、承認後の生産には約6週間かかります。正確な納期は、図面、注文数量、現在の炉の稼働状況が確定した時点で決定されます。 | |||
見積もりとレビュー
ブレードの見積もりは、図面、合金、結晶構造、肉厚、検査計画を検討した後に行われます。真空溶解、ニッケル原料、結晶構造検査にはコストが加算されます。見積もりはカタログ価格ではなく、製造工程を反映した価格です。結晶構造検査は、図面で指定されている場合に見積もりに含まれます。
見積もりには、刃の形状、合金の仕様、結晶構造、供給状況、年間数量、検査基準が記載された図面またはモデルが必要です。これらの情報に基づいて、ワックスダイ、コア、シェル、熱処理、加工工程を確認できます。最初の製品は、生産ロットの前に検査されます。
刃物鋳造に関する質問
| この製品に関する質問 | |
| これらの刃にはどのような合金が使用されていますか? | |
| 高温になるタービンブレードは、インコネル713LCまたは713/713LC系合金で鋳造されます。耐食性や溶接性が最高温度よりも重要な場合は、インコネル625が使用されます。最終的なグレードは図面によって決定されます。 | |
| 刃は、ブランク材、一枚刃、または分割刃のいずれの形態でも供給可能ですか? | |
| はい。供給品は、鋳造ままのブランク、機械加工後の単一ブレード、またはローター外輪用の複数ブレードセグメントのいずれかとなります。図面には、最終加工面とストック面が示されています。 | |
| 見積もりには何が必要ですか? | |
| 刃の形状、合金の種類、結晶構造、供給状況、年間数量、検査基準を示す図面または模型が必要です。写真だけでは不十分です。 |