


- ホーム
- >
- ケース
- >
- ターボ機械用ローターおよびノズルガイドベーン鋳造品
- >
ターボ機械用ローターおよびノズルガイドベーン鋳造品
ターボ機械用ローターおよびノズルガイドベーン鋳造品
ローターとノズルガイドベーンリングは一対です。ローターが回転し、ベーンリングがガスを回転させ、両者の間のクリアランスは狭い範囲内に収まる必要があります。このプロジェクトでは、発電、航空宇宙、ガスタービン、推進、自動車用コンプレッサー用途向けに、ニッケル基合金製のローター、ステーター/ローターアセンブリ、ノズルガイドベーンリングを鋳造します。また、一部のプログラムでは鋳造品ではなく5軸切削部品が必要となるため、直接機械加工されたアルミニウム製ローターも同じレビューに含めています。2つの方法は別々に見積もります。
概要
| アイテム | 範囲 |
| コンポーネント | 鋳造ローター、ステーター/ローターアセンブリ、ノズルガイドベーンリング、直接機械加工アルミニウムローター |
| 材料 | 鋳造部品にはインコネル713LC、713/713LCファミリー、およびインコネル625を使用。機械加工ローターには6061-T6または7075-T6アルミニウムを使用。 |
| プロセス | ニッケル合金のシリカゾルを用いた真空溶解精密鋳造、アルミニウム製ローターの5軸加工 |
| 州 | 鋳造品、機械加工品、または図面に合わせてガイドベーンリングが取り付けられた組み立て済みのステータ/ロータセット |
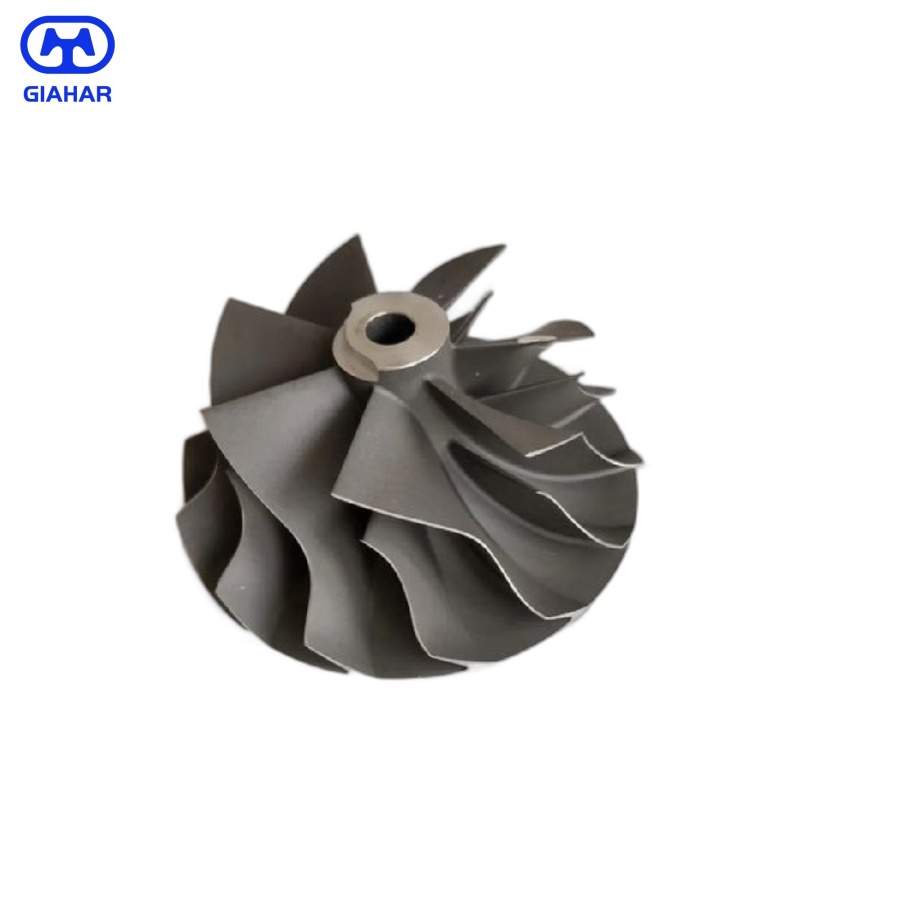
2つのロータールート
アルミニウム製ローターは鋳造ではなく、ビレットから5軸加工機で切削加工されます。そのため、ブレード通路、ハブ、ボアはモデルから生成されます。この方法は、部品が試作品、少量生産品、または鋳造よりも切削加工の方が容易な形状の場合に使用されます。表面仕上げと肉厚はツールパスから得られ、材料は6061-T6や7075-T6などの一般的な高強度アルミニウム合金です。
ワックスパターンとセラミックシェルがブレード通路を形成します。シェルは、乾燥・脱ロウされたコアを中心に作られ、ニッケル合金は真空下で溶融されてから注がれます。この工程が、ブレード通路の清浄度と壁面の均一性を左右します。鋳造後、ローターはランナーから切り出され、熱処理後、内径と取り付け面が機械加工されます。ブレードの形状は、フライス加工ではなく、シェルから形成されます。
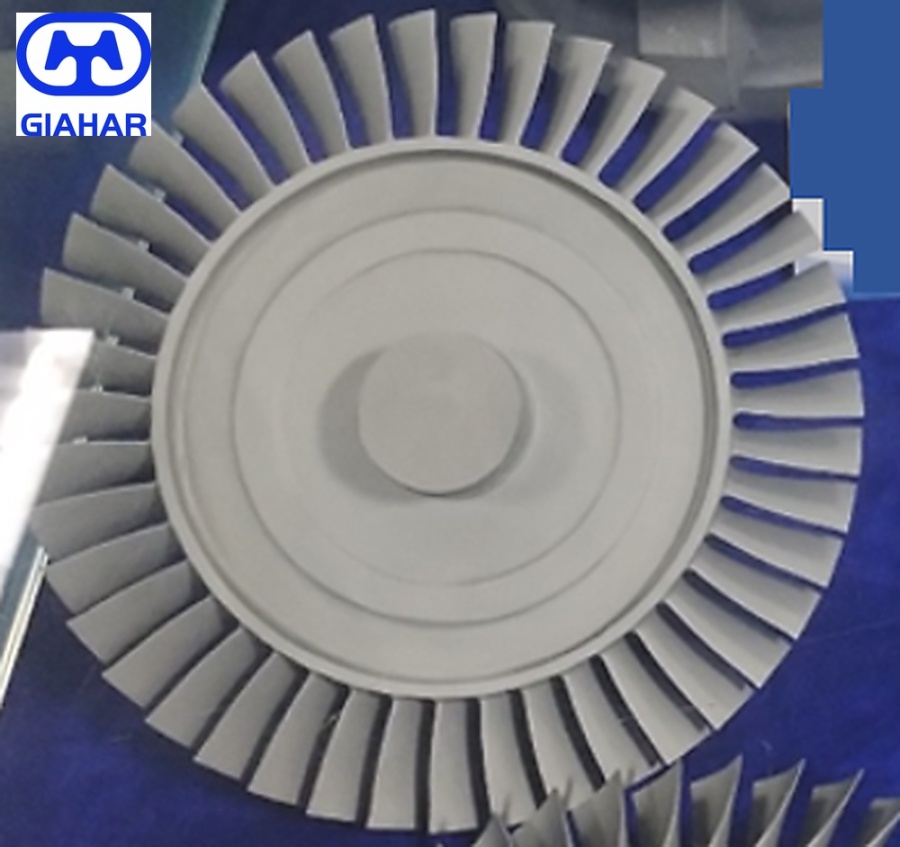
ローター、ステーター、ガイドベーンのマッチング
図面上、ステータとロータは独立した部品として描かれていません。ベーンリングはガスの角度を設定し、ロータは仕事を受け、両者の間のクリアランスは漏れを制御します。ベーンリングが中心からずれていたり、ロータの穴が同心円状になっていない場合、アセンブリは稼働する前に効率が低下します。そのため、鋳造部品はセットとして検査されます。ベーンリングの穴、ロータの外径、取り付け面、軸方向の位置は、同じ基準面に対して測定されます。
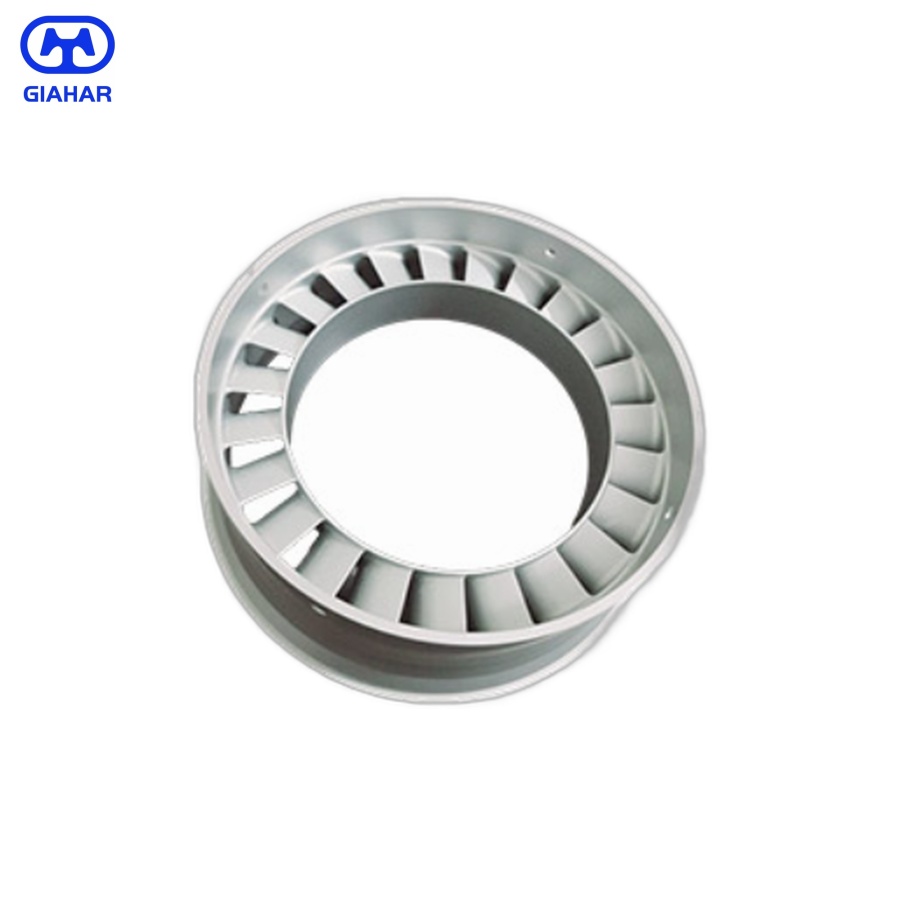
ガイドベーンリングは、一体成形された翼型を持つリングとして鋳造されます。リングはニッケル合金で真空鋳造され、洗浄後、取付面が機械加工されます。ベーン角度とスロート面積は治具上で検査されます。リングがローターとセットで供給される場合、両者は図面に合わせて調整され、セットとして梱包されるため、顧客は組立ラインで仕分けする必要がありません。
材料と化学
| 学年 | 化学組成(重量%) | 使用 |
| インコネル713LC | バランスが取れています。Cr 11.0~13.0、For 3.8~5.2、Nb+Ta 1.50~2.50、At 5.5~6.5、O 0.40~1.00、C 0.03~0.07、Co ≤1.0、Fe ≤5.0、B 0.005~0.015、Zr 0.005~0.015 | 高温ステージ用鋳造ローターおよびベーンリング |
| インコネル625 | Ni ≧58.0; Cr 20.0–23.0; 8.0 ~ 10.0 の場合。 Nb+Ta 3.15–4.15; Fe ≤5.0; C≦0.10; Co ≤1.0; Mn≦0.5; Si ≤0.5 | コンプレッサーローター、ベーンリング、および耐腐食性部品 |
| アルミニウム 6061-T6 / 7075-T6 | 図面に基づいて選定。5軸加工に適した代表的な高強度アルミニウム合金。 | 直接加工されたローター、試作品または少量生産部品 |
713LCは、高温部用の鋳造ニッケル基超合金です。高温下でも強度を維持し、薄いベーンやブレードの通路をコールドシャットを残さずに充填できます。713/713LCシリーズは、部品が高温になる場合によく選ばれます。インコネル625は、最高温度よりも耐食性や溶接性が重要な場合に使用され、アルミニウム製ローターは別の方法で製造されます。形状と体積が機械加工に適している場合は、ビレットから切削加工されます。
検査と組み立て
各ロットは鋳造前に分光計で検査されます。ローターとベーンリングは、洗浄後および機械加工後に検査されます。ボア、取付面、ベーン角度、スロート面積は、CMMまたは治具で測定されます。部品がセットで供給される場合、ローターの外径とベーンリングのボアは、同じ基準値に対して検査されます。
図面でバランス調整が必要な場合は、資格のあるバランス調整工場で調整が行われ、その報告書が製品に同梱されます。アセンブリは一致する番号の部品と一緒に梱包されるため、ローターとベーンリングは一緒に保管されます。お客様には、寸法記録、ヒート番号、およびセットのマッチング記録が提供されます。
アセンブリが使用される場所
ローターとベーンリングは、発電、航空宇宙、ガスタービン、推進システム、自動車用コンプレッサーシステムなどで使用されています。ローターは、ステージ温度によってニッケル鋳造品かアルミニウム機械加工品かが決定され、ベーンリングも同様の材料選定基準に従います。同一セルから、鋳造ローター、機械加工アルミニウムローター、ベーンリング、またはステーター/ローターセットを供給できます。
これらのプログラムの中には機密扱いのものもあるため、本事例では最終用途や顧客名は明記されていません。技術的な説明は鋳造工程、材料、および適合方法にとどまっています。これは、顧客が公開していないプログラムを開示することなく、鋳造工場によるレビューを行うには十分な情報です。
見積もりとレビュー
見積もりは、図面、合金の種類、ローター直径、羽根枚数、供給状態、および検査計画に基づいて作成されます。鋳造ローターと5軸加工ローターは異なる方法で見積もりが行われるため、同一部品として比較しないでください。マッチングおよび梱包工程を含めたマッチングセットの見積もりとなります。
お見積もりをご希望の場合は、図面またはモデル、材質仕様、ご希望の状態(鋳造、機械加工、組立)、年間数量、検査基準をお送りください。初回品は生産ロットの前に検査されます。ご注文がマッチングセットの場合は、ローターとベーンリングを同じ基準で測定し、マッチング記録をケース内に同梱して一緒に梱包します。