


- ホーム
- >
- ケース
- >
- ターボ機械用高温鋳造ブレード
- >
ターボ機械用高温鋳造ブレード
ターボ機械用高温鋳造ブレード
タービンブレードは、小さな部品でありながら、非常に高い精度が求められる部品です。肉厚は薄く、形状は湾曲しており、鋳造、熱処理、機械加工後も、ブレードの根元と先端は形状を維持する必要があります。本プロジェクトでは、発電、航空宇宙、ガスタービン、推進システム、自動車用コンプレッサーなどの用途向けに、ニッケル基超合金を用いて精密鋳造でブレードを製造しました。外形は同じでも、等軸晶構造または単結晶構造の鋳造品として供給可能です。違いは金属表面ではなく、内部構造にあります。
Blade Scopeの概要
| アイテム | 範囲 |
| ブレードの種類 | ソリッドブレード、ガイドブレード、方向制御ブレード、単結晶ブレード、ローター外輪用マルチブレードセグメント |
| 材料 | インコネル713LC、713/713LCファミリー、およびインコネル625。その他のニッケル基合金についてはお問い合わせください。 |
| 鋳造 | シリカゾルを用いた真空溶解精密鋳造(ロストワックス法) |
| 供給状況 | 鋳造ままのブランク、機械加工後のシングルブレード、またはマルチブレードセグメント |
| 構造 | 等軸晶または単結晶。単結晶ルートは、結晶粒構造と検査方法が合意された後に別途見積もりされます。 |
3枚の写真が示すもの
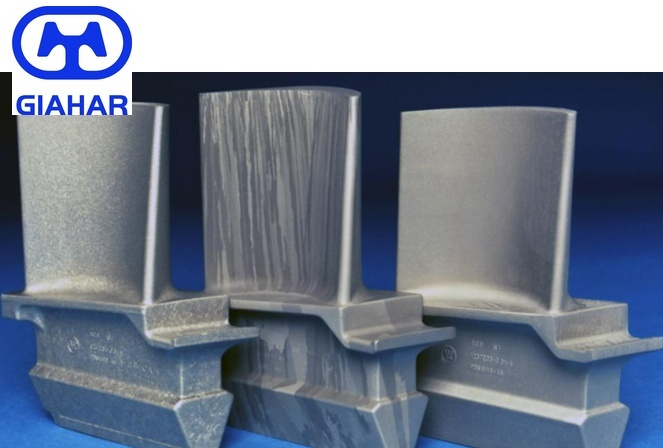
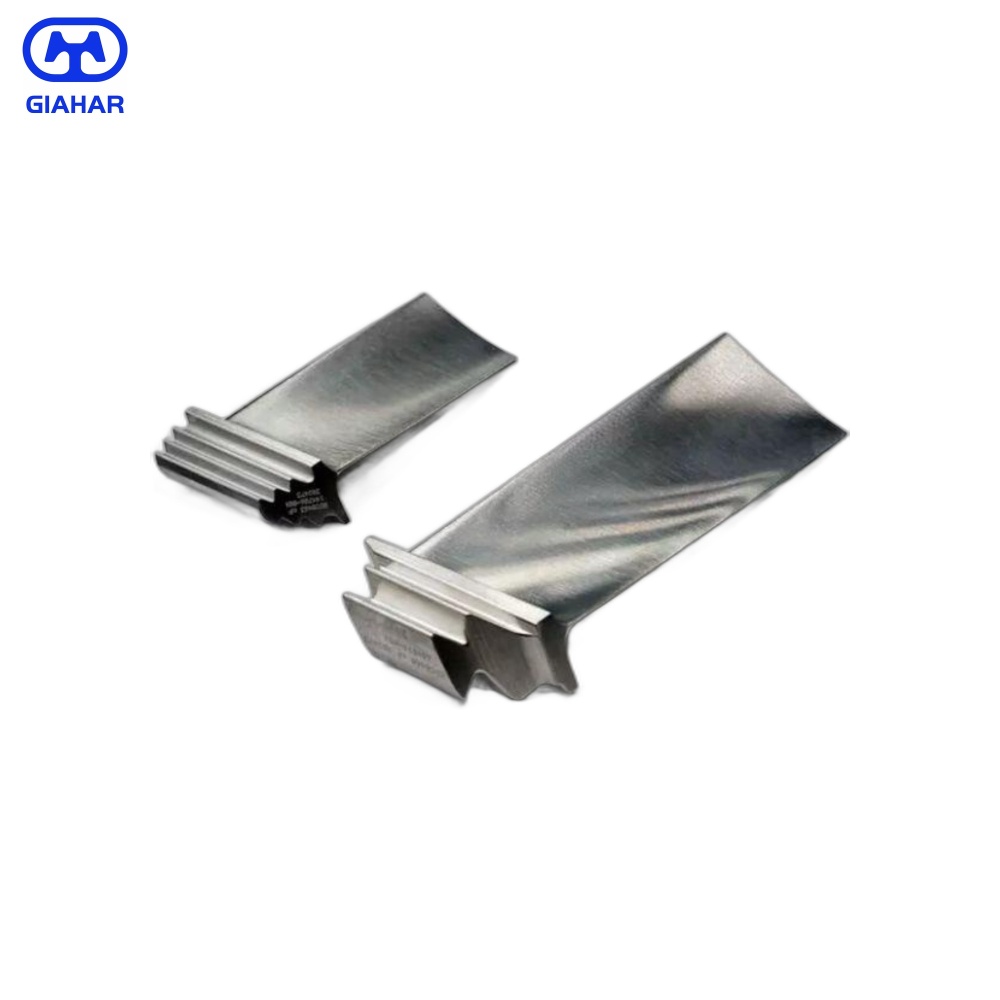
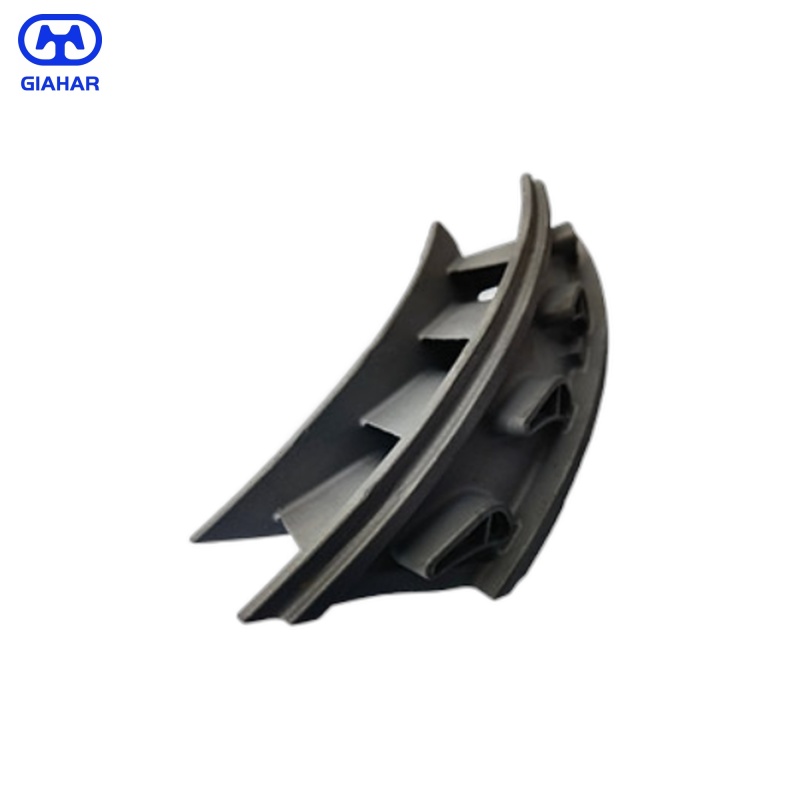
最初の写真は鋳造状態です。翼型は形成されていますが、根元と先端にはまだ加工残材が残っています。2枚目の写真は、加工後の単板で、根元は治具に合わせて切断され、翼型は仕上げられています。3枚目の写真は、同じブレードの別の仕上げではなく、ローター外輪用の多板セグメントです。複数のブレードが特殊な機械でリングセクションに接合されています。
2枚のブレードは外見上は同じでも、内部構造は異なる場合があります。片方は等軸晶構造、もう片方は単結晶構造である可能性があります。どちらを選択するかは、加工温度とブレード根元の応力によって決まります。単結晶構造は特殊な加工方法であり、標準的な方法ではありません。図面や検査計画で必要とされる場合にのみ、単結晶構造が提案されます。
外観形状、内部構造
外形はワックスダイとセラミックコアによって決まります。内部構造は合金の種類、注湯温度、凝固経路によって決まります。等軸晶ブレードの場合、金属が冷却されるにつれて結晶粒は複数の方向に成長します。単結晶ブレードの場合、制御された引き抜きによって結晶粒は一方向に成長します。外見は同じように見えても、高温クリープ挙動や熱疲労挙動は異なります。
そのため、図面には合金の種類だけでなく、結晶粒構造も明記する必要があります。等軸晶グレードで許容されるブレードでも、単結晶段階では許容されない場合があり、検査方法もそれに応じて変わります。結晶粒構造は、表面から推測するのではなく、試験片または顧客と合意した断面で検査されます。
真空溶解および精密鋳造
ブレードはロストワックス法で鋳造される。ワックスパターンを射出成形し、ランナー上に組み立て、セラミックシェルでコーティングする。シェルは乾燥、脱ロウ、焼成される。ニッケル合金は真空下で溶解され、予熱されたシェルに注ぎ込まれる。真空溶解により、溶融物から酸素と窒素が排除されるため、薄肉化と結晶構造の維持に重要となる。
鋳造後、外殻を取り外し、ブレードをランナーから切り離し、ゲートを研削する。図面に従って熱処理を行う。次に、ルート面、チップ面、シュラウド面を治具上で機械加工する。翼型をプロファイルと比較し、図面に示された箇所で肉厚を検査する。外形は良好でも、肉厚が薄い箇所が不適切なブレードは不合格となる。
材料と化学
| 学年 | 化学組成(重量%) | 使用 |
| インコネル713LC | バランスが取れています。Cr 11.0~13.0、For 3.8~5.2、Nb+Ta 1.50~2.50、At 5.5~6.5、O 0.40~1.00、C 0.03~0.07、Co ≤1.0、Fe ≤5.0、B 0.005~0.015、Zr 0.005~0.015 | 鋳造タービンブレードおよび高温構造部品 |
| インコネル625 | Ni ≧58.0; Cr 20.0–23.0; 8.0 ~ 10.0 の場合。 Nb+Ta 3.15–4.15; Fe ≤5.0; C≦0.10; Co ≤1.0; Mn≦0.5; Si ≤0.5 | コンプレッサーブレード、ケーシング、耐腐食性部品 |
713LCは鋳造ニッケル基超合金です。高温で肉厚が薄いブレードに使用され、高温下でも強度を維持しながら鋳造時の充填性を損なうことがありません。713/713LCシリーズは、高温タービンブレードの一般的な選択肢です。インコネル625は異なる材料で、固溶強化型であり、溶接が容易で耐食性にも優れているため、圧縮機や低温段に使用されます。最終的なグレードは、図面と熱処理分析によって決定されます。
出荷前検査
各ヒートは鋳造前に分光計で検査されます。ブレードは洗浄後および機械加工後に表面と寸法の問題がないか検査されます。根元、先端、シュラウド、および取り付け面は、CMMまたは定盤で測定されます。壁厚は、図面にマークされた箇所で検査されます。図面で結晶構造の検査が必要な場合は、試験片または断面が作成され、合意された基準と比較して検査されます。
検査記録には、ヒート番号とロット番号が記載されています。ブレードが機械加工されている場合、記録には鋳造品と加工ロットが紐付けられているため、組み立て時の問題は溶融金属とシェルにまで遡って特定できます。
刃が使用される場所
これらのブレードは、発電、航空宇宙、ガスタービン、推進システム、自動車用コンプレッサーシステムなどに使用されます。鋳造工程と動作温度によって、合金の種類、肉厚、結晶構造が決まります。同じ鋳造セルで、社内で機械加工を行う顧客向けのブランク、完成品のシングルブレード、または特殊機械用のマルチブレードセグメントを製造できます。納品される状態は、顧客の図面によって決定されます。
これらの部品の一部は機密性の高いプログラムで使用されているため、本資料では最終用途や顧客名は明記していません。技術的な説明は鋳造方法と材料グレードに限定されています。これは、顧客が公表していないプログラムを開示することなく、鋳造工場による審査を行うには十分な情報です。
見積もりとレビュー
ブレードの見積もりは、図面、合金、結晶構造、肉厚、検査計画を検討した後に行われます。真空溶解、ニッケル原料、結晶構造検査にはコストが加算されます。見積もりはカタログ価格ではなく、製造工程を反映した価格です。単結晶ブレードは、引き抜き速度と検査方法が等軸ブレードとは異なるため、別途見積もりを行います。
見積もりには、刃の形状、合金の仕様、結晶構造、供給状況、年間数量、検査基準が記載された図面またはモデルが必要です。これらの情報に基づいて、ワックスダイ、コア、シェル、熱処理、加工工程を確認できます。最初の製品は、生産ロットの前に検査されます。