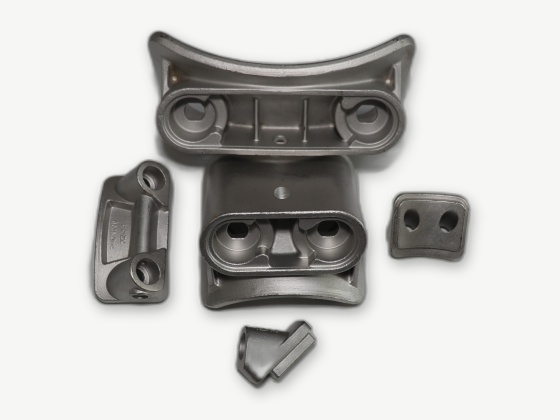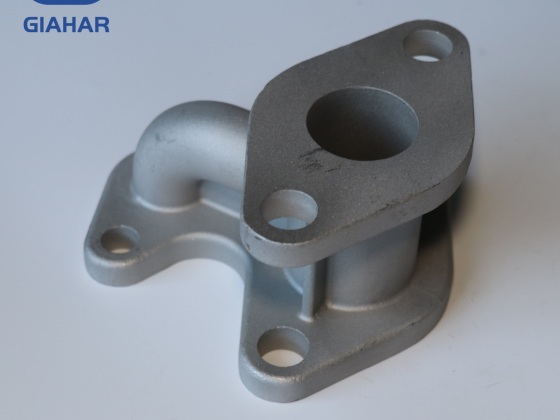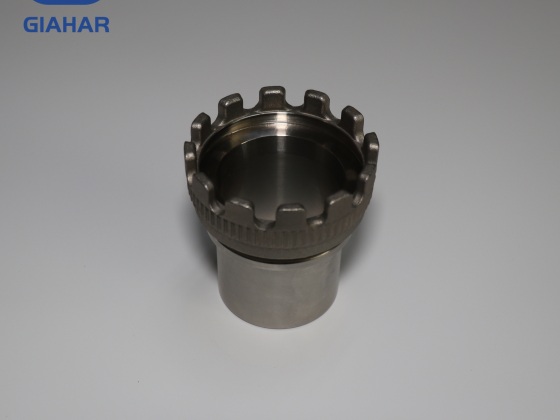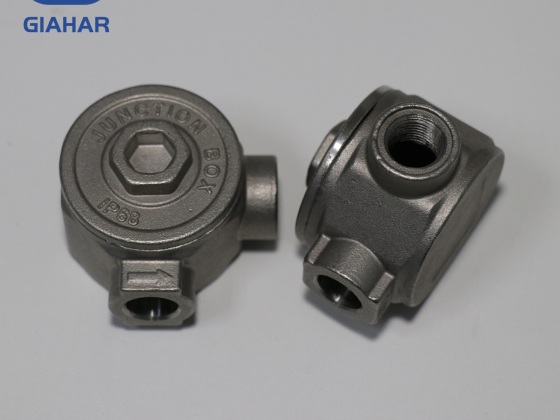
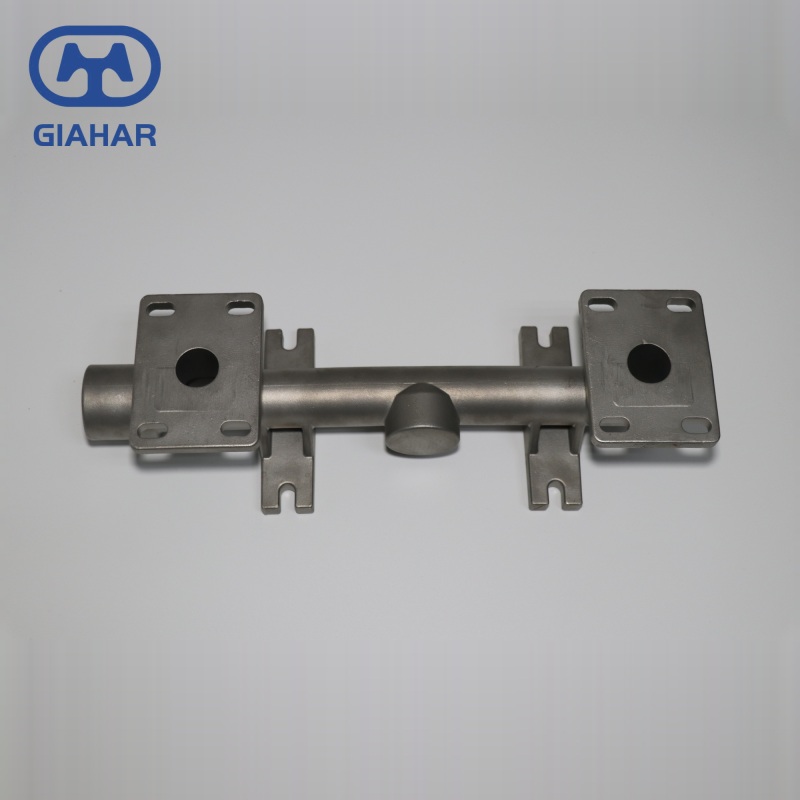
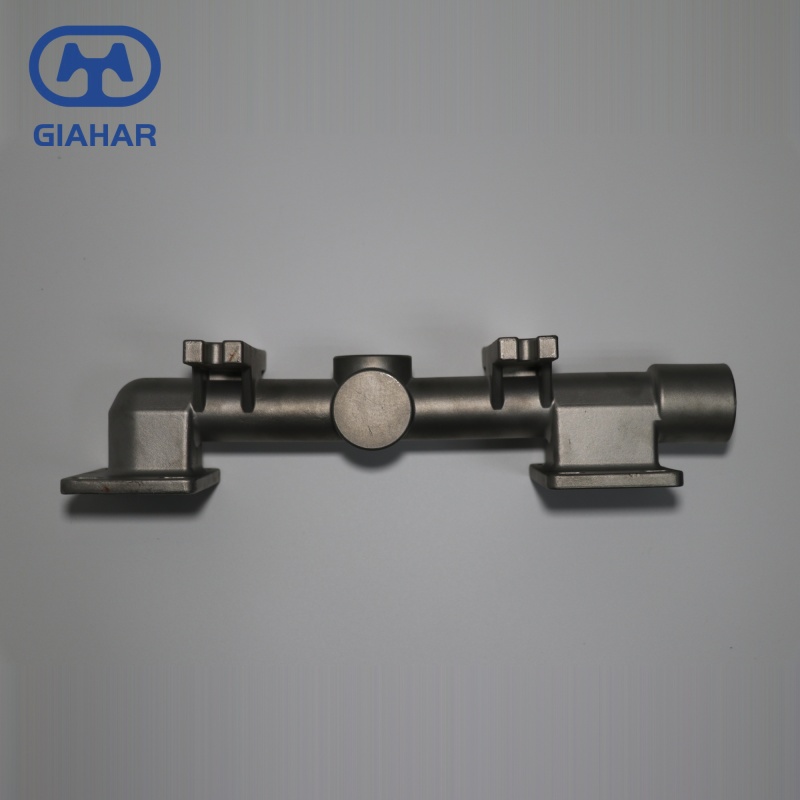
マニホールド鋳造
・油圧、化学、水システム用304および316L製マニホールド鋳造品
・シリカゾル精密鋳造、ポートおよびシール面は社内CNC加工
・ポート位置とシール面は±0.05mmの精度で加工されています。
・加工時間と鋳造不良品を削減するため、カスタムポートレイアウトをDFM(製造性設計)で見直しました。
- 中国
- 新製品開発:2ヶ月、精密鋳造生産:1.5ヶ月。スケジュールは生産状況に応じて調整可能です。
- 年間1,000トン(精密鋳造)
- 情報
ステンレス鋼製マニホールド鋳造品
マニホールドの不具合のほとんどは、外側ではなく、穴あけ加工された交差部分で発生します。2つの流路が近接して通過するため、その間の壁が薄くなることがあります。ポートの穴あけがわずかに浅すぎると、バルブアセンブリの角度がずれてしまう可能性があります。当社のバルブは304または316Lの鋳造ボディを採用しており、応力除去処理が施されています。また、ポートとボディのシール面は、自社工場で機械加工しています。
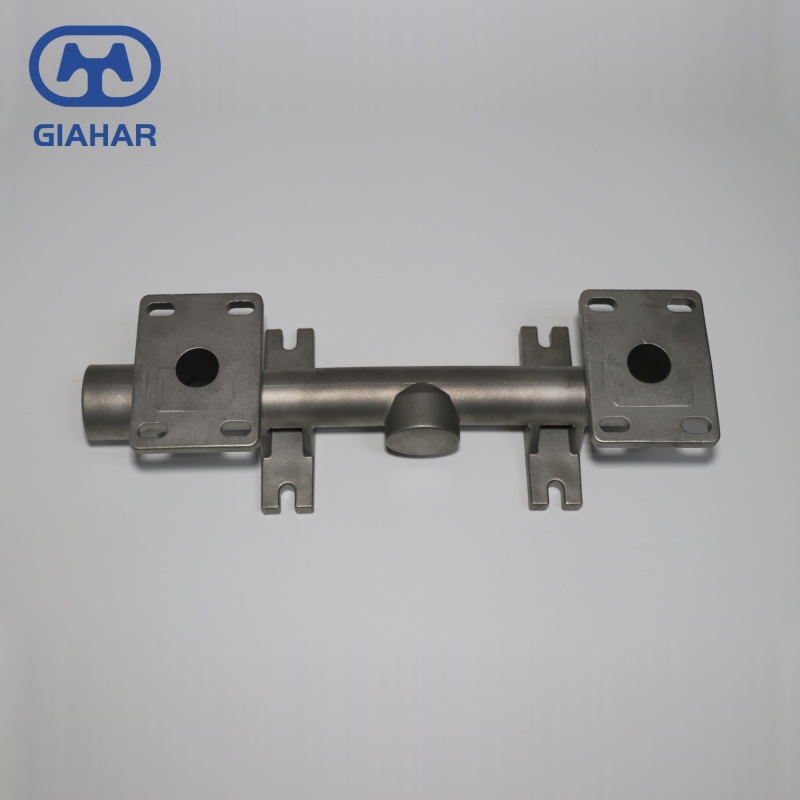
下の表は、このマニホールドの通常の動作範囲を示しています。最終寸法、ポート配置、検査レベルは図面で確認できます。
| 材料 | 304または316Lステンレス鋼。腐食性用途には316Lを使用。 |
| 鋳造工程 | 自社鋳造工場で鋳造したシリカゾル精密鋳造 |
| キャスティングウェイト | 重量:0.5~30kg、封筒サイズ:最大400mm(図面による) |
| 加工公差 | ポート面およびボアの誤差は±0.05 mm、一般的な形状の誤差は±0.10 mmです。 |
| 表面粗さ | シール面におけるRa値1.6~3.2µm、鋳造状態におけるRa値6.3~12.5µm |
| 圧力と温度 | PN10~PN40 / クラス150~300、-20℃~200℃(設計およびガスケットによる) |
| ポートと接続 | ねじ込み式、フランジ式、または図面に基づいて加工されたカスタムポートレイアウト |
| 熱処理 | 鋳造後の応力除去;ご要望に応じて溶体化処理 |
| 検査 | 寸法報告書および目視検査 |
| 仕上げと梱包 | 仕上げる:鋳造状態、機械加工状態、不動態化処理状態、または酸洗処理状態。 パッケージ:機械加工された面には防錆フィルムを貼り、さらに丁寧に梱包します。部品同士がぶつからないよう、梱包内では互いに離して保管します。梱包には輸出用カートン、燻蒸処理済みまたは未処理の木箱、EU規格の箱またはパレットを使用します。その他の梱包方法もご要望に応じて承ります。 環境コンプライアンス:包装は、2026年8月12日からEU加盟国で適用される規則(EU)2025/40(PPWR)に準拠しています。 |
ポート間隔、ねじの種類、分岐位置は、お客様の図面に基づいて加工されます。2つのマニホールドは外見が同じでも内部の配管が異なる場合があるため、価格は図面と検査要件に基づいて見積もられます。
交差点が重要な理由
クロスドリル加工された溝は本体内部で交差しており、多くの場合、溝と溝の間の壁は限られています。冷却中に鋳造品がずれたり、ドリルが斜めに挿入されたりすると、片側の壁が薄くなることがあります。漏れはマニホールドに圧力がかかるまで発生しません。バルブの取り付け面にも同様の問題があります。面が平坦でない場合、良質なガスケットを使用してもシールできません。
鋳造品は機械加工前に応力除去処理を行い、図面に基づいてポート位置、面平面度、ねじ深さを確認します。検査は、外形だけでなく、シール性や組み立て性に関わる特徴に重点を置いています。
鋳造とストレス解消
このパターンは、まずモデルにワックスを注入して作られ、その後、セラミックコーティングに数回浸してシェルを十分に厚くしてから焼成されます。304 または 316L 鋼は、焼成工程が完了した後にのみ注ぎ込まれます。セラミックコーティングは、パターン上に数層重ねて塗布されます。次の層に進む前に、各層を乾燥させることが重要です。次に、シェルが焼成されます。304 または 316L がシェルに注ぎ込まれます。シリカゾルは、砂に比べてより良い仕上がりになります。これは、チャネルが非常に接近している場合に役立ちます。型抜き後、鋳造品は応力除去サイクルにかけられます。そうしないと、機械加工中にポートがずれる可能性があります。
チャンネル間の薄肉部分は、DFM(設計製造性)の段階で検討されます。ポートのレイアウトで2つの通路間の金属量が少なすぎる場合は、ドリル加工時に判明するのではなく、金型製作前に設計が調整されます。
加工ポートとシール面
鋳造品は直接当社のCNC加工工場に送られます。そこで、図面に基づいて取り付けパッドの面加工、横方向の穴あけ、ポートねじの切削を行います。形状が許す限り、複数の加工箇所は一度の段取りで加工されるため、それぞれの加工箇所は互いに関連性を保ちます。まず、量産前に部品の検査が行われ、加工工程全体を通して、機械オペレーターが部品の重要な寸法を注意深く監視しながら、直接監督します。
鋳造と機械加工を同一工場で行うことで、次のバッチの鋳造前に壁面形状やポート位置の問題を容易に発見できます。また、サンプル部品の調整が必要な場合にも、距離が大幅に短縮されるため有利です。
カスタム製造プロセス
1. 描画レビュー
まず、図面、材質グレード、ポート配置、耐圧性能、注文数量から始めます。梱包や書類作成に関する要件もこの段階で記録します。
2. 実現可能性の確認
エンジニアリングチームは、チャネル間の壁、機械加工へのアクセス、治具設計、鋳造歩留まりを検証します。漏れや工具破損の原因となる可能性のある箇所は、金型製作前に指摘されます。
3. サンプル承認
サンプルが必要な場合は、まず試作品が製作され、ポートの位置、面の平面度、ねじの深さが検査されます。量産はサンプルが承認された後にのみ開始されます。
4. バッチスケジューリング
鋳造、機械加工、仕上げは一連の工程として計画されます。製造ロットは承認された仕様と数量に基づいて追跡されます。
5.検査および記録
寸法検査および外観検査は、合意された要件に従って実施されます。検査結果はトレーサビリティのためにバッチごとに保管されます。
6.梱包と出荷
加工面は保護され、マニホールドは輸出用に梱包され、合意されたラベルと出荷書類が準備される。
エンジニアリングサポートとコスト管理
ポートのレイアウトはコストに直接影響します。価格は鋳造重量だけではなく、部品の保持方法、ドリルの移動距離、必要な段取り回数にも左右されます。金型製作前に、鋳造工場と機械加工工場とこれらの点について検討します。ポートを機能に影響を与えずに移動できる場合、またはクリアランスを広げられる場合は、その変更を提案します。目的は加工時間を短縮することであり、材料や耐圧性を変更することではありません。
コスト管理は、安定した工具、均一な肉厚、そしてバッチサイズに合わせた加工手順によって実現されます。材料グレードを下げたり、検査を省略したりすれば見積もりは下がりますが、そのコストは顧客の組立ラインに転嫁されることになります。
行き先
これらのマニホールドは、油圧動力装置、薬品注入スキッド、水処理システム、食品・飲料製造ライン、計器盤、コンプレッサーパッケージなどに使用されています。当社のお客様の多くは、日本、韓国、ヨーロッパ、北米にいらっしゃいます。流体が腐食性である場合や、圧力サイクルが高い場合は、見積もり前に材質と肉厚を検討いたします。
油圧マニホールドブロックは、ステンレス鋼製マニホールドと同じ図面から引用されています。
会社概要とよくある質問
| 概要 | |||
| 設立 | 2010 | ||
| 工場エリア | 中国遼寧省カズオ県にある約60,000平方メートルの土地 | ||
| スタッフ | エンジニアや品質管理担当者を含め、約120名 | ||
| 経験 | シリカゾル精密鋳造の16年の歴史 | ||
| 輸出市場 | 日本、韓国、ヨーロッパ、北米 | ||
| 容量 | 年間1,000トンの精密鋳造品 | ||
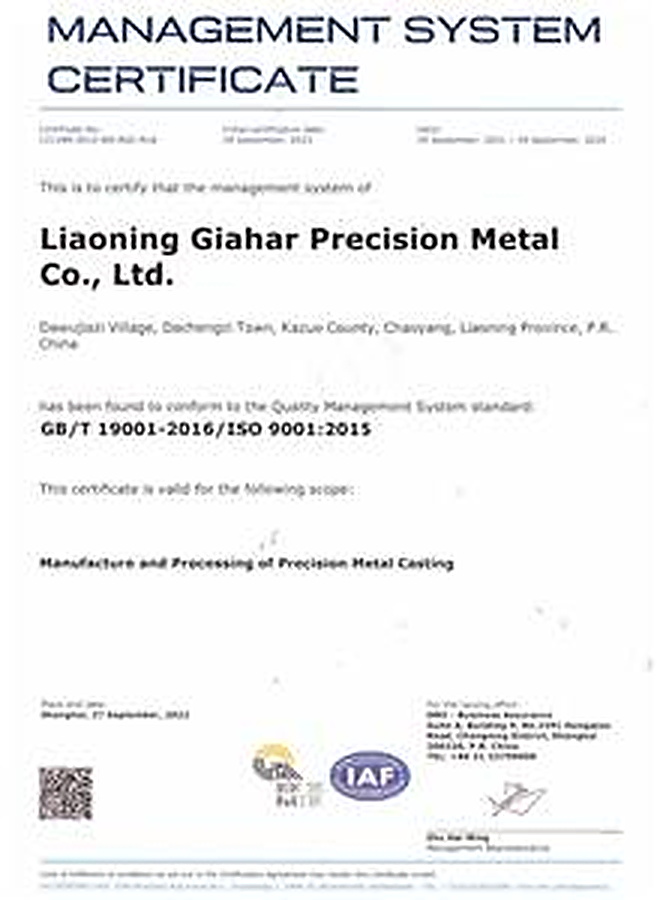
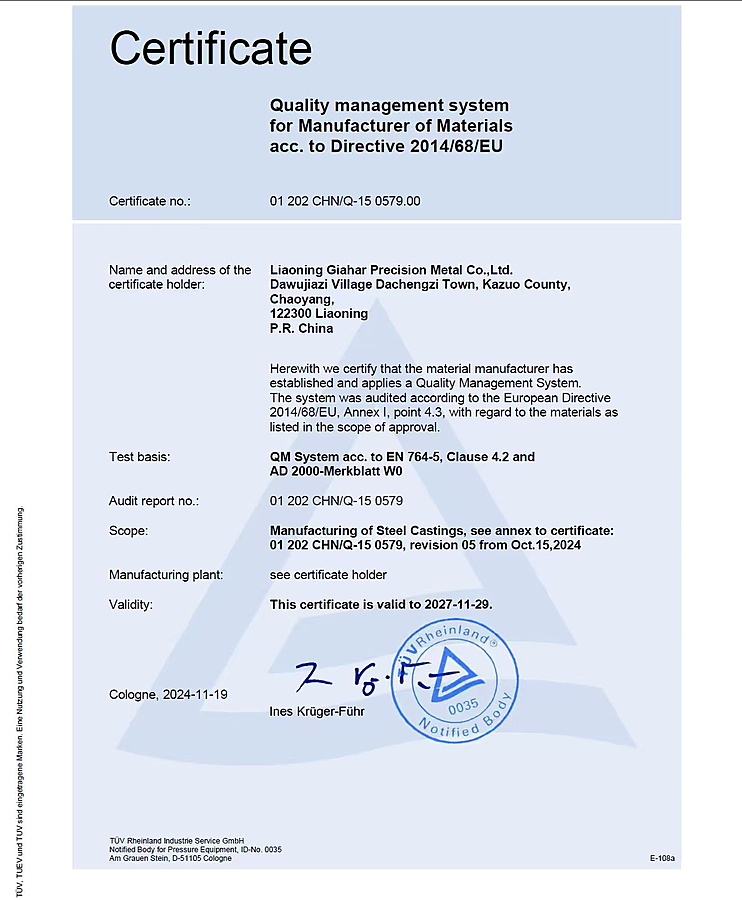
| 資格認定 | DNV ISO 9001品質マネジメントシステム認証、TUV PED 2014/68/EU圧力機器認証
| ||
| よくある質問 | |||
| Q:図面やサンプルに基づいて部品を製作できますか? | |||
| 図面、3Dモデル、またはサンプルをお送りください。お見積もり前に、壁面形状、ポート位置、加工材料、公差などを確認いたします。加工が難しいと思われる箇所は、金型製作前に修正いたします。 | |||
| Q:どのような証明書や報告書を提供できますか? | |||
| EN 10204 3.1規格に準拠したミルシート、熱処理記録、寸法報告書をご提供できます。PED 2014/68/EU関連文書、RoHS指令およびREACH規則に準拠した有害物質不使用宣言書もご用意可能です。必要な書類一式は、お見積もり時に合意いたします。 | |||
| Q:機械加工、熱処理、表面仕上げは社内で行っていますか? | |||
| はい。鋳造品は当社の鋳造工場からCNC加工工場へ送られます。鋳造後に応力除去処理を行い、仕様に応じて制御炉で溶体化処理を行うことができます。不動態化処理と酸洗処理も社内で行っています。 | |||
| 質問:どのような基準に基づいて業務を行っていますか? | |||
| ヨーロッパの業務は通常ISO規格に準拠しています。図面でISO以外の規格が指定されている場合は、お問い合わせの際にお知らせください。お見積もり前に検査内容を確認し、発注前に検査方法について合意いたします。 | |||
| Q:最小注文数量(MOQ)と納期はどれくらいですか? | |||
| 新規金型の場合、最小発注数量(MOQ)は通常100~500個ですが、リピート注文の場合はそれよりも少ない数量となります。新製品開発には約2ヶ月、精密鋳造生産には約1.5ヶ月かかります。最終的な納期は、図面、数量、および現在の生産負荷によって異なります。 | |||
マニホールド鋳造に関するよくある質問
| 製品別FAQ | |
| 質問:クロスドリル加工された通路とポートのねじ山を、私の図面通りに加工できますか? | |
| はい。ポートの位置、交差通路、ねじサイズは図面通りに加工されます。治具と加工手順は初回生産前に確認され、量産前に初回生産品の検査が行われます。 | |
| Q:内部チャンネル間の一般的な壁厚はどれくらいですか? | |
| これはポートサイズと耐圧性能に依存するため、DFM(設計製造性)段階で検討されます。図面によっては、2つの通路の間に金属がほとんど残っていない場合があります。これは、穴あけ加工時と耐圧試験時にリスクとなります。余裕がある場合は、通路間に肉厚を追加します。これにより、鋳造品の歪みが軽減され、穴あけ経路もより直線的になります。 | |
| Q:ポートの位置と面の平面度はどのように制御するのですか? | |
| ポート中心間距離、面平面度、ねじ深さはすべて図面と照らし合わせて確認されます。 | |
| Q:マニホールドを304または316Lで供給できますか? | |
| 304は一般的な用途に適しています。腐食性媒体や頻繁な洗浄には316Lの方が適しています。使用する流体と温度に基づいてグレードを決定します。 | |
| Q:マニホールドのコスト削減にご協力いただけますか? | |
| はい。ポートのレイアウト、壁面形状、加工材料、治具へのアクセス、バッチサイズなど、すべてが価格に影響します。わずかな変更を加えるだけで、機能を変えることなく、穴あけ時間を短縮したり、工具の摩耗を軽減したり、鋳造歩留まりを向上させたりすることができます。 |