- ホーム
- >
- 製品
- >
- 流量計カバーとハウジング
- >
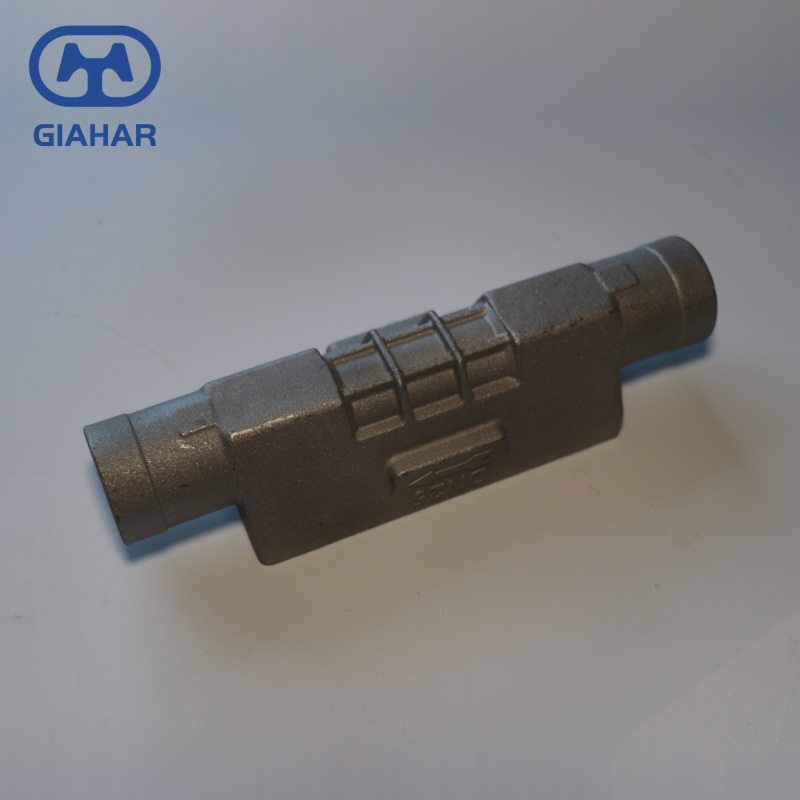
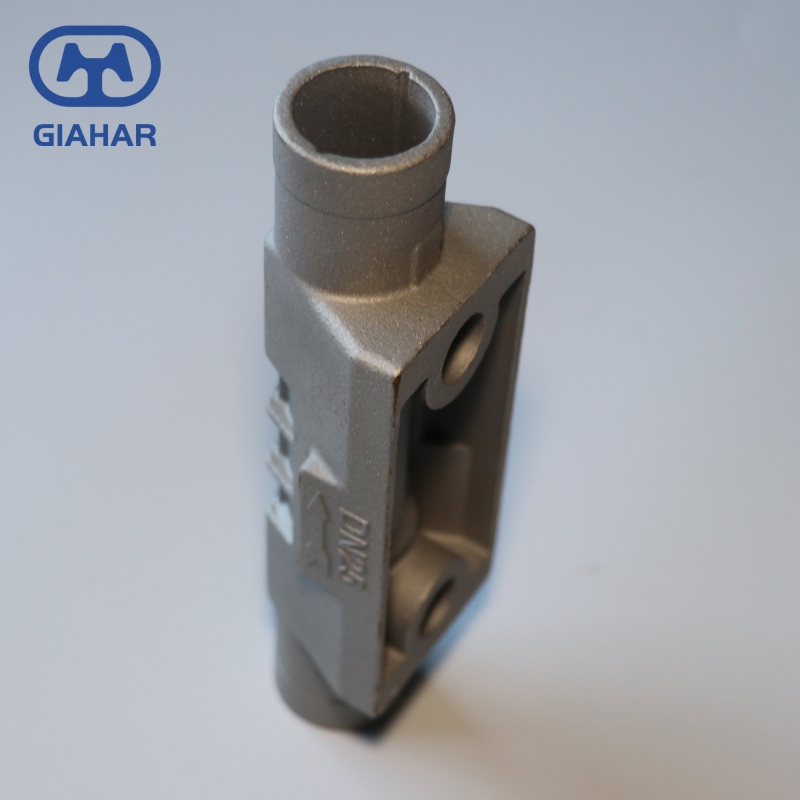
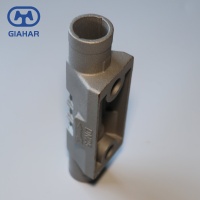
流量計カバーとハウジング
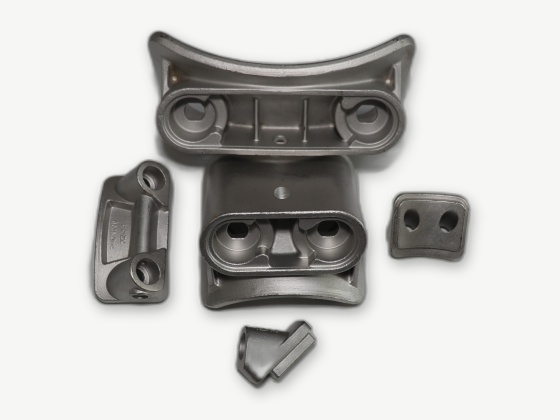
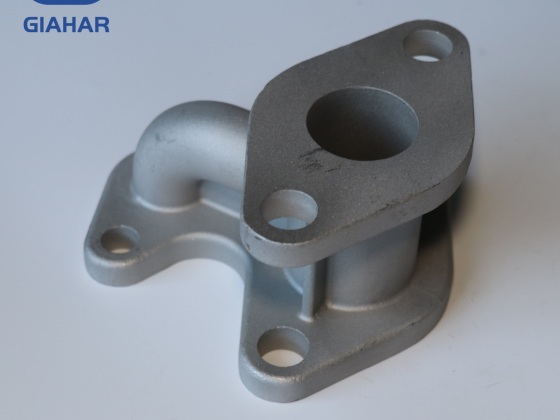
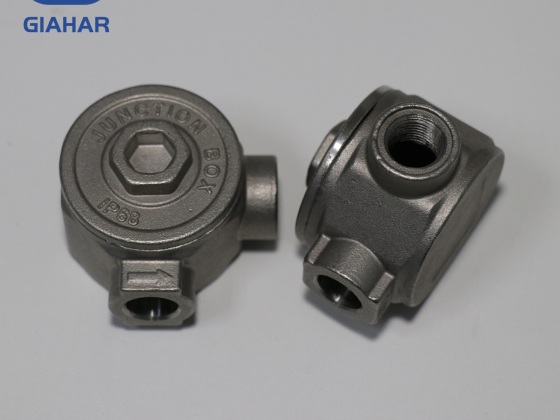
・シリカゾル精密鋳造によるステンレス鋼製流量計カバーおよびハウジング
・IP67/IP68規格に準拠した機器保護のための精密加工されたシール面
・内面と外面が滑らかで、プロセス漏れの原因となる隠れた多孔性がない
• 標準的な流量計センサー設計すべてに対応できるよう、カスタムフランジサイズとポートレイアウトをご用意しています。
- 中国
- 新製品開発:2ヶ月、精密鋳造生産:1.5ヶ月。スケジュールは生産状況に応じて調整可能です。
- 年間1,000トン(精密鋳造)
- 情報
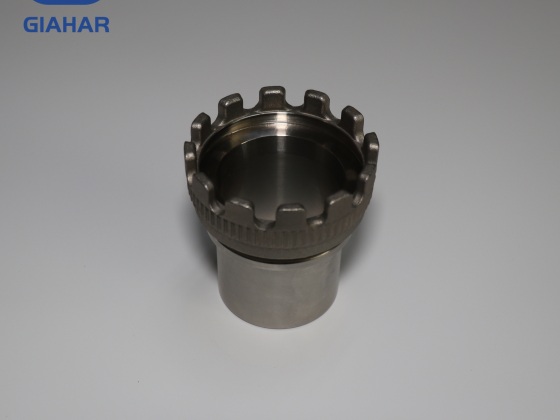
ステンレス製流量計カバーおよびハウジング
流量計ハウジングの漏れは、鋳造不良が原因であることは稀です。フランジ面、センサー穴、または多孔質すぎる壁面部分で不具合が発生します。当社では、シリカゾルラインで316Lブランクを鋳造し、応力除去処理を施した後、同じ敷地内のCNC加工工場でシール面と穴を機械加工します。重要な形状は±0.05mmの精度で管理され、出荷前に検査されます。これにより、お客様は入荷検査での不良品の減少、組み立ての手直し作業の削減、そしてより予測可能な納入コストを実現できます。
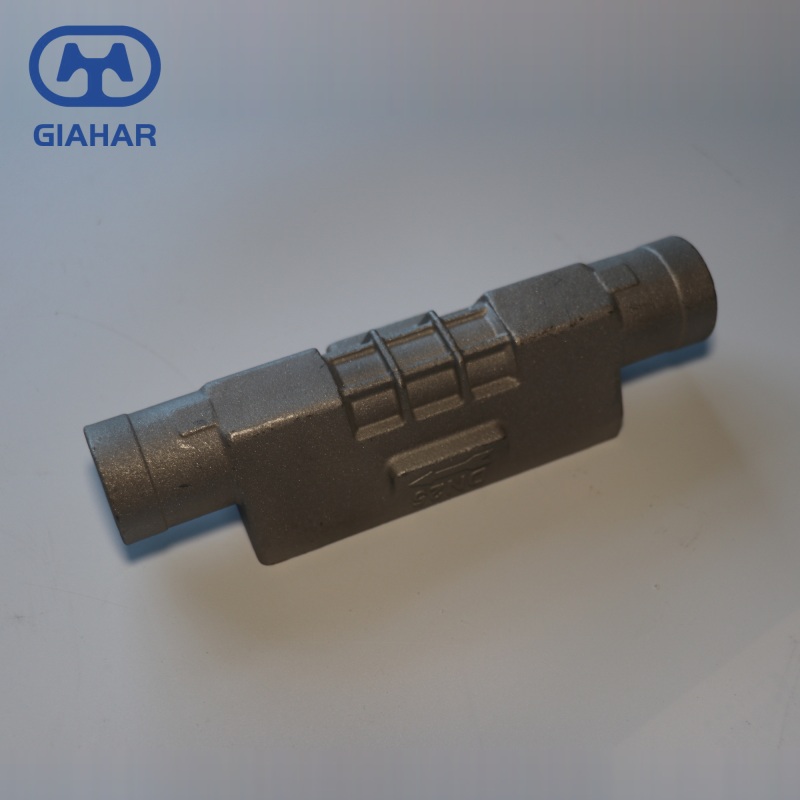
メーターの設計はそれぞれ若干異なるため、下記の数値は弊社が最も頻繁に提示する範囲であり、固定のカタログページではありません。お客様の図面がこの範囲外の場合は、図面をお送りいただければ、変更が必要な箇所を確認いたします。
| 材料 | 316Lステンレス鋼(UNS S31603 / 1.4404) |
| 鋳造工程 | 自社鋳造工場で鋳造したシリカゾル精密鋳造 |
| サイズと重量 | DN15~DN300(1/2~12インチ)、0.5~25kg、肉厚3~12mm |
| 加工公差 | シール面およびセンサーボアの精度は±0.05 mm、全体的な精度は±0.10 mm |
| 表面粗さ | シール面におけるRa値1.6~3.2µm、鋳造状態におけるRa値6.3~12.5µm |
| 圧力と温度 | PN10~PN40 / クラス150~300、-20℃~200℃(設計およびガスケットによる) |
| エンド接続 | EN 1092-1、ANSI B16.5、または顧客図面。フランジおよびねじのレイアウトはカスタム仕様。 |
| 保護等級 | IP67 / IP68規格に適合するシール付き |
| 検査 | 寸法報告書および目視検査 |
| 仕上げと梱包 | 仕上げる:鋳造状態、機械加工状態、不動態化処理状態、または酸洗処理状態。 パッケージ:機械加工面には防錆液を塗布し、加工面をさらに保護するとともに、輸送中の損傷を防ぐための衝撃保護処理を施しています。梱包は輸出用カートン、燻蒸処理済み木箱、非燻蒸処理木箱、EU規格ボックス、またはパレットからお選びいただけます。お客様のご要望に応じて梱包をカスタマイズすることも可能です。 環境コンプライアンス:当社の製品パッケージは、包装及び包装廃棄物に関する規則(EU)2025/40(PPWR)に準拠しており、この規則は2026年8月12日からEU加盟国で直接適用されます。 |
フランジの穴あけ加工、ポートのねじ切り加工、センサー穴加工はお客様の図面に基づいて行われるため、外観が似ていても内部構造が異なる場合があります。精密鋳造の生産能力は年間1,000トンで、原産国は中国です。新製品の開発には約2ヶ月、生産には約6週間かかりますが、最終的なスケジュールは図面、数量、現在の負荷状況に応じて調整されます。
壁の密閉が重要な理由
メーターにおいて、ハウジングはシールの一部です。フランジ面はガスケットに密着していなければならず、センサーの穴は真円でなければなりません。どちらか一方でもずれがあると、湿気が侵入する経路ができてしまいます。基板が腐食し、測定値がずれ、問題に気づいた時にはメーターはすでに使用不能になっているでしょう。そのため、外形だけでなく、シール面にも注意を払う必要があるのです。
これらの部品のほとんどは無人で稼働します。自治体のメーターはピットの中に何年も放置されることもあります。化学工場のメーターは毎シフト洗浄されることもあります。筐体は、予期せぬ修理訪問を招くことなく、これらの両方の状況に耐えなければなりません。
鋳造方法
ブランク材にはシリカゾル精密鋳造法を採用しています。ワックスパターンにセラミック層を順次コーティングし、シェルが必要な厚さに達するまで繰り返します。その後ワックスを除去し、シェルを焼成します。316Lは社内仕様に基づいて鋳造され、各ロットは追跡管理されます。砂型鋳造は単純な形状には適していますが、メーター筐体の壁面は、壁面品質を犠牲にしてコストを削減すべき箇所ではありません。
型抜き後、鋳造品は機械加工前に応力除去処理を受けます。これにより金属が安定します。この工程がないと、機械加工後にフランジが動いてしまい、ガスケットが正しく装着されない可能性があります。
社内での機械加工
鋳造品は直接CNC加工ステーションに送られます。フランジの両面を面取りし、ねじ山を切削し、センサーシートの穴を開けます。初回生産品は検査され、オペレーターは製造工程全体を通して重要な寸法を監視します。鋳造工場と機械加工工場が同じ敷地内にあるため、壁面形状や穴の位置に関する問題は、次のバッチが鋳造される前に修正されます。
図面で指定されている場合は、シール面とセンサー穴の寸法精度を±0.05mmに抑えることができます。一般的な寸法精度は±0.10mmです。もし、より厳しい精度が求められる場合は、図面をお送りください。機械加工で対応できるのか、鋳造設計の変更が必要なのかを正直にお伝えいたします。
カスタム製造プロセス
1. 要件伝達
図面、用途、注文数量から始めます。見積もりを作成する前に、材質、寸法、公差、使用条件、梱包や書類に関する要件などを記録します。
2. 技術評価
エンジニアリングチームは、壁面形状、加工材料、鋳造の実現可能性、および重要な嵌合条件を検討します。鋳造または加工が困難な箇所がある場合は、金型製作を開始する前にその箇所を特定します。
3.工程およびサンプル確認
製造工程は固定されており、プロジェクトでサンプルが必要な場合にサンプルが製造されます。サンプルは図面と照合され、量産前に確認されます。
4. 大量生産
生産は確定した仕様と注文数量に基づいて計画されます。鋳造、機械加工、仕上げの各工程における進捗状況が追跡されます。
5. 品質検査
寸法検査および外観検査は、合意された要件に従って実施されます。検査記録は、製造ロットごとに保管されます。
6. 梱包と配送
完成した部品は輸出用に梱包され、合意されたとおりにラベルが貼られ、必要な書類とともに出荷準備が整えられます。
屋外での使用と清掃
外部では、筐体は雨、洗浄水、塩分を含んだ空気、そして時折発生する薬品の飛沫にさらされます。316Lという合金は確かに役立ちますが、証明書に記載されている合金名だけで全てが決まるわけではありません。肉厚、表面仕上げ、ガスケットも同様に重要です。用途に応じて、機械加工後に不動態化処理または酸洗処理を行います。
軽い洗浄であれば通常は問題ありません。316Lステンレス鋼は高濃度の塩化物に弱いため、濃度と温度をお知らせいただければ、316Lステンレス鋼が適しているかどうかを確認してからお見積もりいたします。
エンジニアリングサポートとコスト管理
金型製作開始前に図面を確認します。金型製作前に、鋳造チームと機械加工チームが図面を精査します。壁の厚さ、機械加工に必要な材料量、適用されるフランジ規格、ポートの位置、計画されている部品数などを確認します。この段階で少し変更を加えるだけで、機械加工工程を省略したり、鋳造不良品を減らしたりすることができます。仕様が許す限り、材料や機能要件を変更することなく、鋳造や機械加工が容易な設計を提案します。
コスト削減は、材料グレードの引き下げや切断検査の簡素化ではなく、工程管理によって実現されます。安定した金型、再現性の高いシェル厚、社内加工、そして合理的なバッチ計画によって、手直しを減らし、工程を短縮し、納期を守ることができます。
行き先
これらのハウジングは、水処理、化学処理、食品・飲料配管、都市配水網向けの電磁式、渦式、タービン式、超音波式流量計に使用されています。主な市場は日本、韓国、ヨーロッパ、北米です。高濃度塩化物または高温環境での使用には、より詳細な検討が必要です。濃度、温度、洗浄手順をお知らせいただければ、お見積もり前に材質とシール方法を確認いたします。
センサーハウジングは流量計ハウジングと一体成形されているため、カバーは隙間なくぴったりと収まります。
会社概要とよくある質問
| 概要 | |||
| 設立 | 2010 | ||
| 工場エリア | 遼寧省カズオ県にある約60,000平方メートルの土地 | ||
| スタッフ | エンジニアや品質管理担当者を含め、約120名 | ||
| 経験 | シリカゾル精密鋳造の16年の歴史 | ||
| 輸出市場 | 日本、韓国、ヨーロッパ、北米 | ||
| 容量 | 年間1,000トンの精密鋳造品 | ||
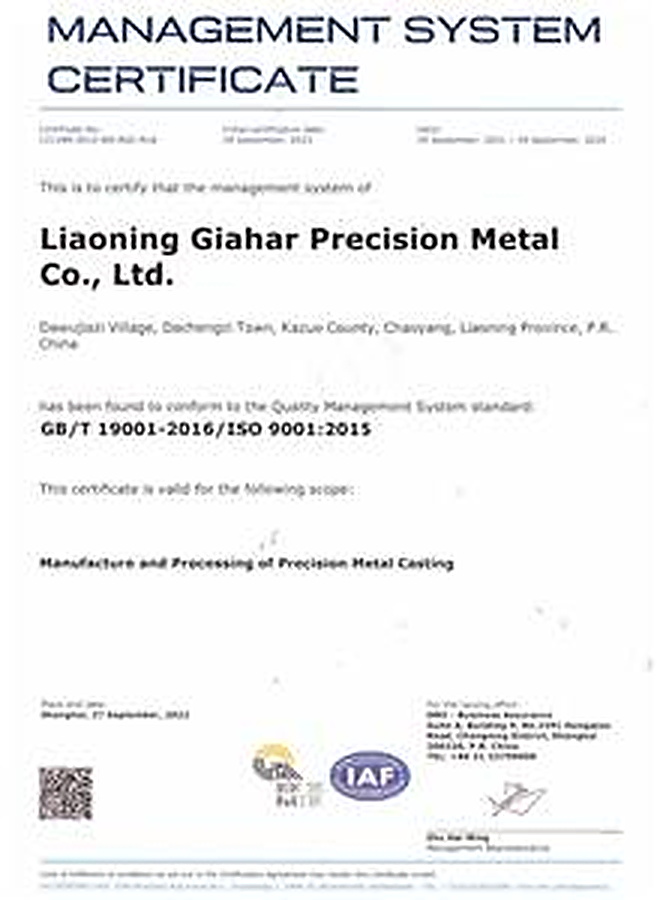
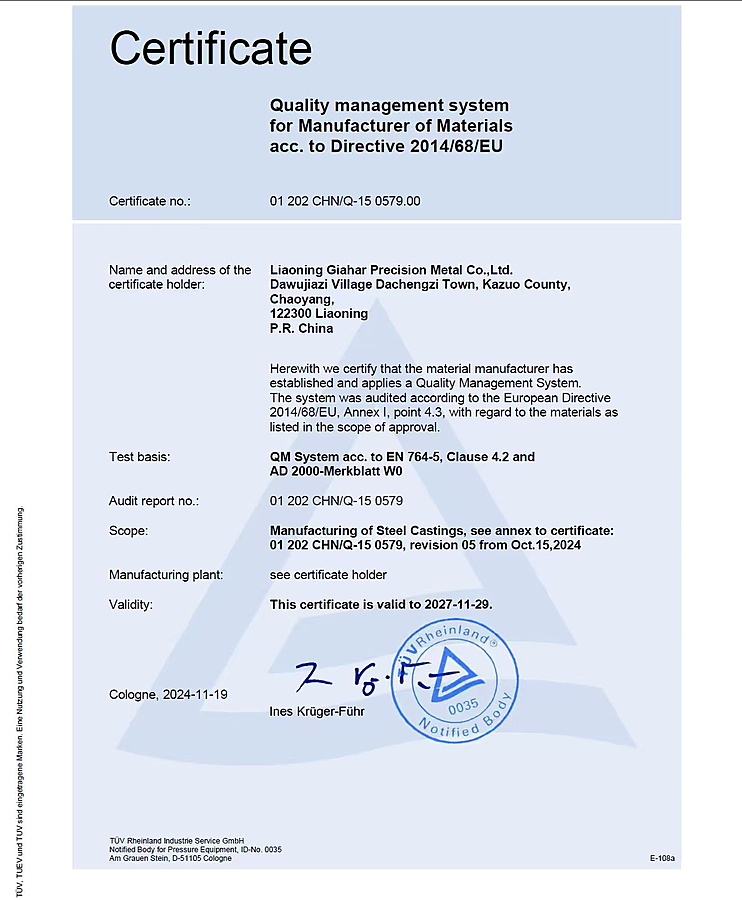
| 資格認定 | DNV ISO 9001品質マネジメントシステム認証、TUV PED 2014/68/EU圧力機器認証
| ||
| よくある質問 | |||
| Q:私の図面やサンプルに基づいて部品を製作できますか? | |||
| はい。2D図面、3Dモデル、または実物サンプルをお送りください。弊社のエンジニアが壁面形状、公差、加工材料などを確認してからお見積もりいたします。リスクについてはサンプル作成前にご説明いたします。 | |||
| Q:材料証明書や検査報告書は提供していますか? | |||
| EN 10204 3.1に準拠したミルシート、熱処理記録、寸法報告書をご提供できます。PED 2014/68/EU関連文書、RoHS指令およびREACH規則に準拠した有害物質不使用宣言書もご用意可能です。必要な書類一式は、お見積もり時に確認させていただきます。 | |||
| Q:機械加工、熱処理、表面仕上げは社内で行っていますか? | |||
| はい。鋳造品は当社の鋳造工場からCNC加工工場へ搬送されます。鋳造後に応力除去処理を行い、材料仕様によっては制御炉で溶体化処理も可能です。不動態化処理と酸洗処理も社内で行っています。鋳造、熱処理、仕上げまで全て同じチームが担当するため、部品が複数の業者を経由する必要がありません。これにより、取り扱い時の損傷を軽減し、輸送経路を短縮できます。 | |||
| 質問:どのような基準に基づいて業務を行っていますか? | |||
| ヨーロッパにおける業務は概ねISO規格に準拠しています。顧客固有の規格は図面と照合され、発注前に検査規格が確認されます。 | |||
| Q:最小注文数量(MOQ)と納期はどれくらいですか? | |||
| 新規金型の場合、最小発注数量(MOQ)は通常100~500個ですが、リピート注文の場合はそれよりも少ない数量となります。新製品開発には約2ヶ月、精密鋳造生産には約1.5ヶ月かかります。最終的な納期は、図面、注文数量、現在の生産負荷に基づいて確定されます。 | |||
流量計ハウジングに関するよくある質問
| 製品別FAQ | |
| Q:ハウジングを特定のセンサーポートレイアウトに合わせて加工することは可能ですか? | |
| はい。フランジの穴あけ、ねじ切り、センサー穴は図面通りに加工されます。初回生産前に治具と加工手順を確認し、量産前に試作品の検査を行います。 | |
| Q:どのようなサイズと肉厚の製品が供給可能ですか? | |
| ほとんどのハウジングはDN15~DN300の範囲に収まります。鋳造重量は通常0.5kg~25kg、肉厚は3mm~12mmです。これより大きい、または重い部品は、図面に基づいて別途検査されます。 | |
| Q:多孔性や漏水はどのように検査されますか? | |
| 目視検査と寸法検査は、すべてのロットに対して実施されます。追加の検査要件については、見積もり段階で検討され、生産開始前に合格基準が合意されます。 | |
| Q:表面を不動態化処理または酸洗処理することは可能ですか? | |
| はい。機械加工後に不動態化処理と酸洗処理を行います。仕上げは、使用環境、清浄度要件、およびお客様の検査基準に応じて選択されます。 | |
| Q:鋳造および機械加工コストの削減にご協力いただけますか? | |
| はい。金型製作前に、壁面形状、加工材料、公差、バッチサイズなどを確認します。仕様が許す限り、材料や機能要件を変更することなく、加工時間の短縮、鋳造歩留まりの向上、不良率の低減を図るために設計を調整できます。 |