


- ホーム
- >
- 製品
- >
- 自動車およびトラックエンジン用排気マニホールド鋳造品
- >
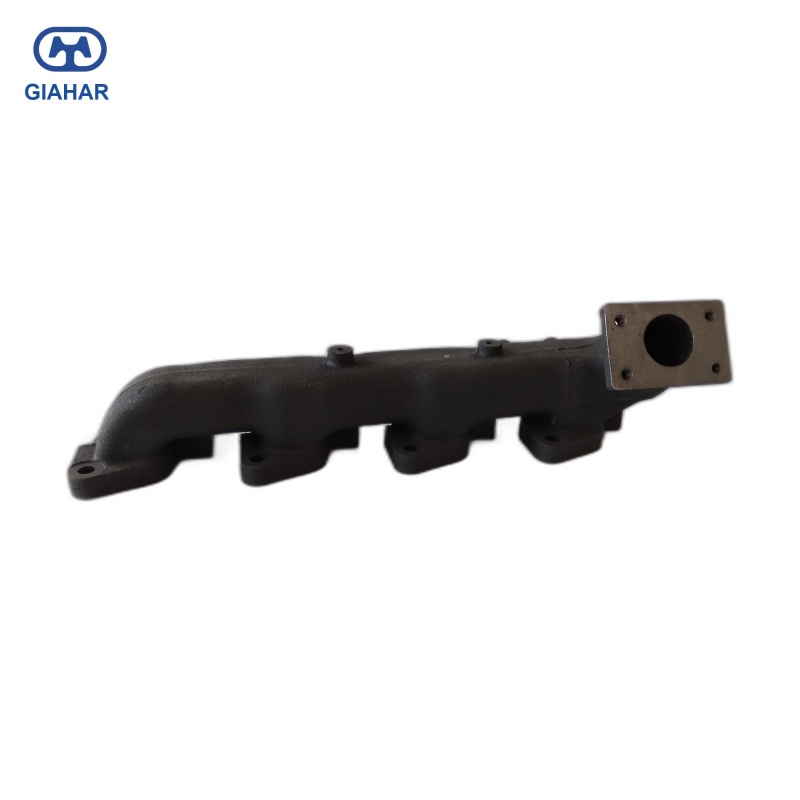
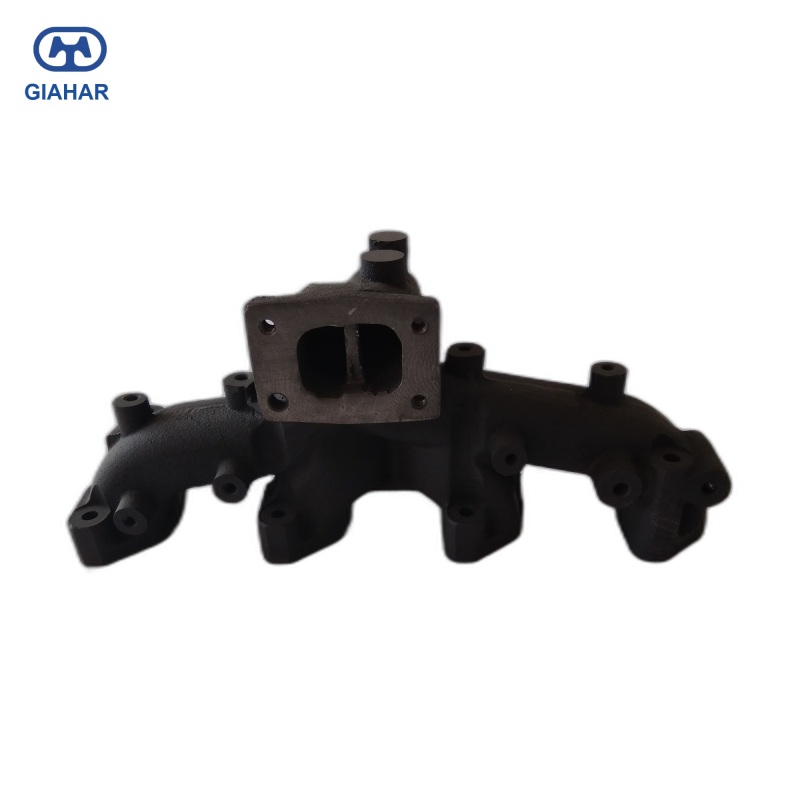
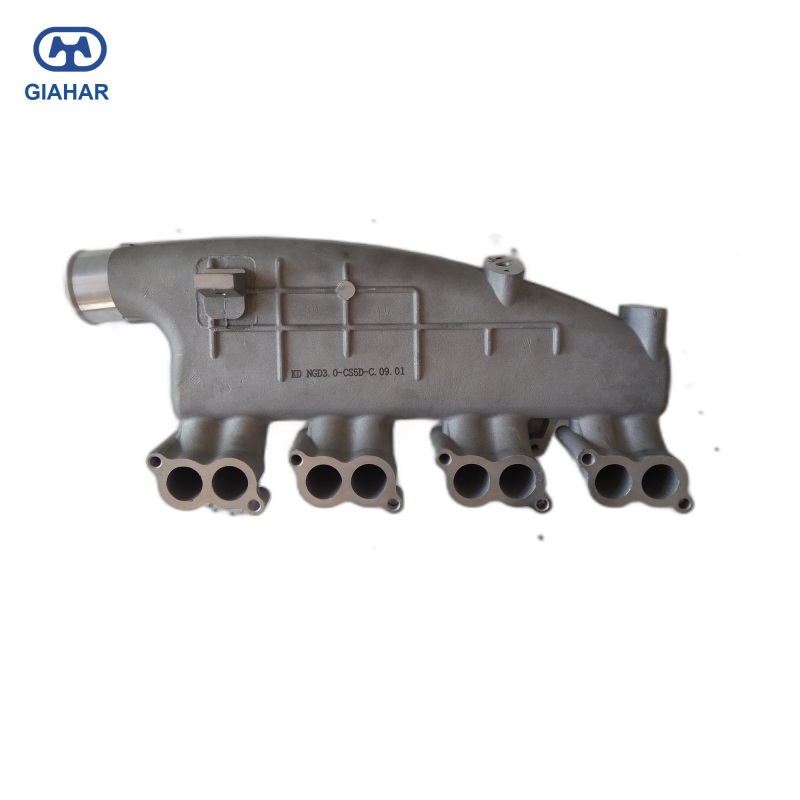
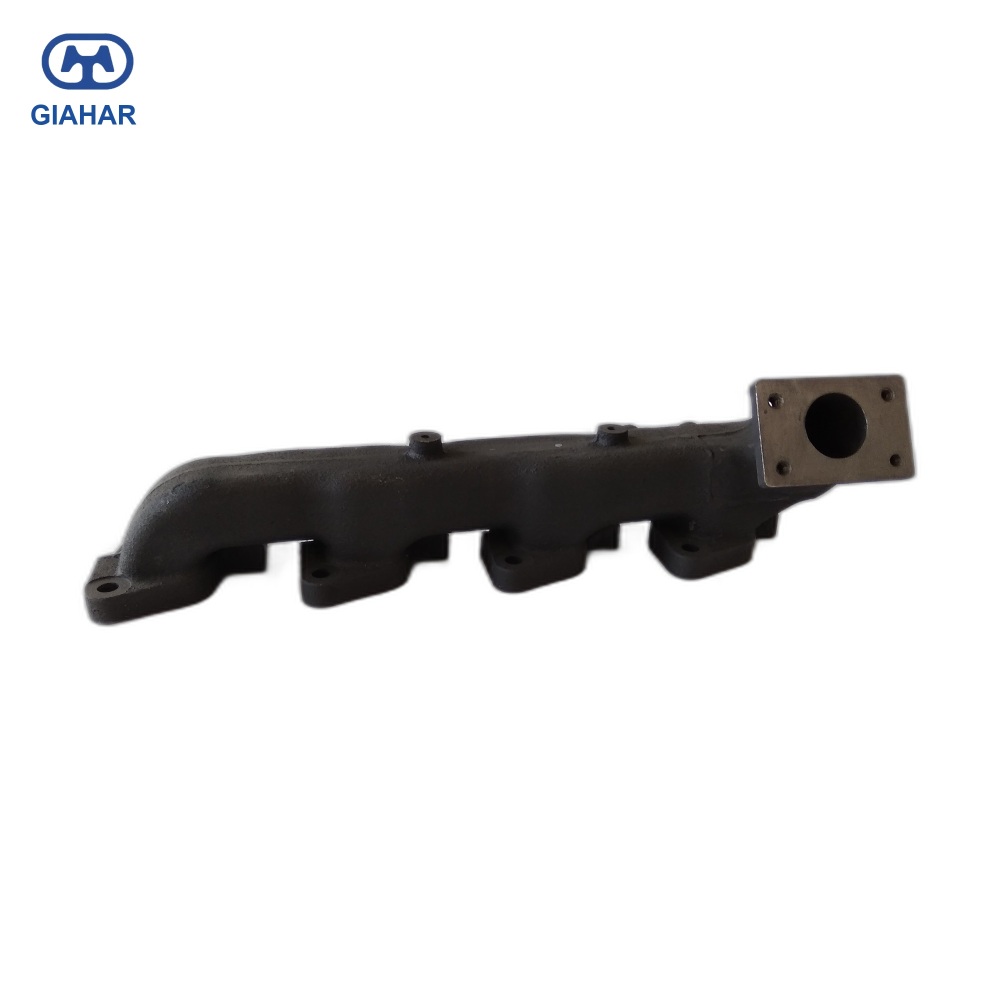
自動車およびトラックエンジン用排気マニホールド鋳造品
・304/316および耐熱ダクタイル鋳鉄製排気マニホールド
・砂型鋳造およびシリカゾル精密鋳造
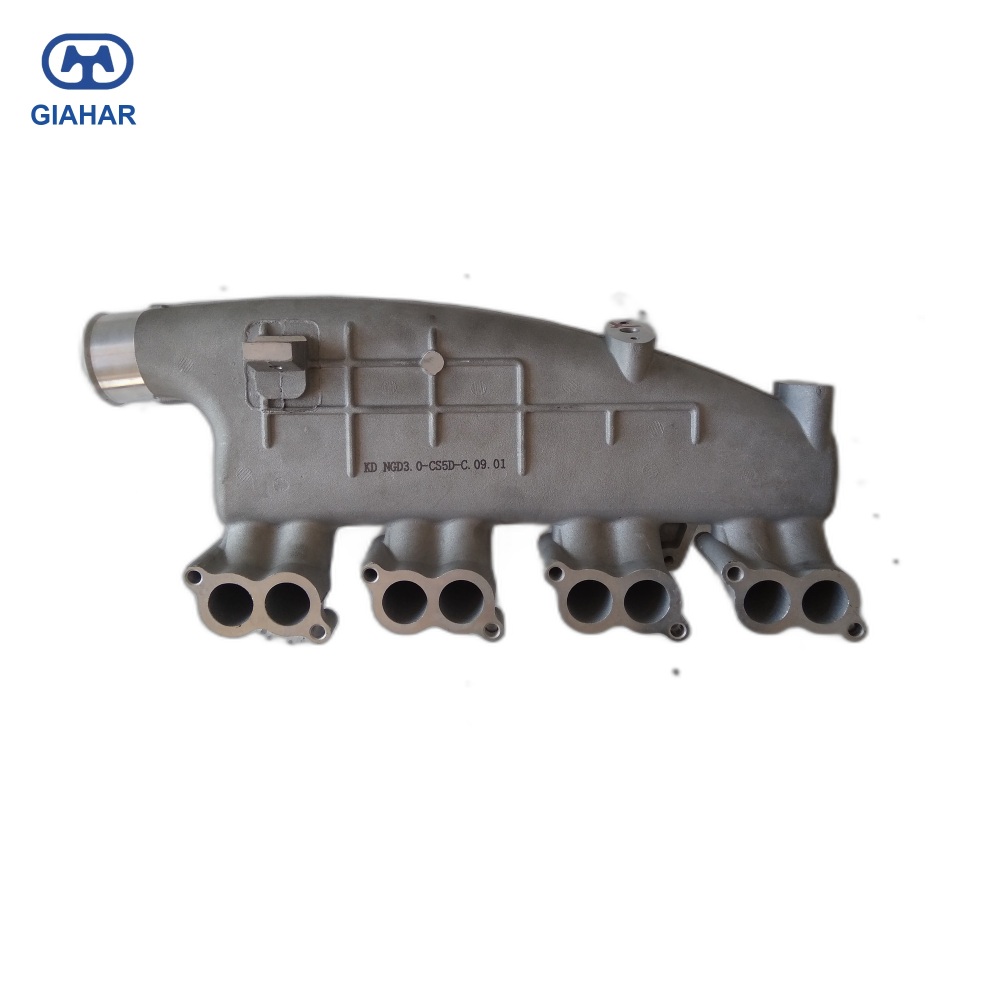
・鋳造アルミニウム製インテークマニホールド
・フランジの平面度と熱サイクル検証
- 情報
自動車およびトラックエンジン用排気マニホールド鋳造品
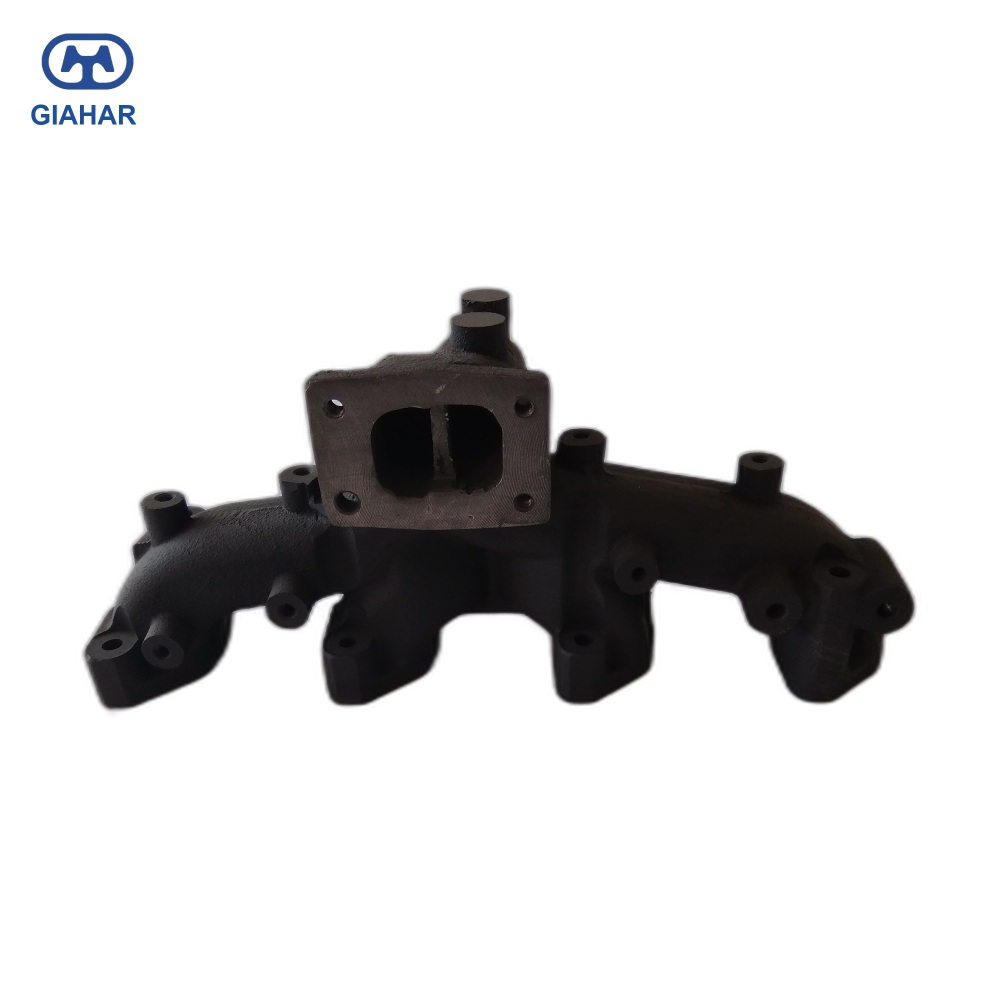
排気マニホールドは、1回の高温運転で評価されるものではありません。エンジンが繰り返し加熱と冷却され、フランジが平らで、ガスケットが密閉され、ポートが整列した状態で評価されます。この製品群は、乗用車、商用トラック、大型トラック、レーシングエンジン用のダクタイル鋳鉄製およびアルミニウム製マニホールドをカバーしています。鉄部品は砂型鋳造または精密鋳造され、吸気マニホールドはアルミニウム鋳造されました。試験装置の目標はケースバイケースで合意されました。レーシングおよび高性能プログラムでは2,000サイクル以上が求められましたが、乗用車および商用車の作業では通常、検証の閾値として500~1,000サイクルが使用されました。試験プロファイルと接合部の設計によって結果が変わるため、すべてのエンジンに1つのサイクル数を適用することはありません。
製品概要
| アイテム | プロジェクトの詳細 |
| 応用 | 乗用車、SUV、小型トラック、大型トラック、レーシングエンジン用排気マニホールドおよび吸気マニホールド |
| 材料 | QTRSi4Mo1、QTANi30Si5Cr5、QT600-3ダクタイル鋳鉄、ZL101AおよびZL104アルミニウム |
| キャスティングルート | 高温鉄の砂型鋳造、薄肉・複雑な形状のコアの精密鋳造、吸気マニホールドのアルミニウム鋳造 |
| 検証 | 引張・伸び試験、高温引張試験、熱サイクル試験、圧力/漏れ試験、CMM寸法測定レポート、分光計および金属組織検査 |
| 顧客プロフィール | 大手エンジンおよび商用車メーカー(顧客名は機密保持のため非公開) |
エンジニアリングの課題
温度が上昇すると、フランジとランナーは異なる量だけ動こうとします。壁が不均一だと、フランジが平面からずれてガスケットが漏れることがあります。鉄が制御されていないと、スケールが形成されて断面が失われます。コアがずれると、ポートパターンが移動してターボやダウンパイプが適合しなくなります。熱疲労と酸化に対する化学的性質、安定した壁、サイクル後も平面を保つフランジ面、組み立てラインで再現されるポートパターンという4つの要素を同時に維持する必要がありました。乗用車バージョンとレーシングバージョンには重量目標もありましたが、トラックバージョンは強度と耐用年数を最優先しました。
そのため、このプロジェクトでは、熱疲労と酸化に対する化学的性質、安定した鋳造壁、熱サイクル後も平坦性を維持する機械加工フランジ面、そして組立ラインでの再現性のあるポートパターンという4つの要素を同時に制御する必要がありました。乗用車用とレーシングカー用では重量も重要な要素でしたが、トラック用では強度と耐用年数を維持する必要がありました。
材料選定と化学
材質は、測定されたガス温度と図面に基づいて選定されます。SiMo鋳鉄は、最も高温になる排気マニホールドに使用されます。オーステナイト系Ni耐性鋳鉄は、850℃での使用と熱衝撃の両方が発生する場合に使用されます。QT600-3は、ディーゼル排気マニホールド用の材質です。アルミニウム製の材質は、排気側の強度よりも重量と熱伝導性が重要な吸気マニホールドに使用されます。
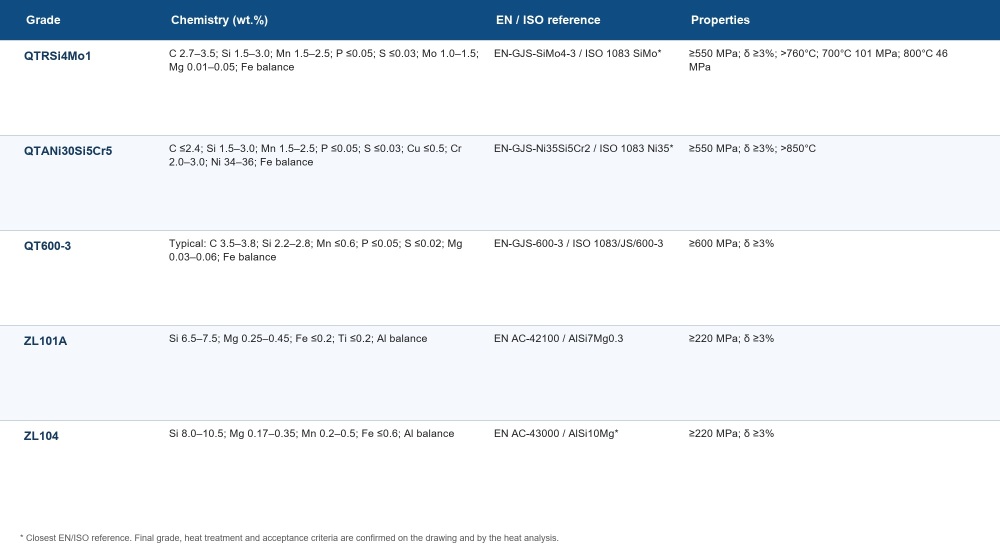
この表に記載されていないグレードもご用意できます。耐熱ダクタイル鋳鉄、Ni-resist、アルミニウムについては、図面に基づいて見積もりいたします。化学組成、熱処理、機械的特性はロットごとに合意され、熱処理分析結果はバッチとともに送付されます。
キャスティングルート
高温鉄製マニホールド用砂型鋳造(樹脂結合砂型鋳造)
SiMoおよびNi-resist製排気マニホールドには砂型鋳造が用いられます。鋳型は制御された供給システムで設計され、砂型コアが内部ランナーを形成します。鋳造品は注湯後、型から取り出し、ショットブラスト処理と応力除去処理を施してから機械加工されます。フランジ面とポート面は可能な限り一度のセットアップで機械加工されるため、ポートパターンと取り付け面は連動した状態を保ちます。
薄肉および複雑な形状のコア向けシリカゾル精密鋳造(ロストワックス法)
薄肉マニホールド、レーシングプロトタイプ、または複雑な内部ランナーの場合、ワックスパターンとセラミックシェルを使用することで、より精密な鋳造形状が得られます。インベストメント法はランナーの切削加工量を減らし、より滑らかな内面を実現します。この方法は、図面でコンパクトなパッケージや少量生産が求められ、砂型を使用する必要がない場合に用いられます。
吸気マニホールド用アルミニウム鋳造(砂型鋳造および重力鋳造)
吸気側には軽量化と熱伝導性の向上を目的としてアルミニウムを使用しています。排気側には使用していません。組み立て前に機械加工面の気孔率を検査し、スロットルボディ面とランナーポートは鋳造後に切削加工しています。
検証と検査
プロジェクト計画には、材料、鋳造、機械加工のチェックが含まれています。各ロットは分光計で検査されます。引張強度と伸びは、グレード要件に従ってテストされます。耐熱鋳鉄2種は550 MPa以上、δ 3%以上、QT600-3は600 MPa以上、δ 3%以上、アルミニウムは220 MPa以上、δ 3%以上です。高温鋳鉄については、図面で要求されている場合、700℃および800℃での高温引張データがレビューされます。
フランジの平面度、ポート間隔、ボルト穴、取付面は、三次元測定機(CMM)または定盤で検査されます。図面で圧力試験または漏れ試験が要求されている場合は、梱包前に実施されます。各バッチにはヒート番号が付与され、検査記録は出荷される部品とともに送付されます。
地盤と壁面の選定方法
グレードの選定は、価格表ではなく、使用温度から始まります。760℃のSiMo部品と850℃のNi-resist部品は図面フォーマットを共有できますが、鋳造特性は同じではありません。Ni-resistは異なる溶融条件とニッケルおよびクロムのより厳密な管理が必要であり、機械加工速度も異なります。Ni-resistは、ガス温度と熱衝撃が正当化される場合にのみ使用されます。ディーゼルマニホールドの場合、QT600-3はニッケルコストをかけずに強度と伸びを実現します。アルミニウム吸気側では、ZL101AとZL104は、単一の引張強度ではなく、鋳造性と肉厚に基づいて選定されます。
壁厚と加工ストックはまとめて検討されます。厚い壁は供給を容易にしますが、重量が増加し、加熱サイクルが遅くなる可能性があります。薄い壁は軽量化につながりますが、コアのずれや冷却割れが発生しやすくなります。鋳型は鋳造工場と機械加工工場と連携して同じ検討の中で調整されるため、鋳造品は必要な面に十分なストックが確保され、余分なストックは発生しません。フランジ面とポート面が、型から取り出した直後ではなく、応力除去後に機械加工されるのもそのためです。
サンプリングも同様の論理に従います。最初のサンプルは、顧客に送られる前に、化学組成、引張強度、フランジの平面度、ポート位置について検査されます。サンプルが合格すれば、生産パターンがリリースされます。不合格の場合は、金型を切削する前に変更が加えられます。この手順により、手作業で仕上げられたサンプルと、そうでない生産部品というよくある問題を回避できます。
最初の記事のチェック方法
型をカットする前に、図面、ポートおよびターボまたはダウンパイプとの接合部におけるガス温度を確認しました。壁面は鋳造ルートと照らし合わせてチェックし、機械加工が必要な面を図面にマークしました。最初のサンプルは試作溶融で得られたものです。応力除去処理を施した後、フランジ面とポート面を機械加工しました。
このサンプルは展示用ではなく、治具に取り付けてポートを図面と比較し、フランジを加熱サイクル前後で定盤上で測定した。ターボとダウンパイプも同じ段階で仮組みした。スタッドやポートの位置が合わない場合は、生産用金型をリリースする前にパターンを修正した。現在では、同じチェックシートが生産バッチに同梱されている。
新規見積もりには、図面、予想ガス温度、ターボまたはダウンパイプのインターフェース、年間流量、および検査基準が必要です。これらの5つの項目があれば、グレード、鋳造方法、および機械加工面を推測することなく確認できます。お客様が既にマニホールドの不具合をお持ちの場合は、亀裂の位置と使用時間から、問題が化学組成、肉厚、またはフランジ剛性のいずれに起因するものかを判断することができます。
この製品が重要な理由
鋳造、熱処理、機械加工を一つのチームが担当するため、試作品と量産品は同じ工程を経る。これにより、立ち上げまでの時間を短縮し、責任を一元化できる。
会社概要とよくある質問
| 概要 | |||
| 設立 | 2010 | ||
| 工場エリア | 遼寧省カズオ県にある約60,000平方メートルの土地 | ||
| スタッフ | エンジニアや品質管理担当者を含め、約120名 | ||
| 経験 | シリカゾル精密鋳造の16年の歴史 | ||
| 輸出市場 | 日本、韓国、ヨーロッパ、北米 | ||
| 容量 | 年間1,000トンの精密鋳造品 | ||
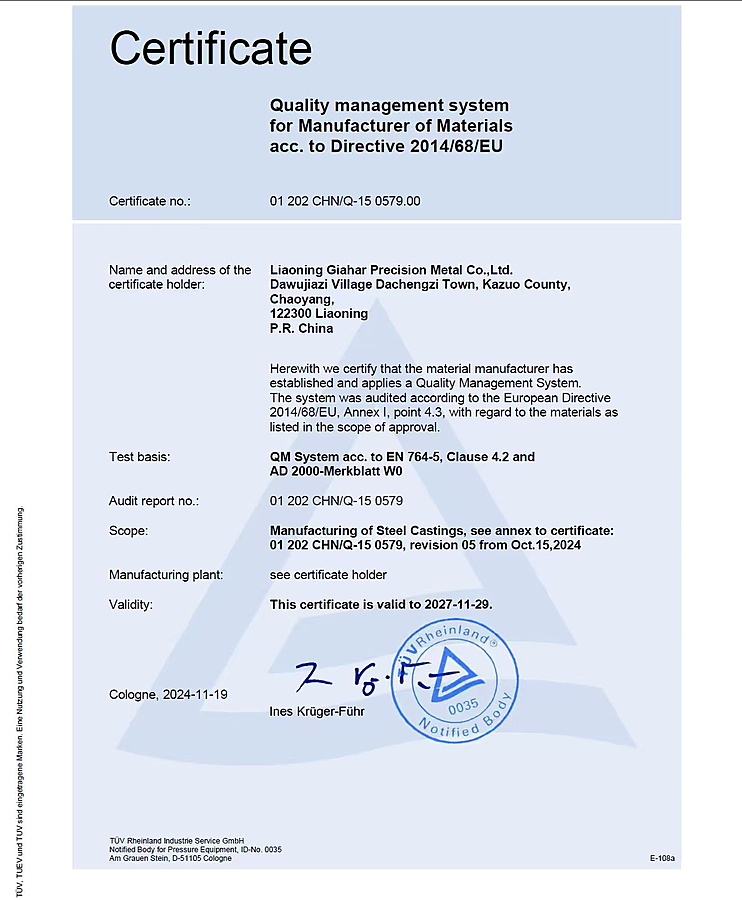
| 資格認定 | DNV ISO 9001品質マネジメントシステム認証、TUV PED 2014/68/EU圧力機器認証
| ||
| よくある質問 | |||
| Q:私の図面やサンプルに基づいて部品を製作できますか? | |||
| はい。2D図面、3Dモデル、または実物サンプルをお送りください。弊社のエンジニアが壁面形状、公差、加工材料などを確認してからお見積もりいたします。リスクについてはサンプル作成前にご説明いたします。 | |||
| Q:材料証明書や検査報告書は提供していますか? | |||
| EN 10204 3.1に準拠したミルシート、熱処理記録、寸法報告書をご提供できます。PED 2014/68/EU関連文書、RoHS指令およびREACH規則に準拠した有害物質不使用宣言書もご用意可能です。必要な書類一式は、お見積もり時に確認させていただきます。 | |||
| Q:機械加工、熱処理、表面仕上げは社内で行っていますか? | |||
| はい。鋳造品は当社の鋳造工場からCNC加工工場へ搬送されます。鋳造後に応力除去処理を行い、材料仕様によっては制御炉で溶体化処理も可能です。不動態化処理と酸洗処理も社内で行っています。鋳造、熱処理、仕上げまで全て同じチームが担当するため、部品が複数の業者を経由する必要がありません。これにより、取り扱い時の損傷を軽減し、輸送経路を短縮できます。 | |||
| 質問:どのような基準に基づいて業務を行っていますか? | |||
| ヨーロッパにおける業務は概ねISO規格に準拠しています。顧客固有の規格は図面と照合され、発注前に検査規格が確認されます。 | |||
| Q:最小注文数量(MOQ)と納期はどれくらいですか? | |||
| 新規金型の場合、最小発注数量(MOQ)は通常100~500個ですが、リピート注文の場合はそれよりも少ない数量となります。新製品開発には約2ヶ月、精密鋳造生産には約1.5ヶ月かかります。最終的な納期は、図面、注文数量、現在の生産負荷に基づいて確定されます。 | |||
あなたのプログラムにとってこれは何を意味するのか
新しい排気マニホールドを開発される場合は、図面、想定されるガス温度、ターボまたはダウンパイプとの接合部をお送りいただくのが最も迅速な方法です。お見積もり前に、材質、鋳造方法、重要な機械加工面を確認させていただきます。既にひび割れや漏れのある鋳造品をお持ちの場合は、破損した部品と使用状況をお送りください。材質と肉厚を破損箇所と比較して検討いたします。
排気マニホールドに関するよくある質問
| この製品に関する質問 | |
| 760℃または850℃の排気マニホールドには、どの材料が使用されますか? | |
| 760℃で使用される部品には通常、QTRSi4Mo1(SiMoダクタイル鋳鉄)が使用されます。850℃の耐熱衝撃用途には、QTANi30Si5Cr5(耐ニッケルオーステナイト系ダクタイル鋳鉄)が使用されます。ディーゼルマニホールドはQT600-3で覆われています。最終的な材質は、図面および使用データによって確認されます。 | |
| マニホールドは砂型鋳造と精密鋳造の両方で供給可能ですか? | |
| はい。SiMoおよびNi-resist製排気マニホールドの標準的な製造方法は砂型鋳造です。薄肉部品、複雑な形状のコアを持つ部品、または試作品にはシリカゾル精密鋳造が用いられます。製造方法は図面と注文数量に基づいて決定されます。 | |
| フランジの平面度はどのように確認されますか? | |
| フランジ面とポート面は、応力除去後に機械加工されます。平面度、ポート間隔、ボルト穴は、三次元測定機または定盤で検査されます。図面で要求されている場合は、圧力試験または漏れ試験が追加されます。 | |
| 熱解析レポートと機械的レポートは提供していただけますか? | |
| はい。各ロットは分光計で検査され、引張強度と伸びの結果がグレードごとに記録されます。ロット番号は部品に紐づけられ、梱包まで引き継がれます。 |